


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
¿Qué determina la calidad del canto en la maquinaria para el procesamiento de tableros laminados?
La calidad del canto comienza antes de la unidad de canteado
La calidad del canto en el procesamiento de tableros laminados está determinada por la interacción entre la estructura del material, la rigidez de la máquina, el estado de las herramientas, los parámetros de corte y el control del polvo. Un canto de aspecto limpio no es simplemente el resultado de utilizar una fresa afilada o una canteadora de alta gama. Depende de si el tablero está correctamente apoyado, de si las fuerzas de corte se mantienen estables y de si las virutas se eliminan antes de que vuelvan a presionarse contra la superficie.
Para los responsables de control de calidad y seguridad, esto es importante porque un canto deficiente rara vez es solo un defecto estético. El astillado puede exponer el material del núcleo a la humedad. El desgarro alrededor de los orificios puede debilitar la fuerza de sujeción de los herrajes. El canto sin recortar o mal adherido puede crear puntos de contacto afilados, reducir la durabilidad y provocar retrabajos en una fase tardía de producción. En la producción de muebles de gran volumen, estos defectos también dificultan distinguir un problema aislado del operario de una condición de la máquina que se está volviendo insegura o poco fiable.
Por lo tanto, la cuestión práctica no es si la maquinaria para el procesamiento de tableros laminados puede cortar o cantear un panel. Es si la combinación completa de máquina y proceso puede producir un canto uniforme en diferentes lotes de paneles, velocidades de producción y etapas de vida útil de la herramienta.
La superficie y el núcleo del tablero establecen el límite inicial
Los tableros laminados no se comportan como la madera maciza. La superficie decorativa puede ser papel melamínico, HPL, chapa, película de PVC, película pintada u otro revestimiento adherido a un núcleo de tablero de partículas, MDF, contrachapado o material compuesto. Cada capa responde de manera diferente a la presión de corte. Una superficie dura y frágil puede astillarse en el punto de salida de una sierra o fresadora. Un núcleo de tablero de partículas de baja densidad puede desmoronarse bajo un laminado aparentemente intacto. Un tablero con huecos internos o densidad irregular puede producir un canto limpio en una zona y un canto inaceptable varios cientos de milímetros más adelante.
Por este motivo, los defectos del canto deben evaluarse como un problema de material y proceso, en lugar de atribuirse inmediatamente a la máquina. Si aparecen astillas de forma constante solo en una superficie, las causas probables son diferentes de las de un defecto que aparece en ambas caras. Los daños en el laminado superior pueden indicar problemas de apoyo en la cara superior, acción de precorte, geometría de la sierra o control de presión insuficiente. Los daños en la cara inferior pueden indicar un apoyo deficiente del panel, una proyección incorrecta de la hoja o una falta de correspondencia entre la dirección de avance y la rotación de la herramienta de corte.
La variación del material también afecta a los ajustes que se mantienen estables durante un turno. Un proceso ajustado para un panel de MDF denso puede generar calor excesivo, fibrilación o roturas al cambiar a un tablero de partículas de menor densidad. A la inversa, los ajustes seleccionados para evitar aplastar un núcleo débil pueden dejar un panel laminado más duro con apoyo insuficiente durante el mecanizado.
La inspección de recepción no necesita convertirse en un laboratorio completo de materiales para resultar útil. Debe establecer si el espesor, la planitud, el estado de la superficie, el aspecto de la densidad del núcleo y la adhesión del laminado del panel son lo bastante uniformes para el proceso establecido. Cuando se introduce un nuevo proveedor, un nuevo diseño decorativo o una nueva construcción de tablero, una breve prueba controlada es más informativa que asumir que los tableros con el mismo espesor nominal se comportarán de manera idéntica.
La estabilidad de corte es más importante que la velocidad máxima de la máquina
Para el corte con sierra, el fresado CNC, el taladrado y el recorte, la máquina debe mantener la herramienta y el panel en una relación estable. La excentricidad del husillo, los rodamientos desgastados, una sujeción deficiente, los rodillos de presión dañados y la holgura en las guías pueden crear patrones de defectos repetitivos. El operario puede responder reduciendo la velocidad de avance, pero la reducción de velocidad solo oculta el problema subyacente en algunos casos. No corrige un husillo que ya no gira concéntricamente ni un sistema de presión que permite que un panel vibre.
El estado de las herramientas es igualmente importante, pero «afilada» no es un criterio de inspección suficiente. La geometría de la herramienta debe adaptarse al material y al proceso. El número de dientes, el ángulo de ataque, el ancho de corte, el recubrimiento, el diámetro de la fresa y el perfil de las plaquitas afectan a la formación de virutas y a la generación de calor. Una hoja diseñada para madera maciza puede eliminar material con suficiente agresividad como para dañar un laminado frágil. Una fresa con una geometría incorrecta puede crear un canto pulido pero afectado por el calor, que posteriormente interfiera con la humectación del adhesivo o la adhesión del canto.
El desgaste de las herramientas debe gestionarse según la calidad de salida y la carga del proceso, no solo según el tiempo de funcionamiento transcurrido. Una herramienta puede parecer intacta mientras genera más fuerza, calor, polvo y daños en el canto del panel. Las señales de advertencia incluyen un aumento de la tasa de pequeñas astillas, un núcleo expuesto más rugoso, mayor carga del motor, necesidad más frecuente de ajustar parámetros o bruñido visible cerca de las líneas de corte. Estos cambios deben activar una inspección antes de que los defectos lleguen al montaje o al embalaje.
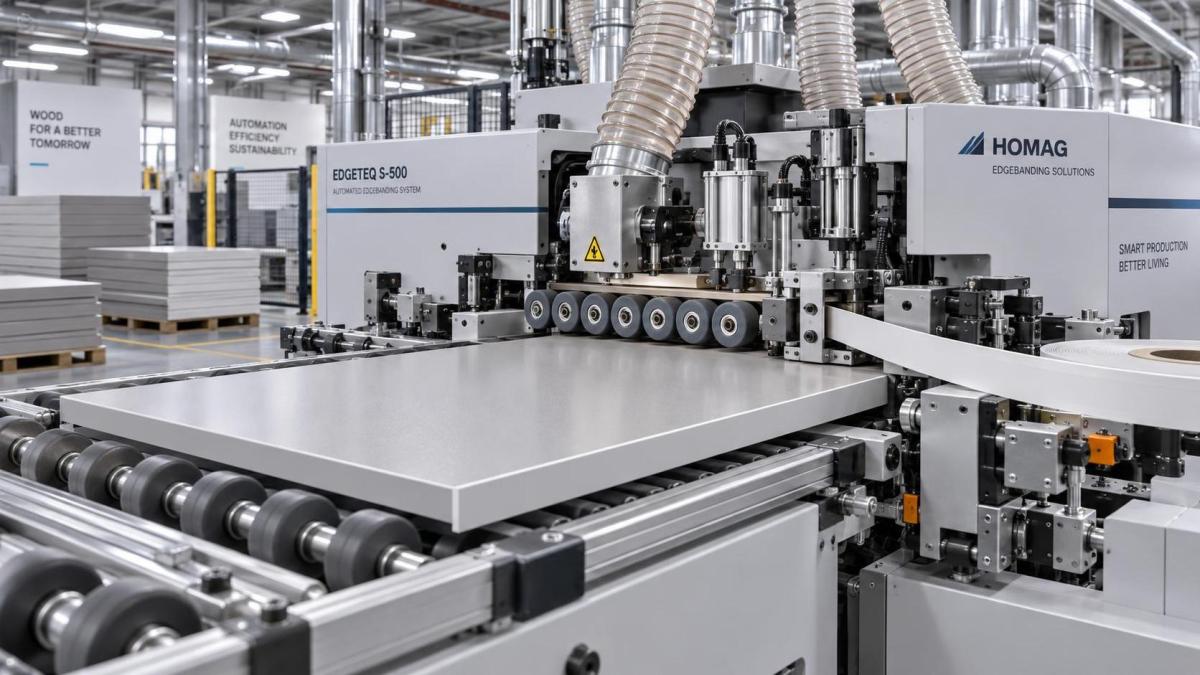
En la maquinaria para el procesamiento de tableros laminados, la inmovilización del panel suele subestimarse. Un bastidor rígido de máquina no puede compensar un tablero que se levanta, se retuerce o se desplaza durante el procesamiento. Los dispositivos de retención, las vigas de presión, las zonas de vacío, las correas transportadoras, las guías laterales y los topes de referencia deben adaptarse al tamaño del panel y a la operación. Los componentes pequeños son especialmente vulnerables porque el área de contacto disponible es limitada. Una pieza que se mueve solo ligeramente durante el recorte puede producir radios irregulares, un sobrante desigual de la cinta de canto o una esquina afilada que no se eliminará por completo en la estación de acabado.
La velocidad de avance, la velocidad de la herramienta y la dirección deben trabajar juntas
La calidad del canto está fuertemente influida por la carga de viruta: la cantidad de material retirada por cada filo de corte en cada pasada. Aunque los equipos de producción suelen ajustar primero la velocidad de avance, esta no puede tratarse por separado de la velocidad del husillo, el número de dientes, el diámetro de la fresa y el tipo de material. Una carga de viruta excesiva puede arrancar fragmentos del laminado o aplastar el núcleo. Una carga de viruta demasiado baja puede provocar fricción en lugar de un corte controlado, elevando la temperatura y dejando un canto vitrificado o descolorido.
Por tanto, el ajuste correcto es una ventana operativa estable, no un único valor universal. Dentro de esa ventana, el corte es limpio, la carga de la máquina es predecible y la herramienta no se sobrecalienta. Fuera de ella, los defectos pueden cambiar rápidamente. Un aumento del avance que parece inocuo en un tablero de melamina lisa puede provocar roturas del canto al procesar una superficie texturizada o un laminado más fino.
La dirección de corte también es importante. El fresado en concordancia y el fresado convencional pueden dejar cantos visiblemente diferentes, especialmente al fresar superficies laminadas. Una dirección puede reducir las roturas de la superficie, pero aumentar la tendencia de la pieza a moverse si la sujeción es inadecuada. La estrategia seleccionada debe considerar tanto la calidad del acabado como el control seguro de la pieza de trabajo. Cambiar la dirección de rotación o la secuencia del proceso sin comprobar las condiciones de inmovilización puede generar un problema de seguridad además de un problema de calidad.
En las sierras para paneles, el precorte suele ser el factor decisivo para obtener una superficie laminada inferior sin astillas. La hoja incisora debe alinearse con la hoja principal y ajustarse a la anchura y altura adecuadas para el ancho de corte real. Si la trayectoria de precorte es más estrecha que el corte principal, la hoja principal aún puede desgarrar la superficie. Si es demasiado ancha, puede quedar una ranura visible fuera de la línea de corte prevista. La alineación debe verificarse después de cambiar hojas, realizar trabajos de mantenimiento o ante cualquier defecto recurrente concentrado en una cara del panel.
La calidad del canteado depende del canto cortado que recibe
El canteado se trata a veces como una operación de acabado independiente; sin embargo, su resultado está directamente relacionado con la calidad del corte previo. El adhesivo no puede compensar de forma fiable un sustrato aplastado, polvoriento, sobrecalentado o irregular. Un canto rugoso de tablero de partículas puede absorber el adhesivo de forma desigual. Un canto de MDF bruñido puede reducir la humectación. Las fibras sueltas y las virutas pueden crear canales que posteriormente aparecen como huecos, zonas débiles o líneas de adhesivo visibles.
La unidad de canteado también debe mantener una guía estable del panel. La aplicación de cola, la colocación de la cinta, la fuerza de los rodillos de presión, el recorte, el raspado y el pulido son operaciones secuenciales. Un pequeño error de posicionamiento en la entrada puede permanecer visible en el panel final. Si el tablero no se referencia de forma uniforme, un canto puede recibir un sobrante desigual de banda, lo que provoca un recorte excesivo en un lado y una limpieza insuficiente en el otro.
Los equipos de calidad deben inspeccionar el canto acabado como un sistema, en lugar de limitar las comprobaciones a si la cinta permanece adherida. Las observaciones relevantes incluyen:
- astillas o fracturas superficiales junto al canto canteado;
- líneas de cola abiertas, zonas secas o rebose de adhesivo;
- huecos en los extremos de entrada y salida;
- cinta de canto sobresaliente, hundida o recortada de forma irregular;
- esquinas afiladas, marcas de cuchilla o material de núcleo expuesto;
- variación entre los primeros, intermedios y últimos paneles de una serie de producción.
Un defecto localizado en un extremo puede estar relacionado con la presión de entrada, el recorte de extremos o la manipulación de la pieza. Un defecto continuo a lo largo de todo el canto tiene más probabilidades de estar relacionado con la condición de corte, la aplicación de cola, los rodillos de presión o el estado del tablero. Esta distinción ayuda a evitar ajustes generales de la máquina cuando la causa se limita a una estación.
La extracción de polvo tiene un efecto directo sobre la calidad y la seguridad
La extracción de polvo suele evaluarse principalmente como un requisito ambiental y de orden y limpieza. En el mecanizado de tableros laminados, también cumple una función de control del proceso. El polvo fino que queda en una ranura de sierra o en un canto fresado puede compactarse en la superficie, interferir con el contacto del adhesivo, ocultar un defecto en desarrollo y aumentar el calor alrededor de la fresa. Las virutas más grandes pueden arrastrarse contra un laminado acabado y dejar arañazos que quizá solo resulten evidentes bajo iluminación de inspección.
Una extracción insuficiente también puede hacer que el diagnóstico sea poco fiable. Un canto rugoso cubierto de polvo puede parecer aceptable en la máquina, mientras que el desgarro real solo se hace visible tras limpiarlo o durante el montaje posterior. Por lo tanto, los procedimientos de inspección deben definir cómo se limpia un canto antes de su aceptación visual. Revisar paneles mientras todavía hay polvo presente propicia evaluaciones incoherentes entre turnos.
Desde el punto de vista de la seguridad, el rendimiento de la extracción no debe deducirse únicamente de que los conductos parezcan conectados. Las obstrucciones, las mangueras desgastadas, las campanas mal posicionadas, los sellos dañados y los sistemas de recogida sobrecargados pueden reducir la captación en la zona de corte, aunque la máquina aparentemente siga operativa. El resultado puede ser una mayor exposición al polvo en suspensión, acumulación alrededor de componentes móviles y menor visibilidad para los operarios. Cuando la calidad del canto y las condiciones de polvo se deterioran conjuntamente, tratarlas como problemas de mantenimiento independientes puede retrasar la corrección real.
Cómo convertir los defectos del canto en señales útiles del proceso
Las normas visuales funcionan mejor cuando describen la ubicación y la gravedad de los defectos con términos claros. «Canto deficiente» es demasiado amplio para respaldar una acción correctiva. Un registro práctico de inspección distingue entre astillas en la superficie superior, astillas en la superficie inferior, rotura del núcleo, cantos fibrosos, quemaduras, huecos en el canteado, cantos afilados y desviación dimensional. También debe identificar la máquina, la operación, el juego de herramientas, el tipo de tablero, la orientación del panel y el momento dentro de la serie de producción.
El propósito de este tipo de registro no es asignar culpas a un operario o departamento. Es identificar si un defecto se repite según la orientación del panel, la posición de la herramienta, el lote de material, el intervalo de tiempo o la estación de la máquina. La repetición es una evidencia valiosa. Un defecto que ocurre a intervalos regulares puede indicar daños en la herramienta o un problema en un componente giratorio. Un defecto que comienza después de cambiar una herramienta puede indicar un problema de configuración, alineación o especificación de la herramienta. Un defecto limitado a un lote de tableros debe impulsar la segregación del material y una revisión de la ventana de procesamiento antes de ajustar ampliamente la máquina.
Una respuesta controlada es mejor que los ajustes repetidos
Cuando la calidad del canto disminuye, los equipos de producción suelen cambiar varios ajustes a la vez: reducir la velocidad de avance, aumentar la velocidad del husillo, incrementar la presión, modificar la temperatura del adhesivo y sustituir una herramienta. Esto puede restaurar temporalmente el aspecto, pero elimina la posibilidad de identificar la causa. También puede introducir nuevos riesgos, como calor excesivo, daños al panel por sobrepresión o menor productividad sin una mejora de calidad medible.
Una respuesta más fiable comienza por definir el defecto y aislar la operación afectada. Confirme el tipo y la orientación del tablero, inspeccione la herramienta y el sistema de inmovilización, verifique la extracción de polvo en el punto de corte y compare el resultado con una muestra controlada. Cambie una variable relevante cada vez cuando las condiciones de producción lo permitan. El ajuste final debe documentarse junto con la construcción del tablero y la configuración de herramienta con las que fue validado.
Los cantos limpios se producen mediante un proceso controlado, no mediante una sola especificación de máquina. Un husillo rígido, una herramienta adecuada, un avance estable, una retención eficaz, un sistema de precorte alineado, una superficie de corte limpia y un sistema de extracción funcional se refuerzan mutuamente. Para los responsables de calidad y seguridad, el punto de control más sólido es un proceso que haga visible el deterioro de forma temprana, antes de que un daño menor del canto se convierta en un defecto recurrente del producto o en un problema operativo más amplio.
Envíe su consulta
Le damos la bienvenida a colaborar con nosotros y creceremos juntos.