


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Cuando la integración de la línea de producción de carpintería reduce la manipulación de materiales
La manipulación de materiales suele considerarse una cuestión secundaria en las plantas de carpintería porque no corta, perfora, cantea ni acaba un tablero directamente. Sin embargo, en la producción de muebles de panel, la carga, descarga, apilado, búsqueda y reposicionamiento repetidos pueden consumir más tiempo que el propio ciclo de mecanizado. El coste no se limita a la mano de obra. Cada transferencia innecesaria aumenta la probabilidad de daños en la superficie, encaminamiento incorrecto de piezas, errores de identificación, desequilibrio de producción y acumulación de trabajo en curso.
La integración de líneas de producción para carpintería reduce estas pérdidas al tratar las máquinas, los sistemas de transferencia, los búferes y los datos de producción como un único sistema operativo, en lugar de como compras de equipos independientes. El objetivo no es conectar todas las máquinas mediante transportadores. Es eliminar los pasos de manipulación que no aportan valor, manteniendo al mismo tiempo la flexibilidad necesaria para la combinación de productos, el tamaño de los lotes y la distribución de la fábrica.
Dónde se acumula realmente la manipulación de materiales
En un taller desconectado, un tablero puede trasladarse varias veces antes de convertirse en un componente terminado. Tras el corte, un operario puede clasificar las piezas por pedido, apilarlas en un carro, llevarlas a un almacenamiento temporal, volver a localizarlas para el canteado y después trasladarlas a perforación o fresado. Si la siguiente máquina está ocupada, las piezas esperan. Si una etiqueta se daña o se crea una pila mezclada, el siguiente proceso puede recibir componentes incompletos o incorrectos.
Estos movimientos suelen aceptarse como normales porque cada transferencia individual parece pequeña. El problema aparece al medir todo el recorrido: tiempo de manipulación por tablero, tiempo de cola entre procesos, número de manipulaciones, distancia recorrida y volumen de trabajo en curso que ocupa espacio en planta. Una línea puede contar con máquinas individuales capaces y, aun así, tener un bajo rendimiento efectivo porque los materiales no llegan al proceso adecuado en la secuencia correcta.
La presión de manipulación es especialmente alta en la producción de armarios, guardarropas, mobiliario de oficina y paneles a medida, donde un solo pedido puede contener muchos tamaños de componentes, tratamientos de cantos, patrones de perforación y requisitos de herrajes. El flujo de materiales no consiste simplemente en “cortar y luego procesar”. Diferentes piezas pueden requerir rutas distintas, y algunas operaciones deben realizarse en una secuencia definida. La integración es importante porque crea un recorrido controlado para esas piezas en lugar de depender de la memoria manual y la clasificación visual.
La integración es un diseño de flujo, no un proyecto de transportadores
Un error común es definir la integración por la presencia de transportadores automáticos de alimentación y descarga. Los transportadores pueden reducir el transporte manual, pero no resuelven una ruta de producción mal diseñada. Si la secuencia de máquinas entra en conflicto con el flujo real de las piezas, un sistema de transferencia automatizado puede mover los cuellos de botella más rápido en lugar de eliminarlos.
La integración eficaz de una línea de producción para carpintería comienza con la ruta de la pieza de trabajo. Para cada familia de piezas, el fabricante debe establecer qué ocurre después del corte, qué cantos requieren canteado, si la perforación se realiza antes o después del tratamiento de cantos, dónde se requiere inspección y cómo se agrupan las piezas terminadas para el montaje o embalaje. Solo cuando esta ruta está clara puede seleccionarse el nivel adecuado de automatización.
Para una gama relativamente estable de muebles de panel, una célula conectada puede vincular el dimensionado de paneles, la impresión de etiquetas, el canteado y la perforación mediante equipos de entrada/salida, dispositivos de giro, transportadores de retorno o encaminamiento automatizado. Para una operación con mayor variedad, la mejor solución puede consistir en zonas de búfer controladas y despacho basado en códigos de barras, en lugar de una línea continua rígida. El principio es el mismo: el material debe moverse porque la siguiente operación está lista, no porque un operario haya encontrado un lugar temporal donde colocarlo.
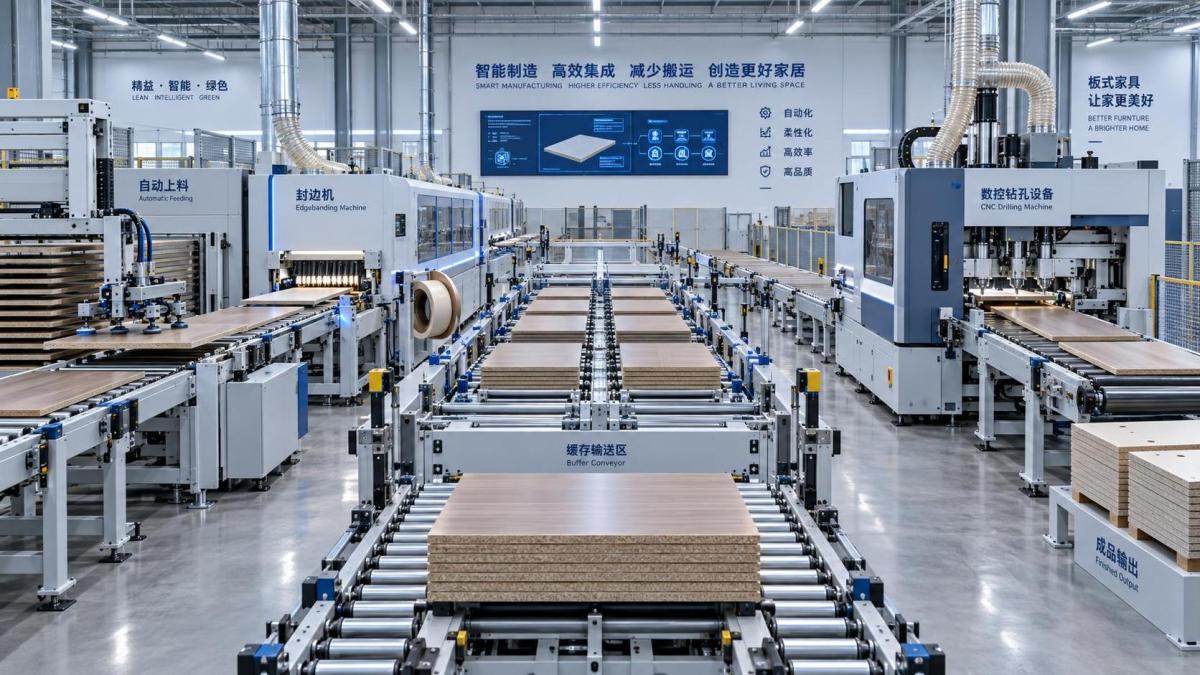
Las mayores mejoras suelen proceder de reducir las manipulaciones
La reducción de la manipulación de materiales se analiza con frecuencia en términos de ahorro de mano de obra, pero la mano de obra es solo un elemento. Un tablero manipulado por menos personas y menos dispositivos está menos expuesto a daños en las esquinas, arañazos en el laminado, orientación incorrecta y pérdida de identificación del pedido. Estos riesgos son especialmente relevantes después de cortar, cantear o perforar superficies decorativas, cuando la retrabajación puede ser costosa y una pieza de sustitución puede alterar todo un conjunto de pedido.
La reducción de los puntos de manipulación también mejora la disciplina de producción. Cuando un tablero sale de una sierra seccionadora o una célula de nesting con un identificador legible, y ese identificador lo acompaña durante el canteado y la perforación, la línea puede mantener una relación más clara entre la pieza física y sus instrucciones de producción. Los operarios ya no necesitan depender únicamente de notas manuscritas, la posición en la pila o el recuerdo de las prioridades del día.
El resultado práctico no es necesariamente una fábrica totalmente desatendida. En muchas instalaciones, las personas siguen siendo esenciales para los controles de calidad, la gestión de excepciones, los cambios de configuración, el control de herramientas y la supervisión de procesos. La integración cambia dónde se emplea su tiempo. En lugar de transportar paneles y buscar trabajo, la mano de obra puede concentrarse en tareas que requieren criterio.
El equilibrio de las máquinas determina si la integración ayuda o deja al descubierto un cuello de botella
La conexión de procesos hace más visibles los desequilibrios. Si la capacidad de corte es considerablemente superior a la capacidad de canteado, una conexión directa creará rápidamente una cola. Si la perforación es más lenta que el proceso anterior, las piezas pueden acumularse en búferes y la fábrica simplemente sustituye las pilas manuales por congestión automatizada.
Esto no es motivo para evitar la integración. Es motivo para dimensionar la línea según las condiciones operativas reales, en lugar de basarse en la producción nominal de las máquinas. La medida relevante no es la velocidad máxima de avance indicada en la especificación de una máquina. Es la producción utilizable para la combinación prevista de dimensiones de paneles, programas de cantos, patrones de perforación, intervalos de preparación e intervenciones de los operarios.
El canteado suele ser un punto crítico porque el tiempo de procesamiento varía según la longitud del canto, el tipo de banda, el sistema de cola, los requisitos de recorte, el tratamiento de esquinas y las operaciones de limpieza. La perforación y el fresado también pueden variar considerablemente según el número de agujeros, las operaciones de ranurado, los patrones de herrajes y la orientación de las piezas. Una línea diseñada únicamente en torno a estimaciones de tableros por hora puede fallar cuando una nueva combinación de productos contiene más componentes estrechos, más canteado en cuatro lados o patrones de agujeros más complejos.
Por tanto, los búferes no son una admisión de mala planificación. Los búferes correctamente diseñados absorben la variación normal de tiempos, permiten que las máquinas continúen durante interrupciones breves y evitan que los equipos aguas arriba se detengan inmediatamente cuando un proceso aguas abajo requiere atención. La distinción importante está entre un búfer controlado con capacidad definida y estado de piezas rastreable, y un área de acumulación descontrolada donde los paneles pierden la secuencia del pedido.
La identificación de las piezas es tan importante como la transferencia física
La automatización física sin control de la información puede crear una confusión costosa. Un transportador puede entregar una pieza rápidamente, pero no puede determinar si esa pieza debe procesarse, retenerse, retrabajarse o desviarse, a menos que la línea conozca su identidad y ruta.
Por ello, las etiquetas, los códigos de barras, los escáneres y el software de producción son elementos centrales de una línea integrada. En un nivel básico, cada panel necesita un identificador único vinculado a sus dimensiones, material, instrucciones de canteado, programa de mecanizado, referencia del pedido y estado del proceso. El identificador debe seguir siendo legible después de las operaciones que se espera que resista. La ubicación de la etiqueta es importante: una etiqueta colocada en una zona que se canteará, perforará, limpiará o recortará puede no estar disponible cuando se necesite aguas abajo.
El sistema de control también debe considerar las excepciones. Un panel puede rechazarse por desconchado, una superficie dañada, canteado incorrecto, un fallo de mecanizado o una parada de seguridad del operario. Si la única lógica de proceso supone que todos los paneles avanzan normalmente, una excepción puede romper la secuencia de un pedido. Un plan de integración utilizable incluye rutas de retrabajo, procedimientos de liberación manual y una forma de actualizar el registro de producción cuando se fabrica un componente de sustitución.
Esta es una de las razones por las que la compatibilidad del software merece el mismo examen que las interfaces de las máquinas. La pregunta clave no es simplemente si las máquinas individuales tienen conexiones de red. Es si la optimización de corte, el etiquetado, los programas de máquinas, el seguimiento de materiales y la gestión de pedidos utilizan datos coherentes. La reintroducción manual de datos entre sistemas puede volver a introducir los mismos errores que la integración física pretendía eliminar.
Las decisiones de distribución tienen consecuencias a largo plazo
Las fábricas suelen comenzar con un problema de ubicación de máquinas: ¿dónde puede caber cada unidad? Un mejor punto de partida es el flujo previsto de tableros, piezas, operarios, carros, acceso de mantenimiento, extracción de polvo y preparación de componentes terminados. Una distribución que minimiza la distancia entre máquinas pero bloquea el acceso de carretillas elevadoras, los cambios de herramientas, los trabajos de reparación o el movimiento seguro de los operarios puede resultar difícil de operar.
El almacenamiento de paneles en bruto y el corte suelen ser puntos de partida lógicos para analizar el flujo, pero el final de la línea requiere la misma atención. Después de la perforación, ¿dónde esperan los componentes para el montaje? ¿Se mantienen juntos los kits completos? ¿Pueden separarse las piezas de diferentes pedidos sin requerir grandes áreas de preparación? Si el montaje o el embalaje no pueden absorber la producción al mismo ritmo, la sección de mecanizado integrada puede crear un problema aún mayor de inventario aguas abajo.
Los servicios auxiliares deben incluirse desde el principio. La capacidad de extracción de polvo, la calidad del aire comprimido, la carga eléctrica, la fiabilidad de la red, el estado del suelo, las disposiciones de protección contra incendios y el acceso para mantenimiento pueden afectar al rendimiento de los equipos de manipulación automatizada. Los dispositivos de transferencia pueden parecer simples, pero su disponibilidad depende de sensores, accionamientos, controles, alineación mecánica y condiciones operativas limpias. Un sistema de manipulación de materiales que no pueda mantenerse sin interrumpir toda la línea puede crear riesgos operativos evitables.
La integración rígida no siempre es la respuesta adecuada
El caso más sólido para la transferencia directa de máquina a máquina se da cuando las rutas de las piezas son repetibles, el volumen es suficiente para mantener activos los procesos conectados y el diseño del producto sigue una lógica relativamente coherente. En estas condiciones, menos transferencias manuales pueden mejorar el ritmo, la trazabilidad y la consistencia de la producción.
Sin embargo, una línea muy rígida puede no ser adecuada para operaciones que cambian frecuentemente los materiales de los paneles, producen formas irregulares, realizan pequeños lotes personalizados o requieren una elaboración manual considerable entre las etapas de mecanizado. En estos entornos, las células modulares pueden ofrecer un mejor control. Una sierra o máquina de nesting puede alimentar componentes identificados en búferes organizados; las células de canteado y perforación pueden tomar trabajo según la prioridad; los carros o equipos de manipulación asistida pueden conectar procesos que no justifican transportadores permanentes.
Por tanto, la integración debe evaluarse como un espectro. En un extremo se encuentra la disciplina básica de procesos: piezas etiquetadas, carros estandarizados, áreas de preparación definidas y reglas de encaminamiento claras. En el nivel intermedio se encuentran las células conectadas con transportadores de retorno, entrada/salida automática y procesamiento dirigido por códigos de barras. En el nivel más alto se encuentran el almacenamiento automatizado, la manipulación robótica, la programación centralizada de la producción y el intercambio de datos en circuito cerrado. El punto adecuado depende del coste de manipulación, el coste de los errores, la combinación de productos y la capacidad de mantener el sistema después de la instalación.
Evaluación de la inversión más allá del precio de la máquina
El análisis de viabilidad debe comparar el coste actual y futuro del flujo, no limitarse a comparar el precio de máquinas individuales con el de una línea integrada. Las preguntas de referencia pertinentes incluyen cuántas veces se manipula un componente típico, cuánto tiempo espera entre procesos, cuánto espacio en planta queda ocupado por pilas intermedias, con qué frecuencia se rehacen piezas debido a errores de encaminamiento o identificación y con qué frecuencia un proceso espera a otro.
La capacidad debe evaluarse al nivel de componentes terminados vendibles, no de paneles cortados o metros de canto aplicados. Una máquina aguas arriba puede producir un gran número de piezas mientras las operaciones aguas abajo están limitadas. El valor comercial de la línea procede del número de componentes correctos, trazables y listos para el montaje que se liberan dentro de la ventana de producción requerida.
El coste de implementación también incluye cambios de distribución, tiempo de inactividad de instalación, mejoras eléctricas y de extracción, integración de software, formación de operarios, planificación de repuestos y apoyo a la puesta en marcha. Estos elementos se tratan a veces como gastos periféricos, pero influyen en que un sistema alcance un funcionamiento estable. Un menor coste inicial de los equipos puede resultar menos atractivo si requiere una amplia intervención manual, carece de una arquitectura de control que pueda mantenerse o no puede adaptarse cuando cambian los programas de producto.
Una prueba práctica: seguir un pedido por toda la fábrica
La forma más útil de identificar oportunidades de integración es seguir un pedido representativo desde el tablero en bruto hasta el componente listo para el montaje. Registre cada movimiento, cada cola, cada punto en que se deja una pieza y posteriormente se recoge, y cada ocasión en que alguien debe preguntar dónde corresponde un componente. Después, distinga la manipulación necesaria de la manipulación creada por la distribución, la programación, la falta de información o el desequilibrio de las máquinas.
Este ejercicio suele revelar que la primera prioridad no es una línea totalmente automatizada. Puede ser un proceso de etiquetado fiable, un transportador de retorno en una estación de canteado de alta frecuencia, un mejor búfer antes de la perforación o una distribución revisada que elimine el tráfico cruzado. Una vez que se comprenden estas limitaciones, la integración de la línea de producción para carpintería se convierte en una decisión operativa específica, en lugar de una amplia ambición de automatización.
La medida central es sencilla: los materiales deben dedicar más tiempo a transformarse y menos tiempo a esperar, desplazarse, clasificarse o recuperarse del desorden. Cuando la ruta de producción, la capacidad de las máquinas, el flujo de información y la distribución respaldan conjuntamente ese objetivo, la integración puede reducir la manipulación sin sacrificar la flexibilidad que la producción de carpintería sigue requiriendo.
Envíe su consulta
Le damos la bienvenida a colaborar con nosotros y creceremos juntos.