


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Integración de una seccionadora automática en una línea de producción de muebles
Una sierra seccionadora automática puede mejorar la producción de muebles solo cuando su ciclo de corte se adapta al flujo de tableros que entran en la máquina y de piezas que salen de ella. Una sierra más rápida no resolverá un cuello de botella en el etiquetado, la clasificación, el canteado o el mecanizado CNC; incluso puede generar colas más largas y dificultar la identificación de las piezas.
Por tanto, la decisión de integración comienza con la combinación de productos y el recorrido previsto para cada tablero, no con la velocidad máxima de corte de la sierra. La distribución, los datos del software, la extracción de polvo, la seguridad, el tiempo de inactividad para la instalación y los criterios de aceptación deben coordinarse como partes de un mismo proyecto.
Defina el flujo de producción antes de fijar las especificaciones de la máquina
Las líneas de fabricación de muebles están sujetas a distintas limitaciones. Una línea que produce repetidamente componentes de cajas a partir de una gama limitada de tableros puede favorecer los lotes grandes y los patrones de corte estables. Una línea de fabricación bajo pedido puede procesar numerosos colores y grosores de tablero, así como distintas configuraciones de muebles, en lotes pequeños. En ese entorno, mantener las piezas identificadas y agrupadas para las operaciones posteriores puede ser tan importante como el volumen de corte bruto.
Trace una secuencia de producción representativa desde el almacenamiento de los tableros hasta la siguiente estación de procesamiento. Incluya la recepción o preparación de los tableros, la carga, el corte, el etiquetado, la descarga, la clasificación, el canteado, el taladrado o fresado y el almacenamiento temporal. Identifique dónde cambian de dirección los tableros, dónde los operarios manipulan piezas individuales y dónde los trabajos esperan equipos o instrucciones.
Cuando sea posible, utilice los registros de producción reales: tamaños y grosores de los tableros, tipos de material, dimensiones habituales de las piezas, demanda diaria o por turno, tamaños de lote y proporción de pedidos mixtos. La muestra representativa debe incluir trabajos difíciles, no solo el patrón de gran volumen más sencillo. Las piezas pequeñas, las superficies decorativas, la dirección de la veta y las piezas que requieren distintas operaciones posteriores pueden modificar tanto el tiempo de manipulación como los planes de corte.
En una línea existente, determine la limitación actual antes de asignar un objetivo de producción a la sierra. Si el canteado ya funciona cerca de su capacidad práctica, aumentar el volumen de corte sin más espacio de clasificación ni capacidad en los procesos posteriores puede limitarse a incrementar el trabajo en curso. En cambio, si el corte retrasa el montaje, el proyecto debe contemplar el personal y los equipos necesarios para retirar y dirigir las piezas al nuevo ritmo.
Dimensione la capacidad en función de los trabajos completos, no del corte más rápido
La velocidad de corte indicada para una máquina o su ciclo teórico no equivalen a la capacidad de producción utilizable. El ciclo de trabajo también incluye la carga, el posicionamiento, los cambios de patrón de corte, la descarga, el etiquetado, la manipulación de retales y las interrupciones. El equilibrio depende de la configuración de la sierra y de la combinación de productos.
La planificación de la capacidad debe expresar la demanda en una unidad que se corresponda con la decisión que se va a tomar. Los tableros por turno pueden ayudar a estimar la demanda de carga, pero las piezas por turno y la combinación de tamaños de pieza son más útiles para comprender la manipulación posterior. Un tablero complejo que produce muchos componentes pequeños puede ocupar la zona de descarga y etiquetado durante más tiempo que uno que produce unos pocos paneles grandes, aunque en ambos casos haya que cargar un solo tablero.
Elabore una estimación de capacidad con patrones de corte representativos y la dotación de personal prevista. Registre la duración del turno supuesta, el tiempo productivo, el método de carga, el número de operarios, la presentación del material y el tratamiento de los retales. Si se propone cortar tableros apilados, compruebe que el tipo de tablero, la altura de la pila, la protección de las superficies, la precisión requerida y los límites de la máquina especificados por el proveedor respalden el plan. Un cálculo de capacidad basado en una pila que no puede utilizarse para la combinación real de productos sobrestimará la producción.
Tenga en cuenta por separado el mantenimiento planificado y las interrupciones normales de producción, sin incluirlos en el ciclo de corte. Después, compare la producción alcanzable con la capacidad de carga, etiquetado, clasificación y del siguiente proceso limitante. El objetivo no es que todas las estaciones tengan una capacidad idéntica, sino hacer explícitos los buffers y las necesidades de personal resultantes.
Diseñe la distribución en torno a la entrada de tableros y la salida de piezas
La superficie ocupada por la sierra es solo una parte del espacio necesario. Los tableros de tamaño completo necesitan una ruta práctica desde el almacenamiento hasta la posición de carga, con espacio suficiente para girarlos y levantarlos. Las piezas terminadas requieren espacio para retirarlas de forma segura, identificarlas, inspeccionarlas y colocarlas en carros, palés o transportadores. El acceso para cambiar las hojas de sierra, limpiar, acceder a los armarios eléctricos y realizar el mantenimiento debe seguir estando disponible una vez instalados los equipos circundantes.
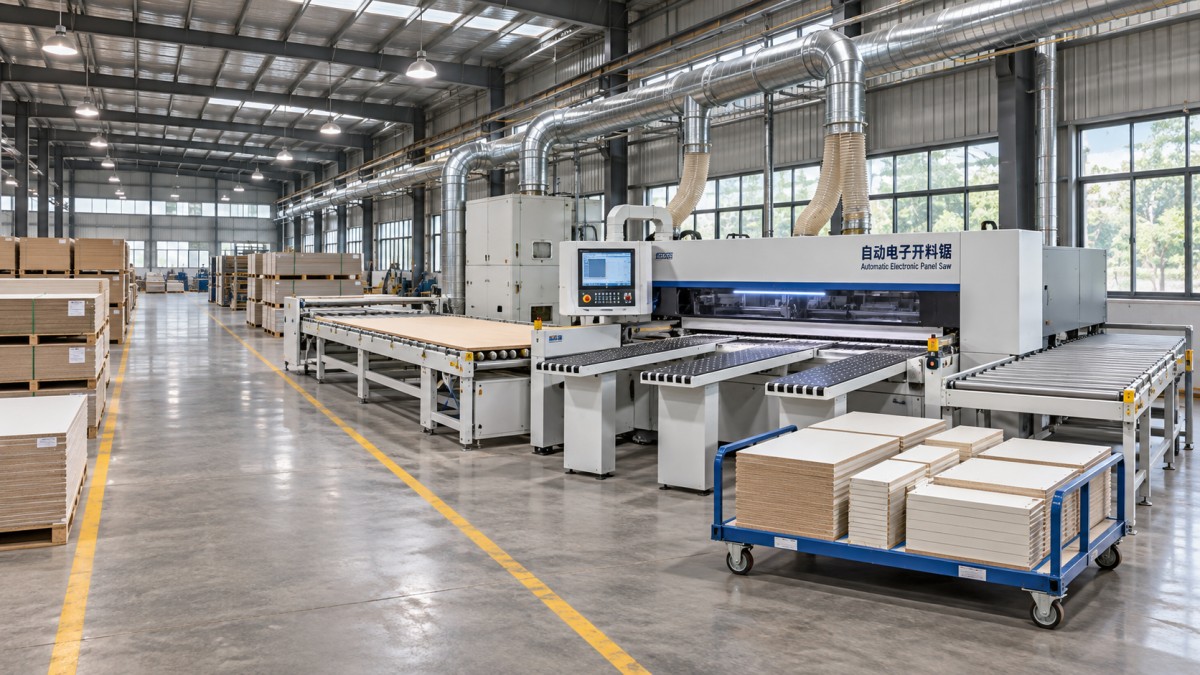
Dibuje la distribución tomando como referencia el tablero más grande y las piezas más largas que deban manipularse, en lugar de basarse únicamente en el contorno de la máquina. Indique las rutas de las carretillas elevadoras y los peatones, las posiciones de los operarios, las zonas de mantenimiento, las conexiones de extracción de polvo y la ubicación de los paros de emergencia y los seccionadores. Compruebe si alguna ruta de entrega o retirada atraviesa la zona de funcionamiento de la sierra o bloquea el acceso a las máquinas adyacentes.
El método de carga debe tener en cuenta tanto el volumen de tableros como la variedad de materiales. La carga manual puede ser adecuada cuando el rendimiento es moderado y se cambian los tableros con frecuencia, siempre que se tengan en cuenta el peso de los tableros y los riesgos de manipulación. Los dispositivos de elevación o la carga automatizada pueden reducir la manipulación manual, pero requieren una presentación clara del material, espacio suficiente y un método definido para manejar distintos tamaños de tablero, tableros deformados y la protección de las superficies. El beneficio esperado debe evaluarse en función del flujo completo, incluida la rapidez con la que pueden retirarse las piezas cortadas.
En la salida, decida si las piezas se clasificarán por mueble, pedido del cliente, material, requisitos de canteado o máquina siguiente. Cada criterio tiene distintas consecuencias para el espacio y la manipulación. Clasificar inmediatamente por pedido puede reducir las búsquedas posteriores, pero puede exigir más destinos junto a la sierra. Clasificar por la siguiente operación puede simplificar el traslado, aunque después haya que volver a agrupar los componentes. El método elegido debe probarse con una combinación representativa de pedidos antes de definir el espacio de planta y los carros.
Conecte los datos de corte con el control físico de las piezas
La integración con el software de producción no consiste simplemente en comprobar si dos sistemas pueden intercambiar un archivo. Los datos deben seguir siendo utilizables desde el plan de corte hasta el componente terminado. Una cadena habitual comienza con el diseño del mueble o un sistema de pedidos, continúa con una aplicación de listas de corte u optimización y termina con las instrucciones de la máquina y las etiquetas de las piezas. Cada transferencia debe tener un responsable definido y un método para detectar errores.
Confirme qué sistema genera los patrones de corte, qué formatos y campos de archivo admite y cómo se transfieren y aprueban los programas. Los códigos de material, las dimensiones finales, el grosor del tablero, la dirección de la veta, los identificadores de las piezas y las instrucciones de canteado deben tener definiciones coherentes. Aclare si las dimensiones de cada sistema se refieren al recorte inicial o a la pieza acabada tras el procesamiento posterior; una diferencia inadvertida puede producir piezas que no puedan corregirse en las fases siguientes.
El momento de aplicar las etiquetas es una decisión operativa, además de una función del software. Una etiqueta aplicada en el momento adecuado y en la cara correcta puede mantener la identificación de la pieza durante el canteado y el mecanizado. Una etiqueta que cubra una superficie de referencia, dañe un acabado decorativo, se desprenda o se aplique después de mezclar las piezas puede perjudicar la trazabilidad. Si las etiquetas incluyen códigos de barras, verifique que los escáneres y el software de las etapas posteriores puedan interpretar el mismo identificador.
Acuerde un procedimiento para gestionar excepciones antes de iniciar la producción. Debe abarcar las piezas dañadas, las etiquetas incorrectas, la falta de un tablero, los tableros parciales y las piezas que haya que volver a fabricar. El operario debe saber si puede reutilizarse el programa original, cómo se identifica la pieza de sustitución y cómo registra el sistema de producción el cambio. Sin ese procedimiento, una sierra conectada al software puede seguir produciendo piezas físicamente imposibles de rastrear.
Resuelva las conexiones de servicios y seguridad antes de la entrega
La preparación de las instalaciones debe comprobarse con respecto a la documentación de instalación del equipo seleccionado, no a una previsión genérica de servicios. El suministro eléctrico, las protecciones, la puesta a tierra, el aire comprimido cuando sea necesario y las conexiones de red deben cumplir los requisitos de la máquina y de la instalación local. Confirme los puntos de conexión y quién es responsable de los trabajos fuera de los límites de la máquina, incluidos los seccionadores, el cableado, las tuberías y el soporte para la puesta en marcha.
La extracción de polvo requiere una coordinación especial. El sistema de extracción debe conectarse a los puntos especificados de la sierra y cumplir sus requisitos de funcionamiento, teniendo en cuenta el resto de la planta, el recorrido de los conductos y el efecto de otras máquinas en funcionamiento simultáneo. Que una conexión encaje físicamente no demuestra que la capacidad de captación sea adecuada. Defina quién evaluará el sistema de extracción y cómo se comprobará su rendimiento durante el funcionamiento.
Los resguardos de la máquina y los dispositivos de protección deben considerarse junto con el flujo de materiales circundante. Una distribución que deje espacio para un transportador, pero obligue al personal a introducirse en una zona peligrosa, no es una integración aceptable. Los cambios en los resguardos, los controles o los enclavamientos deben gestionarse con los proveedores pertinentes y evaluarse conforme a los requisitos de seguridad locales aplicables. También se necesita un procedimiento controlado de aislamiento para acceder a despejar atascos y realizar el mantenimiento; un paro de emergencia no sustituye al aislamiento de las fuentes de energía.
Otras comprobaciones de las instalaciones incluyen el estado y la capacidad de carga del suelo, los requisitos de anclaje, el espacio libre en techos y zonas de elevación, el acceso para la entrega y las condiciones ambientales especificadas para el equipo. Resuelva las discrepancias mientras aún puedan modificarse los planos, no después de que llegue la máquina.
Programe la instalación teniendo en cuenta las dependencias de producción
Un calendario de implementación práctico identifica más que las fechas de entrega e instalación. Vincula los requisitos previos con las partes responsables: aprobación del plano definitivo, trabajos de cimentación o suelo cuando sean necesarios, finalización de los servicios, instalación de la extracción, configuración del software, entrega del equipo, instalación mecánica y eléctrica, comprobaciones de seguridad, formación y pruebas de producción.
En una fábrica en funcionamiento, defina el momento del cambio y las consecuencias de cualquier retraso. Es posible que haya que mantener disponible el equipo existente hasta que la nueva sierra demuestre que puede procesar trabajos representativos. Si las limitaciones de espacio obligan a retirar primero la sierra antigua, el calendario debe incluir un plan de contingencia para la capacidad de corte, como inventario planificado o una ruta de procesamiento alternativa. Esa contingencia debe tener en cuenta la disponibilidad de materiales y el espacio de almacenamiento necesario para los trabajos parcialmente completados.
Los preparativos del software y el etiquetado a menudo pueden avanzar antes de que llegue la máquina, siempre que se hayan definido las especificaciones de la interfaz. Limpie los códigos de material, acuerde las reglas de nomenclatura, prepare trabajos de muestra y verifique de antemano el contenido de las etiquetas. Esto reduce el riesgo de que la instalación mecánica esté terminada mientras los datos de producción siguen sin ser utilizables.
Mantenga un único registro de interfaces para las decisiones que afectan a los límites entre el proveedor y las instalaciones. Debe registrar la información necesaria, la parte responsable, la fecha de vencimiento, el estado actual y el impacto de cualquier asunto pendiente. Entre las entradas habituales se incluyen la conexión exacta de extracción, el formato de los archivos de programa, la altura de transferencia del transportador, el acceso a la red y la responsabilidad de retirar los residuos de instalación. Estos detalles pueden afectar al camino crítico aunque la sierra se entregue a tiempo.
Acepte el proceso integrado, no solo la máquina
Los criterios de aceptación deben acordarse antes de la compra y distinguir entre una prueba de la máquina y una prueba de la línea de producción. Una prueba en fábrica, si está incluida, puede comprobar las funciones de la máquina y realizar cortes de muestra antes del envío. La aceptación en las instalaciones también debe abarcar los servicios instalados, el flujo real de materiales, la transferencia de software, el etiquetado, las funciones de seguridad y la preparación de los operarios. Superar una prueba no implica automáticamente superar la otra.
Seleccione trabajos de prueba que representen la carga prevista: distintos grosores y acabados de tablero, componentes grandes y pequeños, piezas sensibles a la dirección de la veta y al menos un patrón de pedido mixto si forma parte de la producción habitual. Acuerde el método de medición, el tamaño de la muestra, las tolerancias dimensionales y la calidad de los cantos aceptable para esos trabajos. Los límites deben ser compatibles tanto con las especificaciones de la máquina como con las necesidades de los procesos posteriores.
Realice la prueba con el método de carga y descarga previsto. Registre el tiempo transcurrido y las interrupciones, pero compruebe también si todas las piezas pueden identificarse, clasificarse y transferirse sin recurrir a soluciones improvisadas. Si la sierra solo alcanza el objetivo de corte cuando personal adicional retira temporalmente las piezas de la salida, el resultado no debe considerarse prueba de que el modelo de dotación de personal previsto pueda mantener ese volumen de producción.
Separe los defectos que impiden un funcionamiento seguro o la producción de los asuntos menores pendientes, y asigne a cada uno un responsable y una fecha de resolución. La formación debe abarcar la selección de programas, las comprobaciones de materiales y etiquetas, las inspecciones rutinarias, los procedimientos de cambio de hoja, la notificación de averías y la recuperación segura tras una parada. El personal de mantenimiento también necesita acceso a la documentación, la información sobre repuestos y los procedimientos necesarios para la configuración instalada.
Tras la entrega, compare los resultados de producción con las hipótesis utilizadas para justificar la instalación. Si la producción es inferior a lo previsto, examine los tiempos de espera en la carga y la salida, los retrasos de clasificación, la disponibilidad de programas y la congestión de los procesos posteriores antes de atribuir la diferencia a la velocidad de corte. La medida útil de la integración es si las piezas correctamente identificadas llegan a la siguiente operación con el ritmo y la calidad requeridos, mediante un flujo de trabajo que la fábrica pueda mantener.
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.