


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
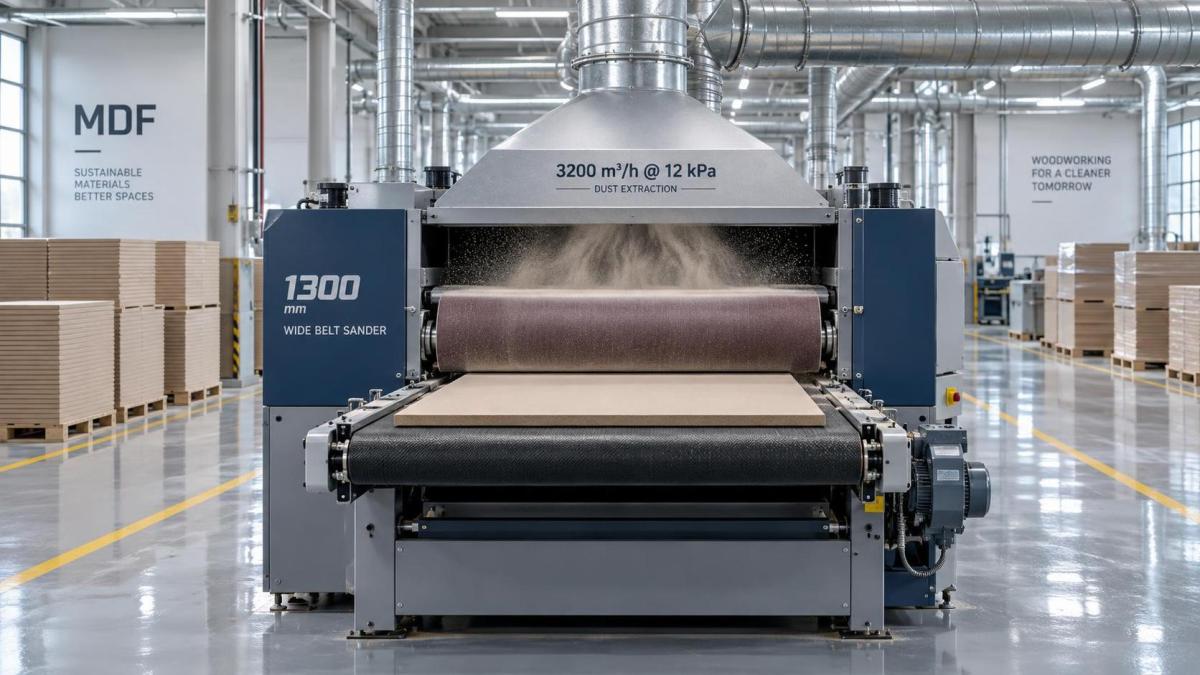
Lijadora de banda ancha de 1300mm para MDF: Requisitos críticos de extracción de polvo (≥3200 m³/h @ 12 kPa) para evitar quemado superficial y exudación de resina
Seleccionar la lijadora de banda ancha de 1300 mm adecuada para MDF no consiste simplemente en ajustar el ancho nominal o la potencia del motor; depende de un único parámetro de sistema innegociable: la capacidad de extracción de polvo bajo resistencia operativa real. Al lijar tableros de fibra de densidad media a velocidades de producción, el polvo de madera suspendido en el aire, las partículas finas de resina y los compuestos aglutinantes degradados térmicamente se acumulan rápidamente en la zona de contacto entre la banda y la superficie. Sin un volumen de caudal de aire *y* una presión estática suficientes para evacuar esta mezcla de forma continua, el calor se acumula localmente, superando con frecuencia los 95°C en la interfaz abrasiva. Ese pico térmico desencadena dos fallos simultáneos e interdependientes: quemadura localizada de la superficie (visible como decoloración ámbar o microcarbonización) y afloramiento de resina (una película nebulosa y pegajosa que se forma cuando las resinas de fenol-formaldehído o urea-formaldehído fundidas migran a la superficie antes de resolidificarse).
No se trata de defectos cosméticos. La quemadura de la superficie compromete la estabilidad dimensional durante el posterior laminado o chapado; el afloramiento de resina impide la adhesión uniforme de los recubrimientos y genera una absorción irregular en las líneas de acabado por pulverización. Ambos conducen directamente al rechazo de lotes durante la inspección de recepción o la aprobación final de control de calidad, especialmente cuando la Cláusula 8.6 de ISO 9001 o las especificaciones de talleres de pintura de OEM automotrices exigen cero anomalías visibles en el sustrato. Aún más crítico, la captación incompleta de polvo eleva la concentración de partículas respirables (PM₁₀ y PM₂.₅) en la zona de respiración del operario por encima del PEL de OSHA (5 mg/m³ para polvo de madera) y de los valores límite de la UE (3 mg/m³), lo que aumenta el riesgo a largo plazo de sensibilización respiratoria y bronquitis crónica.
Por qué 3200 m³/h @ 12 kPa es el umbral funcional
Esta especificación no es arbitraria. Refleja la resistencia combinada de tres elementos dinámicos: la geometría interna de los conductos de la lijadora (incluidos el diseño del plénum, los radios de transición y la configuración de la carcasa del filtro), la longitud y el diámetro de los conductos conectados (normalmente ≥12 m en instalaciones industriales) y el estado de carga del sistema de filtración (por ejemplo, filtros de mangas o de cartuchos que operan al 60–75% de su capacidad). Con caudales de aire inferiores, incluso si se miden en la entrada del ventilador, la velocidad a través de los puertos de extracción del cabezal de lijado cae por debajo de 22 m/s. Esta deficiencia permite que el aire cargado de polvo recircule por la superficie de la banda, recalentando la pieza de trabajo en cada pasada. Una presión estática inferior a 12 kPa indica energía insuficiente para superar la contrapresión causada por los finos acumulados en el medio filtrante, lo que provoca una disminución progresiva del caudal de aire durante un solo turno.
Es fundamental señalar que el caudal volumétrico por sí solo es engañoso. Una unidad nominal de 3800 m³/h *a presión cero* puede suministrar solo 2400 m³/h cuando se conecta a un tramo estándar de conducto de 150 mm con dos codos de 90° y un filtro de cartuchos de 30 m². El rendimiento real debe verificarse en la *entrada de la campana de extracción*, mediante un anemómetro y un manómetro calibrados, mientras la máquina funciona a plena carga con paneles de MDF avanzando a 12–18 m/min, una condición que rara vez se simula durante la puesta en marcha en fábrica.
Dinámica específica del material durante el lijado de MDF
El MDF se comporta de manera fundamentalmente distinta a la madera maciza o al contrachapado durante la abrasión. Su densidad homogénea (680–720 kg/m³) y su alto contenido de resina (8–12% en peso) generan un polvo más fino y cohesivo con mayor retención de calor específico. A diferencia de las maderas duras, que liberan vapor de humedad durante el lijado, el MDF no produce ningún efecto de enfriamiento por evaporación, por lo que la gestión térmica depende enteramente de la eliminación mecánica del calor mediante el flujo de aire. Además, la ausencia de dirección de veta implica que no existe una “vía de escape” natural para el aire atrapado bajo la banda; en su lugar, el aire se comprime en microcavidades entre los granos abrasivos, aislando aún más la interfaz.
Esto explica por qué las lijadoras validadas para pino o abedul suelen fallar de forma catastrófica con MDF si no se recalibran. La tensión de la banda, la presión de contacto y la velocidad de avance interactúan de forma no lineal con el rendimiento de extracción: aumentar la velocidad de avance en un 20% incrementa la generación de calor en aproximadamente un 35%, pero reduce el tiempo de permanencia, lo que puede disminuir la temperatura máxima *si* la extracción mantiene el ritmo. Sin embargo, la mayoría de los sistemas de velocidad fija carecen de control proporcional del flujo de aire, por lo que un mayor rendimiento simplemente agrava el déficit de extracción.
Tres fallos comunes de extracción y cómo diagnosticarlos
- Afloramiento intermitente de resina en paneles consecutivos: Indica una carga cíclica del filtro. Cuando la presión diferencial del cartucho supera 1.2 kPa, el caudal de aire fluctúa ±15% con cada pulso de limpieza, suficiente para permitir un sobrecalentamiento transitorio. Requiere monitorización de presión en tiempo real tanto en la entrada como en la salida de la unidad de filtración, no solo una inspección visual del estado del filtro.
- Marcas de quemadura concentradas en los bordes del panel (especialmente en el borde de entrada): Indican una cobertura insuficiente de la campana o labios de extracción desalineados. El borde de entrada experimenta la mayor fuerza de cizallamiento y genera la nube de polvo más densa; los puertos de extracción deben extenderse ≥50 mm más allá del ancho del panel y mantener una separación ≤12 mm respecto a la superficie de la pieza de trabajo.
- Decoloración uniforme en todo el ancho, que empeora hacia el extremo de salida: Sugiere un dimensionamiento insuficiente de los conductos aguas abajo de la lijadora. La velocidad cae por debajo de 18 m/s en tramos horizontales de más de 8 m, provocando la deposición de polvo y una restricción gradual. La pérdida de presión estática medida no debe superar 250 Pa por metro lineal de conducto recto de 150 mm al caudal de diseño.
Ninguno de estos problemas aparece de forma aislada. El afloramiento de resina aumenta la resistencia de arrastre de la banda, elevando el amperaje del motor y calentando aún más el sistema, un ciclo de retroalimentación que acelera el fallo en cuestión de horas. Prevenirlo requiere un diseño integrado: el colector de extracción de la lijadora debe diseñarse para una distribución de flujo laminar a lo largo de todo el ancho de 1300 mm, no adaptarse posteriormente con adaptadores de conductos genéricos. El volumen interno del plénum debe superar 0.8 m³ para amortiguar las pulsaciones de los sopladores rotativos, y todas las transiciones deben utilizar radios ≥R150 para minimizar la pérdida de presión inducida por turbulencias.
Protocolo de verificación de la preparación operativa
Antes de aprobar una lijadora de banda ancha de 1300 mm para la producción de MDF, realice esta validación en campo, no solo durante la puesta en marcha, sino trimestralmente durante el mantenimiento rutinario:
- Procese tres paneles consecutivos de MDF de 18 mm de espesor a la velocidad de avance nominal (por ejemplo, 15 m/min) con bandas cerámicas de grano 120.
- Mida la temperatura de la superficie en cinco puntos (centro, posiciones a un cuarto del ancho y bordes de entrada y salida) utilizando un termómetro IR sin contacto calibrado a ±0.5°C, inmediatamente después de la descarga.
- Registre el caudal de aire de extracción en la entrada de la campana principal con un anemómetro de hélice (mínimo 10 lecturas durante 60 segundos) y la presión estática aguas arriba del banco de filtros primario.
- Inspeccione las superficies terminadas bajo iluminación LED de 6500K con un ángulo de 45°; el afloramiento de resina aparece como una opalescencia difusa, distinta de los arañazos mecánicos o el sangrado de adhesivo.
Temperaturas superficiales sostenidas por encima de 65°C, o cualquier afloramiento medible, confirman una extracción insuficiente. Los ajustes deben abordar la causa raíz: actualizar el medio filtrante a cartuchos de nanofibra de baja delta-P, acortar los tramos de conductos o instalar un soplador centrífugo dedicado de alta presión estática con variador de frecuencia. Simplemente aumentar la velocidad del ventilador sin verificar la integridad de los conductos a menudo empeora la resonancia y el ruido sin mejorar el caudal neto de aire.
Cuando se diseña correctamente, una lijadora de banda ancha de 1300 mm para MDF ofrece una calidad de acabado repetible en miles de paneles, sin degradación térmica, sin exposición oculta por inhalación y sin comprometer la integridad estructural del sustrato. Esa consistencia no comienza en la superficie abrasiva, sino en la entrada de extracción, donde el volumen y la presión del flujo de aire convergen para definir la viabilidad del proceso.
Envíe su consulta
Le damos la bienvenida a colaborar con nosotros y creceremos juntos.