


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Equipos automatizados para trabajar la madera: ¿qué tareas siguen requiriendo un operador?
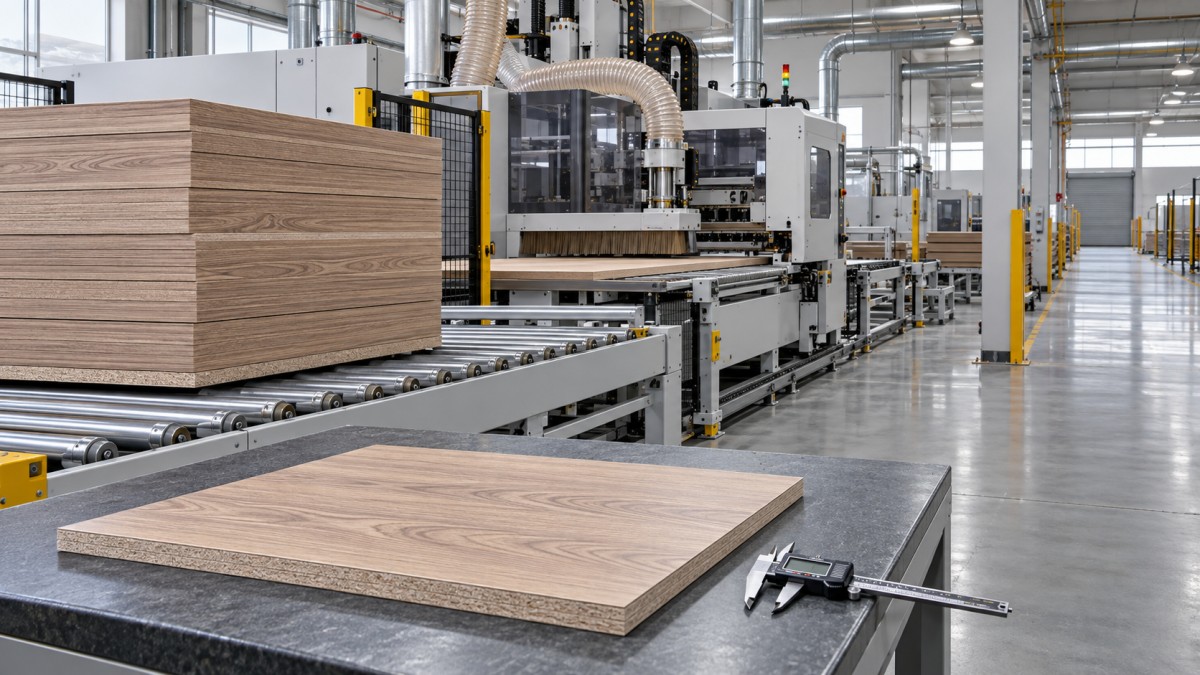
Los equipos automatizados para trabajar la madera pueden cortar, taladrar, cantear y transferir piezas con una intervención limitada durante un ciclo de producción. Los operarios siguen preparando el trabajo, confirmando la configuración, comprobando la idoneidad del material, inspeccionando los resultados y gestionando las incidencias. La frecuencia de su intervención depende del sistema completo: un router CNC con carga manual requiere una dotación de personal distinta a la de una línea conectada con alimentación, etiquetado y apilado automáticos.
La pregunta pertinente es qué tareas requieren la intervención de una persona, con qué frecuencia se realizan y si coinciden entre sí. Esta distinción afecta a la dotación de personal, la formación, los costes de producción y el tiempo que los equipos pueden funcionar entre intervenciones.
Lo que puede hacer la máquina depende de lo que la rodea
Una máquina puede automatizar su operación principal y, aun así, dejar una cantidad considerable de trabajo antes y después de esta. Una canteadora automática puede hacer pasar un panel por las unidades de aplicación de adhesivo, rodillos de presión, recorte y acabado, según su configuración. Puede que alguien todavía tenga que orientar el panel, seleccionar el material de canto adecuado, recogerlo y volver a colocarlo para cantear otro borde.
Del mismo modo, un centro de mecanizado CNC puede ejecutar trayectorias de herramienta programadas y cambiar las herramientas automáticamente si está equipado para ello. Eso no significa necesariamente que pueda cargar tableros, retirar los componentes terminados, separar los residuos o identificar un panel cargado incorrectamente.
Conviene distinguir tres niveles:la automatización del mecanizado realiza la operación; la automatización de la manipulación mueve los materiales y las piezas; el control de la producción conecta los datos del trabajo, la identificación y el encaminamiento. Una carencia en cualquiera de estos niveles puede generar una tarea manual.
Las especificaciones del equipo deben dejar claros estos límites. El término «automático» por sí solo no describe cómo pasa un trabajo de la materia prima a un componente acabado aceptable.
Antes de iniciar la producción, un operario debe establecer un proceso fiable
Los programas deben comprobarse frente al trabajo real
El software puede generar patrones de corte e instrucciones de mecanizado, pero trabaja con la información que se le proporciona. Un grosor de material incorrecto, un plano desactualizado o un componente invertido pueden producir repetidamente un lote de piezas defectuosas.
Alguien debe confirmar las dimensiones, las caras de mecanizado, la ubicación de los orificios, la dirección de la veta y la correspondencia entre el plano y el programa de la máquina. En los componentes de armarios, la orientación merece especial atención: un panel puede tener las dimensiones generales correctas y, aun así, tener los orificios para bisagras o las ranuras en la cara equivocada.
La revisión del programa puede corresponder a un programador de oficina y no al operario de la máquina. Sin embargo, la responsabilidad sigue existiendo, y la persona que dirige la producción necesita un método claro para identificar el programa y la revisión aprobados. La simulación puede revelar ciertos problemas de trayectoria de herramienta, pero no puede confirmar que el diseño de origen corresponda al producto previsto.
Las herramientas y la sujeción de piezas deben verificarse físicamente
Un cambiador automático de herramientas selecciona las herramientas de las posiciones asignadas. No elimina la necesidad de instalar fresas adecuadas, inspeccionar su estado ni mantener datos correctos sobre las herramientas. Una fresa desgastada puede seguir funcionando y dejar laminado astillado, bordes ásperos o características imprecisas.
La sujeción también cambia según el trabajo. En una mesa de anidado por vacío, las piezas pequeñas, los materiales porosos, las fugas y el estado del tablero de sacrificio pueden afectar a la sujeción. En un centro de mecanizado de travesaños y soportes, las posiciones de los soportes y las mordazas deben ser adecuadas para el componente y no interferir con la trayectoria de la herramienta.
Los operarios deben comprender por qué funciona una configuración. Un programa guardado solo puede reutilizarse si las herramientas, el material, los soportes y los ajustes de la máquina siguen siendo adecuados.
La manipulación de materiales suele determinar cuánta supervisión se necesita
La carga y descarga pueden requerir más atención del operario que el propio ciclo de mecanizado. Una máquina puede terminar un panel automáticamente y luego permanecer inactiva mientras alguien busca el siguiente tablero, retira los componentes o despeja los residuos.
Los cargadores y apiladores automáticos pueden reducir este trabajo, pero aun así hay que controlar el material entrante. Los operarios deben comprobar que estén disponibles el tipo de tablero, el grosor, el acabado superficial y la cantidad correctos. Los tableros arqueados, las esquinas dañadas, las superficies inadecuadas o las existencias irregulares pueden interferir con la alimentación, el posicionamiento y el mecanizado.
La madera natural añade más variabilidad. Los nudos, los cambios en la veta, el movimiento y el estado de humedad pueden afectar a la idoneidad y a los resultados del mecanizado. La inspección automatizada puede detectar defectos definidos cuando está instalada, pero sus capacidades deben corresponder a las decisiones que requiere el proceso.
La identificación de las piezas es tan importante como su movimiento. Tras el anidado, componentes de aspecto similar pueden requerir distintos tratamientos de canto u operaciones de taladrado. Las etiquetas y el escaneo pueden ayudar a conservar esa información, siempre que las etiquetas sigan siendo legibles y estén asociadas a las piezas correctas. Aun así, alguien debe resolver los casos de etiquetas ausentes, componentes dañados y retrabajos.
Para calcular la mano de obra, haga un seguimiento de un lote completo a lo largo del taller. Incluya la preparación de los tableros, la alimentación de la máquina, la retirada de componentes, el almacenamiento de recortes, la clasificación y el traslado a la siguiente operación. Si solo se considera el ciclo de corte, gran parte del trabajo queda fuera del análisis.
Los controles de calidad siguen requiriendo criterio
La automatización mejora la repetibilidad, pero esta también permite que un ajuste incorrecto afecte a varias piezas. La inspección de la primera pieza ofrece la oportunidad de detectar ese problema antes de liberar el resto del lote.
Tras una nueva configuración, las comprobaciones pertinentes pueden incluir las dimensiones generales, la posición de los orificios, la profundidad de las ranuras, el acabado de los cantos y el ajuste de montaje. La inspección debe basarse en la función del componente. Los requisitos de apariencia de un lateral oculto de armario no son los mismos que los de un frente visible de mueble.
Durante la producción, los operarios deben estar atentos a los cambios que indiquen un deterioro del proceso. El astillado puede deberse al desgaste de la herramienta, a condiciones de corte inadecuadas o a un soporte insuficiente. Un lijado áspero puede deberse al estado del abrasivo o a la contaminación. Los defectos de los cantos pueden estar relacionados con la preparación del panel, las condiciones del adhesivo, la presión, los ajustes de recorte o la incompatibilidad de los materiales.
En una línea de aplacado de cantos, una junta de aspecto limpio no demuestra por sí sola que la adhesión sea adecuada. El plan de calidad debe incluir una evaluación de la adherencia apropiada, especialmente tras cambios pertinentes en los materiales o el proceso. Los ajustes de la máquina son parámetros de control; el componente acabado indica si el proceso funciona.
La frecuencia de inspección debe reflejar la estabilidad del proceso y las consecuencias de un fallo. Los materiales nuevos, los cambios de herramientas y las superficies visibles exigentes suelen justificar una atención más frecuente que un trabajo repetitivo y estable.
La recuperación ante fallos y el mantenimiento siguen siendo responsabilidades prácticas
Los equipos conectados pueden detenerse automáticamente cuando detectan un problema de alimentación, la ausencia de un panel, una pérdida de vacío u otro fallo supervisado. La alarma identifica una condición; una persona capacitada debe determinar su causa y restablecer la producción de forma segura.
Una cinta transportadora detenida puede indicar una obstrucción, una pieza dañada, un problema con un sensor o una máquina posterior que no puede recibir más trabajo. Restablecer la línea repetidamente sin resolver la causa puede provocar más defectos o nuevas paradas.
La recuperación también implica decidir qué hacer con las piezas que ya están dentro del sistema. Algunas pueden estar terminadas, otras parcialmente procesadas y otras haber dejado de estar correctamente identificadas. Los operarios necesitan un método definido para inspeccionarlas, rechazarlas o reincorporarlas, a fin de que un ciclo interrumpido no provoque operaciones omitidas ni mecanizados duplicados.
El cuidado rutinario sigue siendo necesario incluso cuando la lubricación o la supervisión están automatizadas. La extracción de polvo, los componentes de vacío, las fresas, los abrasivos, los sistemas de adhesivo, los sensores y los mecanismos de alimentación requieren una atención adecuada al equipo. La acumulación de polvo puede interferir con la detección y contribuye a los riesgos de incendio y para la salud.
La eliminación de atascos, la limpieza de zonas internas y el mantenimiento de la maquinaria requieren seguir el procedimiento aplicable de parada segura y aislamiento de energías. Una parada de emergencia no sustituye al aislamiento de energías peligrosas. La formación de los operarios debe explicar cuándo una tarea corresponde al personal de mantenimiento y cómo controlar la energía neumática, mecánica u otra que haya quedado almacenada.
¿Puede un operario manejar varias máquinas?
A veces, pero la duración del ciclo por sí sola no permite responder a esa pregunta. Un operario puede supervisar varias máquinas cuando la carga está automatizada, los procesos son estables, las piezas se desplazan de forma predecible y rara vez coinciden las necesidades de intervención. La organización se complica cuando cada máquina requiere alimentación manual, inspecciones o ajustes frecuentes.
Considere un taller donde una máquina de anidado está funcionando mientras una canteadora requiere la presentación y recogida continuas de paneles. El ciclo de anidado puede parecer ofrecer tiempo disponible, pero la descarga puede coincidir con la necesidad de mantener abastecida la canteadora. La distancia que hay que recorrer, el esfuerzo de elevación, la clasificación y la respuesta a fallos reducen aún más el tiempo disponible.
Una evaluación práctica de la dotación de personal debe analizar:
- Tiempo de atención: cuánto tiempo requieren realmente la carga, la descarga, las comprobaciones y los ajustes.
- Coincidencia de tareas: si varias máquinas requieren intervención al mismo tiempo.
- Necesidades de respuesta: con qué rapidez debe atenderse una parada o un problema de calidad.
- Trabajo de apoyo: quién repone los materiales, gestiona los residuos, realiza el mantenimiento y prepara los programas.
Reducir el número de personas que permanecen junto a las máquinas puede trasladar trabajo a la programación, la logística de materiales y el mantenimiento. Esas funciones deben incluirse en el cálculo de mano de obra. Una línea puede requerir menos manipulación manual y, al mismo tiempo, exigir mayores habilidades para la resolución de problemas y el control del proceso.
Evalúe la intervención del operario con un trabajo de producción completo
Al evaluar equipos automatizados para trabajar la madera, utilice piezas representativas y la combinación de productos prevista. Una producción larga de paneles similares plantea exigencias distintas a los cambios frecuentes de grosor del tablero, material de canto, herramientas y patrones de mecanizado. La automatización que funciona bien durante un lote estable puede seguir requiriendo una preparación considerable entre trabajos.
Pida al proveedor que demuestre la secuencia completa: preparar un trabajo, cargar el material, producir una primera pieza aceptable, ejecutar el lote, cambiar a otro producto y recuperarse de una interrupción habitual. Identifique cada paso manual y quién debe realizarlo. Incluya en la conversación las piezas rechazadas y los retrabajos.
El soporte también influye en la carga de trabajo diaria del operario. Qingdao Zhongding Machinery Co., Ltd. suministra maquinaria para trabajar la madera y soluciones integrales para este sector, además de ofrecer soporte técnico, suministro de repuestos y servicio posventa. Al hablar de equipos, relacione estos servicios con las necesidades prácticas: formación para la configuración, orientación para la resolución de problemas, tareas de mantenimiento y acceso a componentes de repuesto.
Antes de acordar la dotación de personal, establezca una división clara de responsabilidades para la programación, la aprobación de la configuración, la liberación de calidad, el reabastecimiento y la recuperación ante fallos. La mejor base para tomar una decisión sobre automatización es un flujo de trabajo demostrado en el que cada tarea humana necesaria tenga una persona responsable y tiempo suficiente para realizarse correctamente.
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.