


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Cómo verificar la rectitud del corte en una sierra de una sola hoja de precisión
Cómo verificar la rectitud del corte en una sierra de reaserrar de una sola hoja de precisión
Un corte de reaserrado de aspecto limpio no siempre es recto. Las finas marcas de los dientes pueden ocultar una curvatura gradual, mientras que un borde áspero puede seguir una línea recta. Esta diferencia importa cuando las tablas pasan directamente al encolado de cantos, al ensamblaje de paneles o a otra operación con poco margen de mecanizado.
Verificar la rectitud del corte en una sierra de reaserrar de una sola hoja de precisión requiere algo más que juntar dos tablas y mirar si se ve luz entre ellas. Una inspección útil distingue la geometría del canto del acabado superficial, controla cómo se apoya la madera y registra cuándo se tomó la medición. De lo contrario, el movimiento de la madera puede confundirse con un error de la máquina, o un problema de alimentación puede descartarse como «algo propio de la madera».
Defina el criterio de aceptación antes de realizar el corte de prueba
Empiece por el requisito de la operación posterior. Un canto de reaserrado destinado al encolado inmediato puede necesitar un límite de aceptación distinto al de un canto que se cepillará en una canteadora después. No existe una tolerancia universal de rectitud justificable solo porque una máquina se describa como «de precisión». Utilice las especificaciones de compra, el plano de producción aprobado, el procedimiento de aceptación del fabricante o un requisito de inspección interno acordado.
El requisito debe indicar la longitud de inspección, el método de medición, la desviación permitida y si se evalúa todo el canto o una longitud de trabajo definida. Si se excluyen los extremos de entrada y salida, indíquelo expresamente. Ignorar silenciosamente un defecto de entrada cambia la prueba, no mejora el resultado.
Distinga también tres características diferentes: la rectitud de un canto, la uniformidad del ancho entre cantos opuestos y la escuadría de la cara aserrada respecto a la cara de la tabla. Una tabla puede tener cantos rectos y, aun así, presentar un ancho que disminuye progresivamente. También puede ser recta en el canto superior y estar biselada a través de su espesor.
Elija material que ponga a prueba la sierra, no solo la madera
Para una comprobación de referencia, seleccione material sano y razonablemente estable, con una cara de apoyo plana y un canto adecuado para guiarlo cuando el diseño de la máquina lo requiera. Evite la torsión evidente, los nudos sueltos, las grietas y las distorsiones pronunciadas de la fibra. Utilice material dentro de las dimensiones permitidas por el fabricante y con suficiente sobrematerial para obtener un canto nuevo y continuo.
Una tira estrecha sometida a tensión es una mala muestra de referencia: puede doblarse en cuanto se separa de la tabla original. A la inversa, probar únicamente piezas cortas y fáciles puede ocultar errores que aparecen en longitudes de producción normales. Establezca la referencia con material manejable y luego confirme el rendimiento con material representativo de la producción, incluidos los espesores y las longitudes pertinentes.
Marque cada muestra con la dirección de avance, la cara de apoyo, la identificación del canto cortado y la secuencia de prueba. Registre la especie o el tipo de material, las dimensiones, el estado de humedad cuando sea pertinente, la identificación de la hoja y el ajuste de avance. Conserve los detalles de la configuración inicial; serán valiosos si los resultados cambian después de un ajuste.
Mantenga la inspección separada de la operación de corte
Realice cortes de prueba únicamente con los resguardos, la extracción, los dispositivos antirretroceso y el equipo de alimentación correctamente instalados y en funcionamiento. Siga el manual de la máquina en cuanto a las dimensiones seguras del material y las posiciones de operación. No eluda un resguardo para observar si la tabla avanza recta ni introduzca las manos en la trayectoria de alimentación para corregir un corte dudoso.
Antes de inspeccionar o ajustar la hoja, el eje, los dispositivos de presión, la cadena, las guías o los carriles internos, aísle todas las fuentes de energía pertinentes conforme al procedimiento de bloqueo y etiquetado del centro. Tenga en cuenta la energía neumática o hidráulica almacenada y espere a que la hoja se detenga por completo. Que el motor esté parado no demuestra, por sí solo, que la máquina esté aislada de forma segura.
La medición rutinaria de los cantos debe realizarse en un banco de inspección separado. Si una prueba provoca atascos, ruidos anormales, alimentación inestable o indicios de retroceso, detenga la prueba. Una inspección dimensional no justifica seguir operando con una configuración insegura.
Mida con una referencia fiable
Para una comprobación práctica en el taller, utilice una regla rectificada de precisión verificada que cubra la longitud de inspección acordada, junto con galgas de espesores adecuadas. Un nivel de burbuja, un perfil de guía o una tabla contigua no constituyen automáticamente una referencia de rectitud. El error de la referencia y la resolución de la galga deben ser suficientemente pequeños para respaldar la decisión de aceptación.
Limpie ambas superficies antes de medir. Retire el polvo suelto y las fibras sin lijar ni cepillar el canto de prueba. Apoye la tabla sobre un banco estable, sin forzarla para aplanarla o enderezarla. Las muestras largas o flexibles requieren una disposición de apoyo uniforme; una sujeción excesiva puede hacer que un canto curvado parezca aceptable.
Coloque la referencia a lo largo de una línea definida en la cara aserrada, evitando las esquinas dañadas. Compruebe cerca de ambos extremos y en varios puntos intermedios. En material grueso, repita la medición cerca de las partes superior e inferior de la cara para detectar diferencias a través de la profundidad de corte. Registre dónde se produce la desviación máxima, no solo su magnitud.
En un canto cóncavo, la referencia puede apoyarse en los extremos y dejar una separación central medible. Introduzca las galgas suavemente; forzarlas en la separación puede mover la referencia o comprimir las fibras de madera. En un canto convexo, la regla rectificada puede bascular sobre un punto alto central. Medir la separación de un extremo en esa condición inestable no proporciona un resultado fiable de rectitud.
Si el canto es convexo, irregular o está cerca del límite de aceptación, utilice un sistema controlado de medición de perfiles en lugar de improvisar. Un comparador de carátula que se desplace sobre una guía recta verificada de forma independiente puede trazar la posición lateral del canto, siempre que el dispositivo no deforme la tabla y que la fuerza de contacto sea suficientemente baja.
En ese sistema, establezca la línea de referencia especificada y registre las desviaciones con signo a lo largo de la longitud de inspección. Si utiliza una cuerda entre los extremos, reste del perfil medido la línea que une las lecturas de los extremos. Identifique claramente el resultado como una medición respecto a la cuerda entre extremos: no equivale automáticamente a una evaluación de rectitud por zona mínima. Los datos de aceptación deben utilizar la misma definición que la especificación.
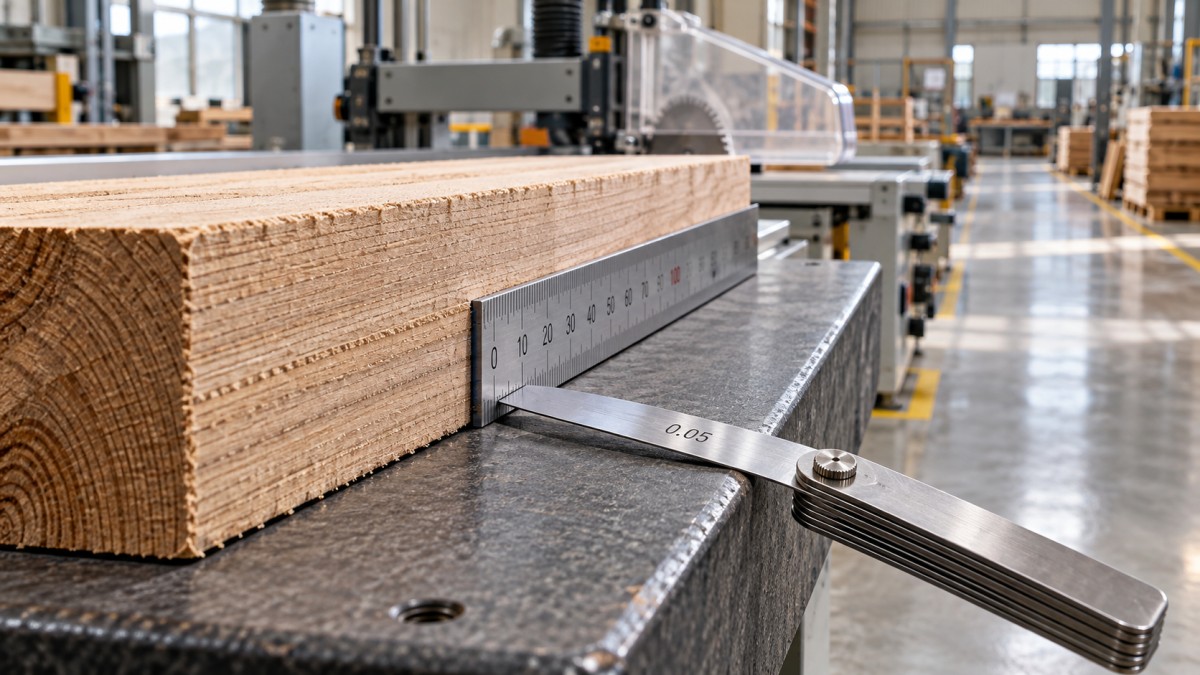
Tenga en cuenta la textura superficial. La punta de un indicador que caiga en las marcas individuales de los dientes puede exagerar el perfil aparente, mientras que un contacto amplio puede salvar defectos locales. Utilice una disposición de contacto uniforme y documente si la inspección evalúa la curvatura general, la ondulación local o ambas.
Repita la comprobación antes de culpar a la alineación
Una tabla es una pista, no un diagnóstico. Realice una pequeña serie de cortes en condiciones invariables y compare la forma y la ubicación de las desviaciones. Si el resultado está cerca del límite, retire y vuelva a colocar la misma muestra y mídala de nuevo. Un segundo inspector puede ayudar a detectar una colocación incoherente de la referencia o una presión irregular de la galga.
Mida poco después del corte y, si sospecha que hay movimiento, repita la medición tras un intervalo definido y bajo condiciones de almacenamiento registradas. Un perfil que cambia después del corte puede indicar liberación de tensiones o movimiento relacionado con la humedad, aunque no demuestra que la máquina esté libre de fallos. Registre el tiempo transcurrido en lugar de describir ambas lecturas simplemente como «después del corte».
La comparación entre dos cantos es útil como comprobación rápida de producción, pero no debe ser el único método de aceptación. Las curvas coincidentes pueden encajar entre sí, y forzar el cierre de una unión oculta la geometría sin carga. Para trabajos de encolado de juntas, evalúe tanto el canto medido como el ajuste obtenido con el proceso de ensamblaje aprobado.
Interprete el patrón del error sin sacar conclusiones precipitadas
Una curva repetible en varias muestras estables justifica comprobar la relación entre el plano de corte de la hoja y la trayectoria de avance. Según el diseño, esto puede implicar el carril de la cadena o la correa, los componentes de guiado, el sistema de presión, el estado de la mesa o la guía. Utilice las referencias de alineación del fabricante; no ajuste todos los componentes hasta que el corte mejore por casualidad.
- Desviación concentrada en la entrada o la salida: investigue el apoyo del material y cómo se controla la pieza al entrar en el sistema de alimentación o salir de él.
- Ondulación periódica: investigue las irregularidades de avance, el estado de la hoja, las vibraciones y los problemas de los componentes giratorios. El patrón por sí solo no identifica la pieza defectuosa.
- Cortes ligeros aceptables, pero cortes de producción deficientes: examine la carga de corte, la idoneidad y el afilado de la hoja, el ajuste de avance y los ajustes de presión dentro del rango permitido por el fabricante.
- Resultados que varían principalmente entre tablas: examine la estabilidad de la madera, la calidad de la cara de apoyo y la uniformidad del guiado antes de cambiar la geometría de la máquina.
Las quemaduras merecen atención por separado. Pueden deberse al rozamiento, a una evacuación deficiente de las virutas, a unas condiciones de avance inadecuadas o a problemas de alineación, pero no son una medición de rectitud. Del mismo modo, el descentramiento de la hoja es una condición del componente que se debe investigar, no un sustituto de la comprobación del canto acabado.
Haga que el resultado sea útil para el mantenimiento y la autorización de uso
Un registro de inspección útil relaciona el resultado con la configuración: identificación de la máquina, hoja, condiciones de avance, detalles de la muestra, disposición de apoyo, equipo de referencia, posiciones de medición, tiempo transcurrido y criterio de aceptación. Incluya, si es posible, un croquis sencillo del perfil o las lecturas. «El corte no es recto» aporta muy poca información al personal de mantenimiento.
Para solicitar asistencia al fabricante, esos datos son más útiles que una fotografía en la que simplemente se vea luz entre las piezas. Qingdao Zhongding Machinery Co., Ltd., fabricante y exportador de maquinaria para trabajar la madera con más de 20 años de experiencia en el sector, ofrece asistencia técnica y suministro de repuestos. Al solicitar ayuda, identifique la máquina exacta y su configuración para que la inspección pueda relacionarse con el sistema de alimentación, los puntos de ajuste y los componentes de repuesto correspondientes.
Después de una corrección, repita la prueba original antes de cambiar otras variables. A continuación, confirme el resultado con material representativo de producción. Autorice el uso de la sierra de reaserrar de una sola hoja de precisión conforme al criterio de medición acordado, no porque el canto más reciente parezca más liso o porque dos piezas puedan juntarse a presión. Si el resultado sigue estando demasiado cerca del límite como para que el método de medición lo determine con confianza, mejore la medición antes de declarar aceptable la máquina.
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.