


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
¿Puede una fresadora CNC ATC para la producción de puertas mecanizar cajas de cerradura?
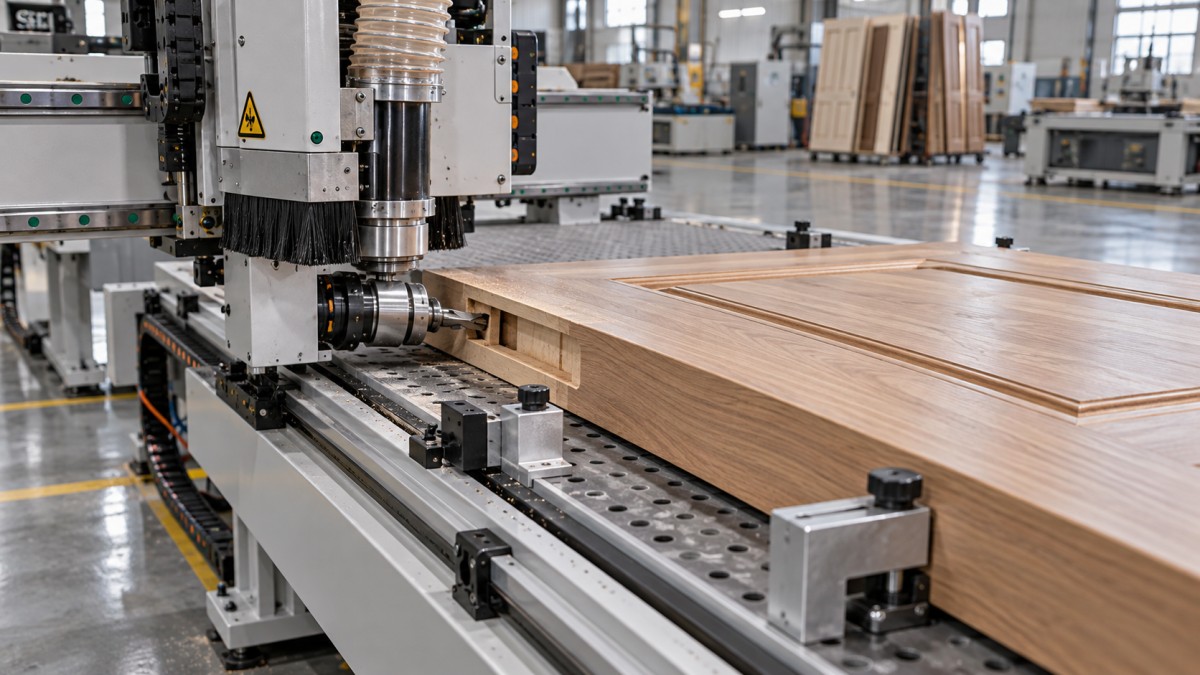
Sí: un router CNC con ATC para la producción de puertas puede mecanizar cajas para cerraduras si la disposición del husillo, las herramientas y la sujeción de la pieza permiten acceder al canto de la puerta. El cambio automático de herramientas por sí solo no garantiza esa capacidad. Una máquina puede cortar paneles de puertas, perfiles decorativos y orificios para manillas con eficiencia y, aun así, carecer de la configuración necesaria para mecanizar una caja profunda para cerradura.
La pregunta práctica es si la máquina propuesta puede realizar toda la preparación para la cerradura en el diseño de su puerta: la caja del cuerpo de la cerradura, el rebaje para la placa frontal, los orificios para la manilla o el cuadradillo y las aberturas para el cilindro que sean necesarias. Estas características requieren distintas direcciones de corte, y su alineación determina si los herrajes encajan y funcionan correctamente.
Empiece por el plano de la cerradura y la dirección de cada corte
Una cerradura de embutir suele requerir una caja que se extiende hacia el interior desde el canto estrecho de la puerta. Un rebaje poco profundo alrededor de la entrada permite que la placa frontal quede enrasada. Las aberturas que atraviesan la cara de la puerta alojan el cuadradillo de la manilla, el cilindro u otros herrajes especificados por el fabricante de la cerradura.
Estas operaciones deben evaluarse por separado. Cuando una puerta está apoyada en plano sobre la mesa de una fresadora, un husillo vertical convencional se aproxima a su cara ancha. Esta disposición es adecuada para el mecanizado de la cara, pero una caja en el canto requiere una herramienta que se aproxime horizontalmente. Cambiar la fresa no cambia la dirección del husillo.
El plano de la cerradura también permite distinguir dimensiones que se confunden fácilmente. La distancia de entrada (backset) sitúa el eje de la manilla o del cilindro con respecto al canto de la puerta; no especifica directamente la profundidad de la caja necesaria. La longitud, anchura y profundidad de la caja, las dimensiones de la placa frontal y la posición de los orificios deben obtenerse por separado del plano de preparación de los herrajes.
Antes de comparar máquinas, reúna los planos de las cerraduras junto con los detalles de construcción de la puerta. Incluya el grosor final de la puerta, el perfil del canto, el sentido de apertura y el material que rodea la caja de la cerradura. La configuración de la máquina debe evaluarse en función de toda esa preparación.
¿Qué configuraciones de router permiten acceder al canto de la puerta?
Hay varias disposiciones que pueden realizar el cajeado CNC para cerraduras, pero cada una impone requisitos distintos a la máquina y al proceso de producción.
Una unidad horizontal suele ser una solución directa para trabajos repetitivos en el canto. Sin embargo, que una especificación indique «taladrado horizontal» no significa automáticamente que la unidad pueda fresar una caja profunda para cerradura. Sus rodamientos, accionamiento, sujeción de herramientas y movimientos de corte permitidos deben ser adecuados para la operación prevista.
Un cabezal angular puede ampliar las capacidades de un router adecuado, pero no es un accesorio universal. La máquina necesita el montaje y el sistema de reacción del par correctos, además de un soporte de programación adecuado. Si el cabezal se va a cargar en el almacén automático de herramientas, sus dimensiones, peso y orientación también deben ser compatibles con el cambiador. Algunas configuraciones requieren instalación manual.
Una máquina multieje ofrece más opciones de aproximación, pero el número de ejes por sí solo no demuestra su idoneidad. El alojamiento del husillo, el portaherramientas, la mesa y las mordazas deben dejar espacio suficiente alrededor del canto. Evalúe el espacio de trabajo utilizable con la fresa y el utillaje previstos instalados.
Colocar la puerta de canto puede permitir que un husillo vertical acceda a la zona de la cerradura. Puede funcionar para trabajos ocasionales con un utillaje diseñado para ello y espacio libre suficiente. En puertas grandes o pesadas, los requisitos adicionales de manipulación y soporte pueden hacer que esta opción resulte menos conveniente para la producción habitual.
Las cajas profundas ponen de manifiesto los límites de las herramientas y el alcance
Un rebaje poco profundo para la placa frontal suele ser menos exigente que una caja profunda y estrecha para el cuerpo de la cerradura. Cuanto más sobresale la fresa de su portaherramientas, más susceptible es a la flexión y la vibración. Esto puede provocar paredes cónicas, superficies rugosas, variaciones dimensionales o la rotura de la herramienta.
La longitud de la herramienta, la longitud de corte y el alcance útil son medidas distintas. Una fresa puede tener suficiente longitud total, pero una longitud de filo insuficiente para el corte previsto. A la inversa, una fresa adecuada puede resultar inutilizable porque el alojamiento del cabezal angular o el portaherramientas toca la puerta antes de alcanzar toda la profundidad.
Evalúe el conjunto completo de la herramienta en relación con la geometría de la caja. Esto incluye el diámetro de la fresa, la longitud de los filos, el saliente respecto al portaherramientas, el tamaño del portaherramientas y el espacio libre en la entrada de la caja. Una fresa pequeña permite obtener radios internos más cerrados, pero puede requerir una estrategia de corte más conservadora que una herramienta más grande y rígida.
También hay que tener en cuenta las esquinas de la caja. El fresado rotativo deja naturalmente esquinas internas redondeadas. La forma resultante debe dejar espacio para el cuerpo de la cerradura y conservar suficiente material alrededor de la caja. Si los herrajes requieren una forma que la fresa no puede producir, se necesita una sobremedida de mecanizado aprobada o una operación secundaria.
El corte profundo también dificulta la evacuación de virutas. Las virutas acumuladas pueden volver a cortarse, lo que aumenta el calor y afecta a la calidad de la superficie. Las trayectorias de herramienta deben facilitar la evacuación de la caja, con el apoyo de una extracción adecuada y, si está aprobado, aire comprimido. El avance, la velocidad y la profundidad de corte deben ajustarse a las recomendaciones para la fresa y al comportamiento del material real de la puerta.
El utillaje debe resistir las fuerzas del corte en el canto
Una puerta que permanece inmóvil durante el fresado de la cara puede desplazarse durante el cajeado horizontal. El corte en el canto genera fuerzas laterales, y una puerta larga puede vibrar si la zona de la cerradura no cuenta con suficiente soporte. Un movimiento pequeño puede alterar la relación entre la caja y los orificios de la cara, aunque cada característica parezca aceptable por separado.
La sujeción por vacío puede ser eficaz en superficies adecuadas, pero su rendimiento depende del área de sellado disponible, el estado de la superficie, las fugas y las fuerzas de mecanizado. Las ranuras, los materiales porosos y las caras irregulares de las puertas pueden reducir la fiabilidad de la sujeción. En algunas aplicaciones, topes mecánicos o mordazas ayudan a resistir los desplazamientos laterales.
Esos soportes deben dejar espacio para el conjunto de corte. Una mordaza puede no interferir con la punta de la fresa, pero sí con el cuerpo del cabezal angular o el alojamiento del husillo. Compruebe toda la aproximación, la trayectoria de corte y el movimiento de retirada, incluidos los desplazamientos entre características.
Una referencia constante es tan importante como la fuerza de sujeción. Las caras de las puertas pueden tener perfiles o ser ligeramente irregulares, y los cantos opuestos pueden diferir después del acabado. Determine qué superficies posicionan la puerta y cómo tiene en cuenta el programa el grosor, el sentido de apertura y la forma del canto. Las configuraciones repetidas deben reproducir la relación entre la caja de la cerradura y las aberturas de la cara.
La construcción de la puerta determina qué se considera un corte satisfactorio
Una caja limpia no significa necesariamente que la puerta sea adecuada para la cerradura. Las puertas de núcleo hueco necesitan un bloque de cerradura colocado correctamente u otro refuerzo. Si el mecanizado rebasa ese material, los herrajes pueden quedar sin soporte suficiente, aunque el router siga el programa con precisión.
La madera maciza presenta otras dificultades. La dirección de la fibra y los defectos locales pueden afectar al corte, especialmente en el material delgado que queda junto a una caja profunda. Los núcleos de ingeniería, los largueros laminados y las superficies chapadas pueden requerir herramientas o secuencias de corte distintas para controlar el arranque de material y los daños superficiales.
En las puertas acabadas, la calidad de entrada y salida cobra especial importancia. Un buen proceso debe proteger tanto el canto y la cara visibles como producir la cavidad interior. Cuando se requieren orificios pasantes, mecanizar desde ambas caras o usar un respaldo adecuado puede ayudar a controlar el arranque de material, siempre que la configuración mantenga la alineación.
Las puertas cortafuegos y otros conjuntos de puertas con prestaciones certificadas imponen una restricción adicional: la preparación de los herrajes debe respetar los detalles permitidos para ese conjunto. La capacidad del router para retirar material no determina si una modificación concreta es admisible.
Planifique la caja y los orificios de la cara como una sola secuencia de operaciones
El cuerpo de la cerradura, la placa frontal, el cuadradillo y el cilindro deben quedar alineados después del mecanizado. Si se vuelve a colocar la puerta entre operaciones, cada nueva configuración introduce otra posibilidad de error. Un proceso que mantiene una referencia común puede simplificar la alineación, siempre que la máquina pueda acceder a todas las características necesarias.
Una secuencia habitual puede incluir una fresa más grande para retirar la mayor parte del material de la caja, otra herramienta para el acabado o el trabajo de la placa frontal y herramientas adecuadas para las aberturas de la cara. El orden exacto depende del acceso, la protección de la superficie, la sujeción y el soporte del material. Retirar material demasiado pronto puede debilitar una zona necesaria para un corte posterior o reducir la eficacia del utillaje.
Aquí es donde el cambio automático de herramientas aporta un valor práctico. Permite utilizar distintas fresas para sus respectivas tareas sin tener que cambiarlas manualmente cada vez. El beneficio depende de que las herramientas, las compensaciones, los programas y el acceso necesarios estén disponibles en la configuración propuesta.
La programación merece tanta atención como los herrajes. El software CAM y el postprocesador de la máquina deben admitir la unidad horizontal o la configuración del cabezal angular reales, incluida la orientación de la herramienta y los movimientos seguros. Que un dibujo parezca correcto en pantalla no basta si el programa generado gestiona incorrectamente el accesorio.
Evalúe una preparación completa de la puerta durante la prueba
Una prueba de mecanizado representativa debe utilizar la configuración de máquina, las herramientas, el utillaje, la construcción de la puerta y la preparación de la cerradura propuestas. Una demostración con una caja poco profunda en una muestra fácil de mecanizar no demuestra que la máquina sea adecuada para la mortaja más profunda o la superficie acabada más exigente.
Base la prueba de aceptación en los herrajes ensamblados:
- Geometría de la caja: Compruebe la profundidad, la anchura, la uniformidad de las paredes y el espacio libre en todo el contorno del cuerpo de la cerradura.
- Asiento de la placa frontal: Confirme que la placa queda correctamente asentada, sin tener que forzarla ni ocultar un soporte irregular.
- Alineación de las características: Monte la cerradura, el cuadradillo y el cilindro para comprobar que las aberturas coinciden sin necesidad de limarlas para corregirlas.
- Estado de la superficie: Inspeccione el canto visible, la entrada de la caja y las salidas de los orificios para detectar arranques de material o daños en el acabado.
- Repetibilidad: Vuelva a cargar las puertas y repita la preparación para detectar variaciones de posicionamiento o sujeción.
- Tiempo de producción: Incluya la carga, el establecimiento de referencias, los cambios de herramienta, el reposicionamiento, la descarga y cualquier acabado manual.
Pruebe también las variaciones pertinentes: distintos grosores de puerta, sentidos de apertura opuestos, patrones de cerradura alternativos y la caja más profunda requerida. Estos cambios pueden revelar limitaciones de espacio libre o de programación que una única demostración no pone de manifiesto.
Elija el proceso en función de su combinación de producción
Un router con ATC y capacidad adecuada para mecanizar cantos puede ser una buena opción cuando las puertas también requieren distintos mecanizados de cara, trabajos decorativos y varios patrones de herrajes. Su flexibilidad resulta útil cuando los programas cambian con frecuencia y la máquina puede completar operaciones relacionadas manteniendo referencias coherentes.
Una máquina dedicada al cajeado de cerraduras puede ser más adecuada cuando la preparación de cantos es repetitiva y ocupa demasiado tiempo en un router que se necesita para otras tareas. Separar las operaciones añade manipulación, pero puede mejorar el flujo de trabajo general cuando cada estación tiene una función definida. Compare la secuencia de producción completa, incluidos el personal y las colas de trabajo.
Al hablar sobre un router CNC con ATC para la producción de puertas con Qingdao Zhongding Machinery Co., Ltd. u otro proveedor, facilite los planos de las cerraduras, las secciones de las puertas, los detalles de los materiales y la combinación de producción prevista. Solicite una propuesta que identifique la unidad de mecanizado, las herramientas, el utillaje, el método de programación y las operaciones que requieren reposicionamiento.
La decisión de compra debe basarse en una preparación de cerradura demostrada y repetible. Confirme que la máquina propuesta puede acceder a todas las características necesarias, sujetar la puerta con seguridad y producir una preparación en la que los herrajes especificados encajen y funcionen correctamente.
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.