


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
¿Por qué se desliza la pieza en una sierra de corte longitudinal de una hoja con alimentador?
La madera se desliza en una sierra de corte longitudinal con una sola hoja y alimentador cuando el sistema de avance no puede mantener suficiente tracción para vencer la resistencia al corte y la fricción a lo largo del recorrido de la pieza. La presión insuficiente del prensador, los rodillos desgastados o contaminados, la madera irregular y una carga de corte excesiva son causas frecuentes. El resultado visible puede ser un avance intermitente, marcas de rodillo, quemaduras o un corte longitudinal irregular, con un mayor riesgo de retroceso de la pieza.
La primera distinción consiste en determinar si el alimentador sigue moviéndose mientras la tabla se detiene, o si el propio alimentador reduce la velocidad o se detiene. Lo primero apunta a una pérdida de agarre o a una resistencia excesiva; lo segundo puede indicar un problema de accionamiento, sobrecarga o control. Antes de inspeccionar, limpiar o ajustar cualquier componente, detenga la sierra, aísle todas las fuentes de energía pertinentes y siga el procedimiento de bloqueo y etiquetado del fabricante. Nunca empuje con más fuerza una tabla atascada ni acerque las manos a la hoja para restablecer el avance.
Identifique qué es lo que realmente se desliza
Utilice las observaciones del incidente en lugar de reproducir deliberadamente un atasco peligroso. Anote cuándo empezó a ser irregular el movimiento: al entrar la madera en el alimentador, al llegar a la hoja o cuando el extremo posterior salió del soporte de entrada. Cada patrón temporal ayuda a acotar la investigación.
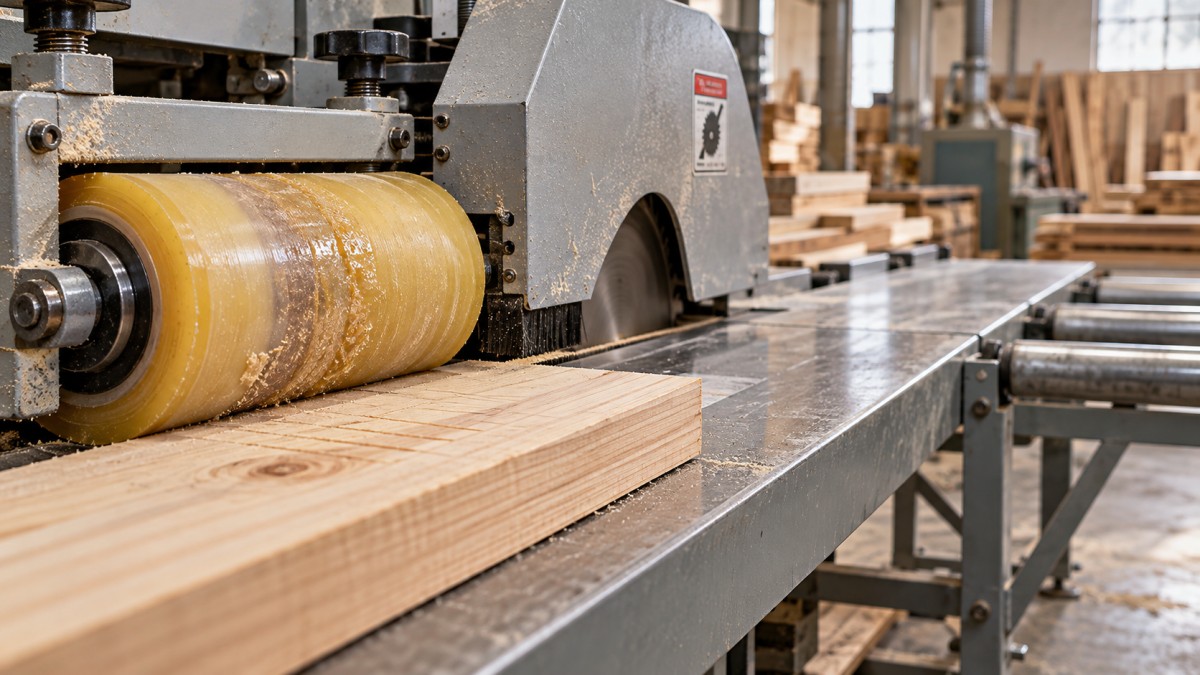
Los diseños de alimentador varían. Algunas máquinas utilizan rodillos de goma o poliuretano; otras, rodillos dentados, cadenas motorizadas o una combinación de componentes de avance y prensado. Aplique las siguientes comprobaciones al mecanismo instalado, no a una disposición supuesta.
Restablezca el contacto antes de aumentar la presión
Limpie las superficies que transmiten la fuerza de avance
El serrín, la resina y la contaminación aceitosa pueden reducir el agarre incluso cuando parece que los rodillos presionan firmemente la madera. Con la máquina aislada, inspeccione las superficies de contacto de los rodillos, los componentes de avance accesibles y la mesa. Los residuos compactados también pueden interferir con el movimiento de un prensador con resorte e impedir que se adapte a los cambios de grosor.
Utilice métodos y productos de limpieza aprobados para la máquina y el material de los rodillos. Un disolvente inadecuado puede dañar un rodillo elastomérico, mientras que un limpiador aceitoso puede dejar una película resbaladiza. No aplique cera, lubricante ni tratamientos para mejorar el agarre en las superficies de avance, salvo que el fabricante lo permita expresamente. Restablezca también la extracción de polvo; la limpieza no durará si los residuos vuelven a acumularse de inmediato.
Compruebe el desgaste y la libertad de movimiento
Un rodillo pulido puede haber perdido capacidad de agarre útil aunque no presente grietas ni fragmentos desprendidos evidentes. Compruebe si hay superficies vidriadas, estrías redondeadas, diámetro irregular, banda de rodadura dañada o zonas planas. El desgaste desigual puede hacer que un rodillo soporte casi toda la carga mientras otro apenas toca la tabla.
Inspeccione los pivotes, resortes y mecanismos de ajuste del prensador de acuerdo con las instrucciones de mantenimiento. Un conjunto atascado puede ejercer suficiente presión con un grosor, pero perder el contacto en una sección más delgada. Sustituya las piezas desgastadas por el tipo especificado; cambiar la dureza o el perfil del rodillo puede alterar tanto la tracción como las marcas en la madera.
Ajuste la presión al grosor real de la madera
Una presión insuficiente hace que la superficie de avance resbale sobre la madera. Una presión excesiva puede aplastar las fibras blandas, dejar marcas profundas, aumentar la fricción contra la mesa o sobrecargar el mecanismo de avance. Por tanto, aumentar la presión no es una solución universal.
Mida tablas representativas, incluidas las secciones más delgadas, en lugar de confiar en el tamaño nominal de la madera. Ajuste la altura del alimentador y la presión del prensador siguiendo el procedimiento especificado por la máquina. Compruebe que los soportes ajustables estén fijados y que el conjunto de avance permanezca en la posición prevista bajo carga. No existe un ajuste universal y seguro de presión o compresión del rodillo válido para todas las máquinas, especies de madera y diseños de rodillo.
Compruebe si la tabla puede mantener un contacto estable
Una tabla arqueada puede tocar la mesa y el alimentador solo en puntos aislados. La madera retorcida puede oscilar al avanzar y descargar momentáneamente un rodillo. Las grandes variaciones de grosor generan un problema similar: un ajuste que sujeta bien la sección gruesa puede perder tracción cuando llega la sección más delgada.
Inspeccione las tablas que se deslizaron y compárelas con las que avanzaban con normalidad. Compare la uniformidad del grosor, la rectitud, la contaminación de la superficie y el estado de las caras de contacto. Las zonas resinosas, la corteza suelta o el acabado de la madera recuperada pueden afectar al agarre. No dé por sentado que todas las superficies rugosas ofrecen mejor tracción; las fibras sueltas pueden desprenderse y acumularse en los componentes de avance.
La madera también debe cumplir los requisitos indicados por la máquina en cuanto a longitud, anchura y grosor mínimos. Una pieza corta puede salir de un elemento de avance antes de que el siguiente haya tomado el control. Una pieza estrecha puede no entrar en contacto con la zona de prensado prevista. Aumentar la presión no hace que una pieza de tamaño insuficiente sea apta para la máquina.
Las tablas largas o pesadas necesitan un soporte que las mantenga estables sin alterar su trayectoria prevista. Un soporte de salida demasiado alto puede levantar la madera de la mesa o generar resistencia; si está demasiado bajo, la tabla puede inclinarse al transferir su peso. Coloque los soportes siguiendo las instrucciones de la máquina y no pida a nadie que tire de la madera desde el extremo de descarga.
Si el deslizamiento comienza en la hoja, investigue la resistencia
El alimentador puede sujetar adecuadamente la madera antes del corte y, aun así, resbalar en cuanto los dientes entran en contacto con ella. Ese patrón no demuestra que la presión sea demasiado baja. La hoja, el ajuste de avance o la propia madera pueden estar generando más resistencia de la que el sistema debería soportar.
Inspeccione la hoja y compruebe que sea adecuada
Los dientes desafilados, los depósitos de resina, los filos dañados o una especificación de hoja inadecuada pueden aumentar la fuerza de corte. Las quemaduras y las marcas profundas junto con el deslizamiento refuerzan la necesidad de inspeccionar el sistema de corte, aunque esas marcas por sí solas no permiten identificar la causa.
Con la alimentación aislada y la hoja detenida, organice la inspección o sustitución conforme al manual. Confirme que la hoja sea adecuada para cortar longitudinalmente el material y compatible con el diámetro, el orificio, la velocidad, el ancho de corte de la máquina y los requisitos de los dispositivos de seguridad asociados. Que una hoja encaje físicamente no significa necesariamente que sea admisible. No vuelva a utilizar hojas dañadas solo porque reducir la velocidad de avance permita cortar.
Adapte la velocidad de avance a las condiciones de corte
La madera más gruesa, densa o de fibra difícil puede requerir un ajuste de avance diferente al de materiales más delgados y fáciles de cortar. Un avance excesivo puede generar una alta resistencia al corte, sobrecargar el accionamiento o provocar pérdida de tracción. Sin embargo, un avance demasiado lento puede causar rozamiento, calentamiento y quemaduras, según la hoja y las condiciones de funcionamiento.
Utilice el intervalo de funcionamiento aprobado para la hoja instalada, el material y la máquina. Cambie un solo ajuste permitido cada vez para poder identificar su efecto. No cambie la velocidad de la hoja ni anule los controles de protección como solución provisional al deslizamiento.
Compruebe si hay atascamiento, no solo falta de agarre
Las tensiones internas de la madera maciza pueden cerrar la ranura de corte detrás de la hoja y hacer que la madera la aprisione o se atasque. Una tabla que empieza a avanzar con normalidad, pero se vuelve difícil de mover a mitad del corte, puede presentar este problema. Puede ocurrir incluso con rodillos limpios y una hoja afilada.
Confirme que la cuchilla divisora, el separador, los dispositivos antirretroceso y las protecciones especificados para la máquina estén correctamente instalados y en buen estado. Su disposición depende del diseño de la máquina. Nunca retire estos componentes para reducir la resistencia. Si se sospecha que la ranura se cierra o que se producen atascos repetidos, es necesario revisar la madera y el método de corte antes de volver a intentarlo.
Una desalineación puede hacer que un alimentador potente parezca débil
Un recorrido de avance desalineado puede empujar la tabla contra la guía o forzarla lateralmente durante el corte. El alimentador destina entonces parte de su fuerza disponible a vencer la fricción lateral. Entre los posibles indicios figuran el roce persistente contra el lado de la guía, las marcas irregulares de los rodillos, el desplazamiento de la madera o las quemaduras concentradas en un lado del corte.
Compruebe que la guía esté bien sujeta y que la mesa y el montaje del alimentador no estén sueltos ni se muevan. La dirección de avance y cualquier inclinación intencional hacia la guía deben ajustarse a los requisitos de instalación del fabricante. No copie el ángulo de otra máquina: los alimentadores integrados y los alimentadores motorizados montados por separado pueden requerir disposiciones diferentes.
Compruebe la alineación entre la hoja y la guía, así como la alineación interna del sistema de avance, utilizando los puntos de referencia y el método especificados. Si el ajuste requiere abrir zonas de accionamiento protegidas o mover componentes ajustados en fábrica, recurra a personal de mantenimiento cualificado. Una alineación hecha por tanteo puede provocar atascamientos, aunque parezca mejorar el deslizamiento inicial.
Reanude el corte con una verificación controlada
Después de corregir una avería identificada, verifique el ajuste en lugar de reanudar inmediatamente el trabajo con un lote completo. Siga estos pasos de forma deliberada:
- Complete las comprobaciones con la máquina aislada. Confirme que se hayan retirado las herramientas y los materiales de limpieza, que los ajustes estén asegurados y que se hayan restablecido las protecciones y los dispositivos de seguridad.
- Seleccione madera adecuada. Utilice una tabla recta y en buen estado, dentro de las dimensiones permitidas por la máquina y representativa del trabajo previsto. No utilice como prueba la pieza que se atascó anteriormente.
- Siga el procedimiento de reinicio indicado. Mantenga a las personas alejadas de las trayectorias de descarga y retroceso, y utilice la posición normal de funcionamiento con las protecciones instaladas.
- Observe sin intervenir. Evalúe la uniformidad del avance, los ruidos anormales, las marcas visibles y los indicadores de sobrecarga únicamente desde posiciones seguras. Detenga la máquina si vuelve a producirse un avance irregular; no introduzca las manos ni ayude al alimentador aplicando fuerza.
- Inspeccione después de detener la máquina. Compruebe el corte y las superficies de la madera una vez que sea seguro acceder a ellas. Antes de limpiar o ajustar de nuevo, vuelva a aislar la máquina.
Una verificación satisfactoria implica algo más que lograr que la tabla atraviese la máquina. El avance debe ser uniforme durante la entrada, el corte y la salida, sin atascos inexplicables, hendiduras excesivas, quemaduras ni desplazamientos laterales. Anote las dimensiones de la madera, la identificación de la hoja, el ajuste de avance permitido y los cambios realizados, para poder comparar una avería recurrente con una configuración conocida.
Señales de que debe dejar de ajustar
Retire la máquina del servicio si el alimentador se detiene repetidamente, un montaje se desplaza, las piezas del prensador no vuelven a su posición, los componentes de accionamiento emiten ruidos anormales o se dispara la protección eléctrica. Lo mismo se aplica cuando el deslizamiento continúa pese a que las superficies de contacto están limpias, la madera es adecuada, los ajustes son correctos y la hoja está en buen estado. Estos síntomas requieren un diagnóstico que vaya más allá del ajuste rutinario de la presión.
Para solicitar asistencia técnica, facilite el modelo de la máquina, el tipo de alimentador, las dimensiones y el estado de la madera, los datos de la hoja y el punto exacto en que el avance se vuelve irregular. Distinga entre «los rodillos giran mientras la madera se detiene» y «el accionamiento de avance se detiene». Esta observación ayuda al personal de mantenimiento a diferenciar un problema de tracción de una avería del accionamiento o una obstrucción durante el corte, sin necesidad de otra prueba peligrosa.
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.