


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Cómo planificar una fábrica de carpintería para ampliar su capacidad en el futuro
Una fábrica de carpintería puede quedarse sin capacidad utilizable antes de quedarse sin espacio en el suelo. Los paneles terminados se acumulan junto a una canteadora sobrecargada, las carretillas elevadoras se cruzan en las rutas de producción y no hay dónde conectar una máquina nueva sin mover los equipos existentes. La ampliación acaba convirtiéndose en una obra disruptiva, en lugar de una inversión controlada.
Planifique el crecimiento diseñando primero el flujo futuro de materiales y, después, instalando los equipos y la infraestructura por etapas. Una planificación eficaz de los procesos de una fábrica de carpintería vincula las previsiones de demanda, la capacidad medida de los procesos, las zonas reservadas para la ampliación y los requisitos de los servicios. El objetivo no es comprar hoy toda la fábrica del mañana, sino asegurarse de que las decisiones actuales no impidan el próximo aumento viable de la producción.
Defina qué ampliación necesita realmente prever
«Producir más» no es una especificación suficiente para el diseño. Aumentar la producción de paneles estándar para muebles plantea requisitos distintos a los de incorporar componentes de madera maciza, puertas pintadas o muebles altamente personalizados. Antes de dibujar una distribución, defina las familias de productos que la planta debe admitir y las rutas probables que seguirá cada una.
Para los muebles de panel, la ruta puede incluir almacenamiento de tableros, corte o nesting, canteado, taladrado, montaje, inspección y embalaje. La producción de madera maciza puede requerir etapas adicionales de preparación, mecanizado, lijado y acabado. Trace las operaciones reales en lugar de obligar a todos los productos a seguir una misma secuencia supuesta.
Elabore un escenario de demanda actual y escenarios de crecimiento plausibles basados en su propio historial de pedidos, cartera de ventas y estrategia de producto. Para cada escenario, registre:
- La producción vendible requerida por familia de productos y periodo de planificación.
- Los tipos de materiales, las dimensiones de los paneles, los tamaños de los componentes y las limitaciones de manipulación.
- Los tamaños de lote, la frecuencia de los cambios de formato y los requisitos de personalización.
- Los turnos disponibles, los supuestos de dotación de personal y las expectativas de entrega.
- Los procesos realizados internamente y aquellos que dependen de proveedores externos.
Mantenga separadas las oportunidades inciertas de la demanda confirmada. Un posible departamento de acabado podría justificar la reserva de un espacio adecuado en el edificio, pero no la compra inmediata de equipos ni la instalación de un sistema completo de acabado.
Identifique el cuello de botella antes de especificar otra máquina
La velocidad de procesamiento anunciada de una máquina no equivale a una producción fiable de fábrica. La carga, la programación, los cambios de herramientas, los defectos del material, el mantenimiento y la congestión en las etapas posteriores afectan a lo que llega a embalaje. Por ello, las decisiones de ampliación deben basarse en el rendimiento de producción observado siempre que las operaciones existentes aporten datos útiles.
Registre la producción y las pérdidas en cada proceso importante con una combinación de productos representativa. Separe el tiempo de procesamiento del tiempo de espera: una taladradora que se detiene con frecuencia porque las piezas llegan tarde presenta un problema distinto al de una máquina que permanece ocupada durante todo el turno.
Un cálculo inicial útil es:
Carga de proceso requerida = demanda por familia de productos × tiempo de procesamiento por unidad, más el tiempo previsto de preparación y reprocesamiento.
Compare esa carga con el tiempo productivo disponible realista. Utilice unidades coherentes y distinga los productos terminados de los componentes; un armario puede requerir que varias piezas pasen por la misma operación. No reste el tiempo de inactividad dos veces si la tasa de procesamiento medida ya incluye esas pérdidas.
Tras identificar el cuello de botella actual, compruebe dónde se trasladará cuando se elimine. Una operación de corte más rápida aporta poco si el canteado, la capacidad de extracción o el espacio de embalaje se convierten inmediatamente en la siguiente restricción.
Reserve una zona de ampliación utilizable, no el espacio sobrante del suelo
Prepare dos distribuciones: la disposición inicial de funcionamiento y la disposición prevista tras la ampliación. Superpóngalas para ver qué máquinas, pasillos, servicios y zonas de almacenamiento habría que mover. Si el segundo plano exige muchos traslados importantes, es una señal de que la primera distribución quizá se haya optimizado demasiado para la demanda actual.
Una zona de ampliación útil está junto a la operación que prolongará y conectada a una ruta de materiales viable. Una esquina vacía al otro lado de un pasillo para carretillas puede no ser adecuada para una segunda línea de canteado, aunque parezca tener suficiente superficie.
Incluya en el mismo plano la recepción, el almacenamiento de materias primas, el procesamiento, el montaje, el embalaje y la expedición. Marque las rutas peatonales, los cruces de vehículos, el acceso para mantenimiento, los armarios eléctricos, las columnas estructurales y las salidas del edificio. Incluya el espacio operativo necesario alrededor de cada máquina —no solo su huella—, incluida la carga, la descarga, el movimiento de piezas largas y el acceso para el servicio técnico.
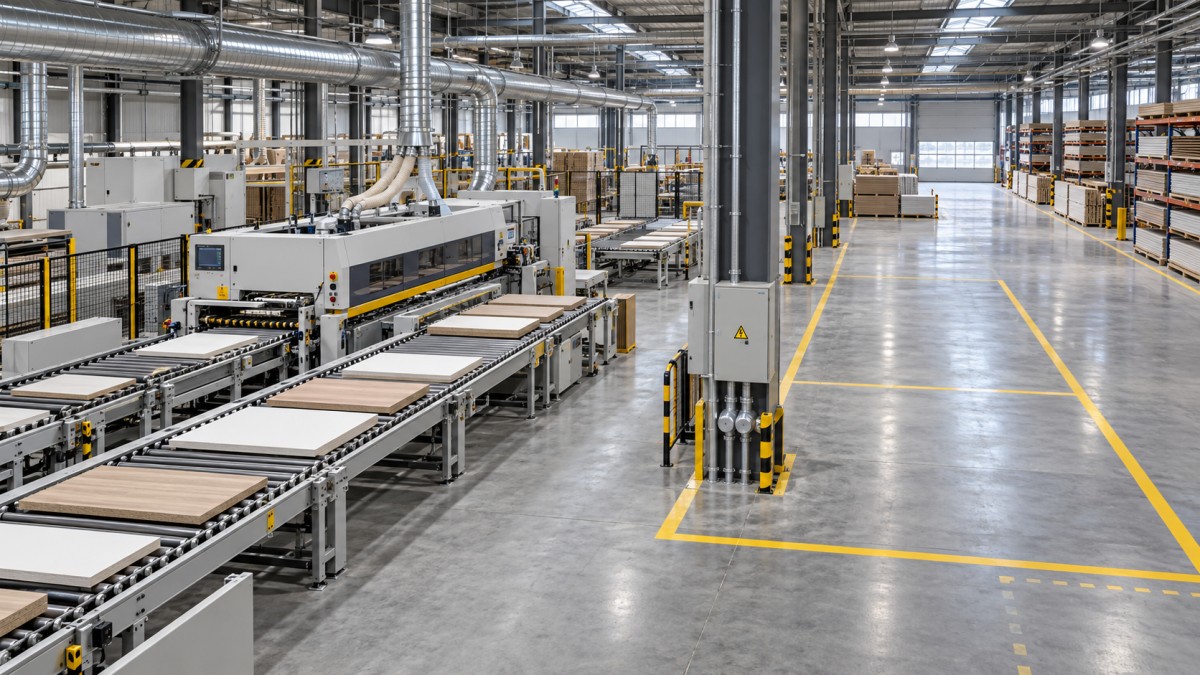
En un proceso de paneles predominantemente secuencial, una línea principal de producción ampliable puede permitir conectar equipos adicionales o líneas paralelas a lo largo del flujo. Una fábrica con una combinación de productos puede beneficiarse más de células con puntos de transferencia definidos. Ninguna disposición es automáticamente superior: compare las distancias de desplazamiento, la flexibilidad de las rutas, la supervisión y la posibilidad de ampliar sin interrumpir trabajos no relacionados.
Proteja el espacio reservado mediante normas operativas. El almacenamiento temporal tiende a volverse permanente. Marque las zonas de ampliación en los planos de distribución controlados e indique qué elementos deben retirarse antes de iniciar la siguiente fase.
Decida dónde modular la capacidad
Comprar la máquina más grande disponible puede generar un desequilibrio costoso. Una máquina de mayor capacidad puede requerir una manipulación distinta, servicios de mayor capacidad o lotes más grandes para funcionar eficazmente. Las máquinas en paralelo pueden aportar flexibilidad de programación y resiliencia frente al mantenimiento, pero también requieren espacio, personal y una asignación coordinada del trabajo.
Compare tres alternativas para el proceso que limita la producción: mejorar la operación existente, ampliar el horario de funcionamiento y añadir equipos. Los turnos adicionales pueden aplazar la inversión de capital, siempre que la dotación de personal, la cobertura de mantenimiento y el suministro de materiales puedan sostenerlos. No resuelven la falta de espacio de almacenamiento, los patrones de circulación inseguros ni los servicios que ya funcionan al límite de su capacidad.
Si es probable que se añadan equipos por etapas, defina pronto las interfaces. Entre los detalles pertinentes figuran las dimensiones de las piezas, la dirección de alimentación, la altura de transferencia, el etiquetado, los formatos de programa y los métodos de carga. Las máquinas no forman un sistema de producción coherente solo porque sus capacidades nominales coincidan.
La automatización debe implantarse cuando el proceso sea suficientemente estable. Si las rutas de los productos o la identificación de las piezas siguen siendo inconsistentes, conserve la posibilidad de incorporar en el futuro transportadores o manipulación robótica, sin adaptar la fábrica actual a un concepto de automatización aún no probado.
Instale primero la infraestructura difícil de modificar
Algunas previsiones son económicas durante la construcción y disruptivas más adelante. Los servicios subterráneos, el espacio para transformadores, las aberturas estructurales y las rutas principales de distribución merecen atención temprana. Esto no significa sobredimensionar todos los sistemas instalados; distinga entre reservar espacio, preparar puntos de conexión y adquirir capacidad activa.
Suministro eléctrico y aire comprimido
Elabore un cuadro de cargas de los equipos para cada fase de ampliación. Encargue a diseñadores cualificados la evaluación de las cargas conectadas, el uso simultáneo previsto, las características de arranque, las protecciones y el suministro disponible. Reserve, cuando esté justificado, rutas adecuadas y espacio en los cuadros de distribución. Disponer de un interruptor automático libre no demuestra por sí solo que el edificio pueda alimentar otra línea de producción.
En cuanto al aire comprimido, evalúe la demanda a la presión de funcionamiento, la calidad del aire, las pérdidas de distribución y el uso simultáneo máximo. Deje puntos de ampliación accesibles y medios de aislamiento para que los futuros trabajos no obliguen a detener innecesariamente toda la fábrica.
Extracción de polvo, acabado y riesgo de incendio
La extracción debe evaluarse como un sistema completo. Añadir ramales puede modificar el caudal de aire de toda la red, y unos conductos sobredimensionados con poco caudal pueden provocar problemas de transporte. Planifique la ruta futura de los conductos y la ubicación del colector; después, encargue a un especialista competente que verifique cada fase instalada en función de la maquinaria, las características del polvo y los requisitos de seguridad aplicables.
Las zonas de acabado pueden introducir requisitos independientes de ventilación, almacenamiento de materiales, protección contra incendios y medio ambiente. Su ubicación no puede elegirse únicamente para reducir los desplazamientos. Confirme los requisitos locales pertinentes antes de comprometer el espacio circundante o ubicar junto a ellas futuras ampliaciones.
Verifique también la idoneidad de la losa, el anclaje de los equipos, el acceso para la entrega de máquinas y las penetraciones en el techo o las paredes. Estas comprobaciones son especialmente importantes al convertir un almacén que no fue diseñado para el proceso de fabricación previsto.
Dimensione el almacenamiento y la manipulación en función del flujo ampliado
Una mayor capacidad de mecanizado suele modificar tanto el movimiento del inventario como la producción. Los tableros entrantes, el trabajo en curso, los kits de herrajes, los materiales de embalaje y los productos terminados necesitan ubicaciones definidas. Sin ellas, el aumento aparente de capacidad puede convertirse en congestión entre máquinas.
Calcule el almacenamiento intermedio a partir del volumen de producción y del tiempo de espera previsto. Las colas más largas requieren más espacio, pero los buffers generosos también pueden ocultar problemas de programación. Establezca límites de buffer definidos en los puntos de transferencia importantes y decida cómo responderá la producción cuando se alcancen esos límites.
La manipulación de materiales merece una evaluación de capacidad propia. Compruebe si las carretillas elevadoras, los carros, los dispositivos de elevación y los operarios pueden abastecer el proceso ampliado sin cruces peligrosos ni manipulación doble repetida. La descarga de tableros y la expedición de productos terminados deben seguir siendo viables en los periodos de mayor actividad, no solo en condiciones promedio.
Mantenga la trazabilidad a medida que se multiplican las rutas. Una identificación uniforme de las piezas y del estado de producción ayuda a evitar que una máquina adicional genere componentes extraviados, kits de montaje incompletos o dudas sobre la siguiente operación.
Apruebe la inversión por fases con criterios medibles
Un plan maestro por fases debe especificar qué se instala, qué se mantiene reservado y qué evidencia autoriza la siguiente inversión. Evite basar los criterios únicamente en un mes excepcionalmente ajetreado o en una utilización elevada de una máquina aislada.
- Estabilice el flujo existente. Resuelva los problemas de suministro poco fiable, las pérdidas de preparación evitables, los problemas de mantenimiento y las instrucciones de trabajo poco claras antes de considerarlos déficits permanentes de capacidad.
- Prepare las interfaces de ampliación. Complete los trabajos habilitadores justificados, proteja el espacio en el suelo y confirme el acceso para los equipos y las previsiones de servicios.
- Añada capacidad en el cuello de botella verificado. Proceda cuando la demanda sostenida y la carga de proceso medida respalden la inversión, tras comprobar la capacidad de las etapas posteriores.
- Valide el sistema ampliado. Revise el volumen de producción, los niveles de trabajo en curso, la calidad, el rendimiento de las entregas y la seguridad con la combinación de productos prevista.
La comparación financiera debe incluir la instalación, los cambios en la extracción, las herramientas, los equipos de manipulación, la integración de software, la formación, las pérdidas durante la puesta en servicio y el capital circulante, no solo el precio de compra de las máquinas. Compare las opciones con los mismos supuestos de demanda e incluya las consecuencias de una puesta en marcha más lenta de lo previsto.
Incluya el plan de transición en la aprobación
La ampliación no está lista para su aprobación hasta que exista una secuencia de instalación viable. Identifique qué servicios pueden prepararse mientras la producción continúa, qué conexiones requieren paradas y cómo se moverán los materiales alrededor de la zona de instalación. Programe el acceso para los equipos antes de que el almacenamiento o la maquinaria cercanos dificulten su entrega.
Asigne responsabilidades para la formación de los operarios, la preparación del mantenimiento, la disponibilidad de repuestos y la configuración de los datos de producción. Acuerde criterios de aceptación utilizando materiales y productos representativos, en lugar de una demostración de la máquina sin carga. La operación ampliada debe demostrar que puede producir piezas aceptables a lo largo de toda la ruta, incluidas la manipulación y las operaciones posteriores.
Mantenga bajo control de revisiones la distribución por fases, el cuadro de servicios, el modelo de capacidad y los criterios de inversión. Antes de aprobar cualquier traslado provisional de máquinas o cambio de almacenamiento, compruébelo con respecto a la siguiente fase de ampliación. Esta sencilla disciplina evita que un ajuste conveniente a corto plazo consuma el acceso, la capacidad de los servicios o el espacio de producción que la fábrica necesitará más adelante.
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.