


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Cómo afecta la velocidad de avance al acabado superficial en una lijadora de MDF
La velocidad de avance determina cuánto tiempo permanece cada zona del MDF bajo el abrasivo. Aumentarla incrementa el rendimiento, pero reduce la exposición al abrasivo por unidad de superficie; reducirla aumenta la exposición y puede mejorar el refinado de los arañazos, siempre que la banda corte correctamente y el cabezal de lijado esté bien ajustado. Un avance más lento no produce automáticamente una superficie más lisa: una exposición excesiva puede aumentar el calentamiento, el lijado excesivo o los daños localizados en la superficie.
Por tanto, el rango de funcionamiento útil de una lijadora de MDF no se define mediante una única especificación de velocidad. Es el rango que permite obtener el patrón de arañazos, la tolerancia de espesor y el acabado posterior requeridos, manteniendo la estabilidad a medida que se desgasta el abrasivo. La velocidad de avance debe evaluarse junto con la velocidad de la banda, la secuencia de granos, la geometría de contacto, la presión de lijado y el estado de los paneles a la entrada.
¿Qué cambia cuando cambia la velocidad de avance?
A una velocidad fija de la banda abrasiva, un desplazamiento más lento del panel permite que el abrasivo recorra una mayor distancia sobre cada unidad de longitud del panel. Esto aumenta la posibilidad de eliminar los puntos altos y refinar los arañazos dejados por un cabezal anterior. Un desplazamiento más rápido reduce esa posibilidad. Si el abrasivo no puede completar el trabajo requerido durante el contacto, pueden quedar arañazos residuales, zonas lijadas de forma insuficiente o una preparación superficial irregular.
Una primera aproximación útil es el tiempo de contacto de un punto del panel:
Tiempo de contacto = longitud efectiva de contacto ÷ velocidad de avance del panel
A modo de ejemplo, una longitud efectiva de contacto de 20 mm proporciona aproximadamente 0,10 segundos de contacto a 12 m/min y 0,05 segundos a 24 m/min. Son ejemplos calculados, no ajustes de funcionamiento recomendados. La longitud efectiva de contacto depende del diámetro del rodillo, la dureza de la rueda de contacto, la configuración del patín, la carga aplicada y la deformación dentro de la zona de contacto.
Por lo tanto, duplicar la velocidad de avance reduce a la mitad el tiempo nominal de contacto, pero no necesariamente reduce a la mitad la eliminación de material ni duplica la rugosidad superficial. La penetración del abrasivo, la rigidez de la máquina, el estado de la banda y el método de control hacen que la respuesta no sea lineal.
La velocidad de avance también modifica la relación entre el movimiento del panel y los componentes giratorios de la máquina. Una perturbación periódica procedente de un rodillo de contacto, un transportador u otro elemento giratorio puede producir una separación diferente entre las marcas al cambiar la velocidad de avance. Esto es distinto de un lijado insuficiente y requiere una corrección diferente.
La eliminación de material depende del control del cabezal
La afirmación «un avance más lento elimina más material» requiere matices. En un cabezal de acabado adaptable que funciona con una presión aproximadamente controlada, una mayor exposición puede aumentar la eliminación hasta que intervengan otros límites. En un cabezal rígido de calibrado con una abertura de trabajo fija, la geometría ajustada restringe considerablemente la reducción de espesor prevista.
En el segundo caso, ralentizar el transportador puede ayudar a que la máquina alcance la dimensión ajustada de forma más uniforme cuando la capacidad de corte es el factor limitante. No debe considerarse un método predecible para aumentar la profundidad de eliminación. La compresión del panel, la deflexión del abrasivo, la flexibilidad de la máquina y las variaciones de espesor todavía pueden alterar el resultado.
Por el contrario, aumentar el avance manteniendo la misma reducción nominal de espesor eleva la demanda de eliminación de material por minuto. Para un ancho de panel constante, esta demanda es aproximadamente proporcional a:
Ancho del panel × espesor eliminado × velocidad de avance
Esto explica por qué un ajuste que funciona en una tira de prueba estrecha puede fallar en un panel de ancho completo. La carga más ancha puede aumentar la demanda del motor, la deflexión de la banda o el corte incompleto. Por ello, las pruebas de avance deben incluir el ancho de producción y la cantidad de material prevista para eliminar, no solo muestras prácticas.
Por qué la misma velocidad produce superficies de MDF diferentes
El MDF no es uniforme en todo su espesor. Su perfil de densidad suele incluir capas superficiales más densas y un núcleo menos denso. Al eliminar una mayor parte de la capa superficial, puede quedar expuesto un material con un comportamiento diferente durante el lijado y el recubrimiento. La superficie puede volverse más absorbente o presentar una mayor alteración de las fibras, aunque parezca libre de arañazos gruesos.
Por ello, la preparación superficial no consiste simplemente en obtener una lectura de rugosidad baja. En componentes pintados, conservar un sustrato uniforme y obtener una respuesta homogénea de la imprimación puede ser más importante que una pequeña mejora en un valor de rugosidad aislado.
Las variaciones de espesor de entrada también modifican la carga real de lijado. Si una zona entra en contacto con el cabezal con más presión que otra, reducir el avance puede trabajar en exceso la zona de mayor contacto sin resolver por completo la de menor contacto. Antes de atribuir todo el lijado irregular a la velocidad, deben comprobarse la alineación del cabezal, la planitud del panel, las variaciones de espesor y el soporte del transportador.
Los resultados en las caras y en los cantos no deben considerarse intercambiables. Los cantos del MDF exponen una estructura de densidad diferente y pueden requerir un proceso de preparación específico. Un ajuste de avance satisfactorio para el lijado de las caras no establece una especificación para el acabado de los cantos.
La velocidad de la banda, el grano y la presión definen el rango de avance utilizable
La velocidad de avance y la velocidad de la banda abrasiva son variables distintas. A un avance constante, aumentar la velocidad de la banda incrementa el recorrido del abrasivo sobre el panel, pero también modifica la dinámica de corte, la generación de calor, el transporte del polvo y el comportamiento de la banda. Aumentar la velocidad de la banda no es una alternativa ilimitada a reducir el avance; la máquina y el abrasivo deben mantenerse dentro de sus límites de funcionamiento permitidos.
La secuencia de granos determina el trabajo que debe realizar cada cabezal. Una banda de acabado debe refinar el patrón de arañazos de la etapa anterior, no compensar un salto excesivo entre granos ni realizar una calibración sustancial. Cuando el avance es demasiado alto para el cabezal final, pueden quedar arañazos profundos de la etapa anterior bajo una textura superficial más fina.
Reducir el avance puede mejorar esa situación, pero los arañazos residuales persistentes pueden indicar una secuencia inadecuada, una sobremedida de acabado insuficiente o un abrasivo desgastado. Sustituir una banda desafilada o corregir la secuencia puede ser más eficaz que sacrificar la velocidad de línea.
La presión introduce otra compensación. Una presión adicional puede aumentar el contacto con el abrasivo, pero también puede profundizar los arañazos, comprimir el sustrato, aumentar el calentamiento y acelerar la saturación. Por lo tanto, combinar una presión alta con un avance lento puede empeorar la superficie en lugar de pulirla.
La geometría de contacto también es importante. Un rodillo de contacto duro concentra la carga y favorece el calibrado; un patín adaptable distribuye el contacto y cumple una función de acabado diferente. Los ajustes de avance no pueden transferirse entre estos tipos de cabezal únicamente porque el grano abrasivo sea idéntico.
Identifique el defecto antes de ajustar el transportador
Los defectos superficiales ofrecen indicaciones más útiles que una descripción general como «acabado áspero». La inspección con una iluminación rasante uniforme ayuda a distinguir la eliminación incompleta de arañazos de las marcas mecánicas repetidas o la alteración de las fibras.
En caso de sospechar un defecto periódico, la separación entre las marcas puede ayudar al diagnóstico. Si una perturbación se produce a la frecuencia f, la separación en la dirección de avance es aproximadamente v/f, donde la velocidad de avance v se expresa en unidades compatibles. Un cambio de velocidad controlado puede revelar si las bandas siguen un evento repetitivo de la máquina. Por sí solo, no identifica qué componente es el responsable.
La extracción de polvo debe mantenerse constante durante las comparaciones. Una captación deficiente puede permitir que el polvo permanezca en la zona de contacto y favorecer la saturación del abrasivo. Ralentizar el transportador no corrige una deficiencia de extracción y puede aumentar la exposición a la fricción resultante. La fuga visible de polvo, un calentamiento anormal o un olor a quemado requieren una investigación, no seguir optimizando la velocidad.
Establezca un rango de velocidades de avance mediante pruebas controladas
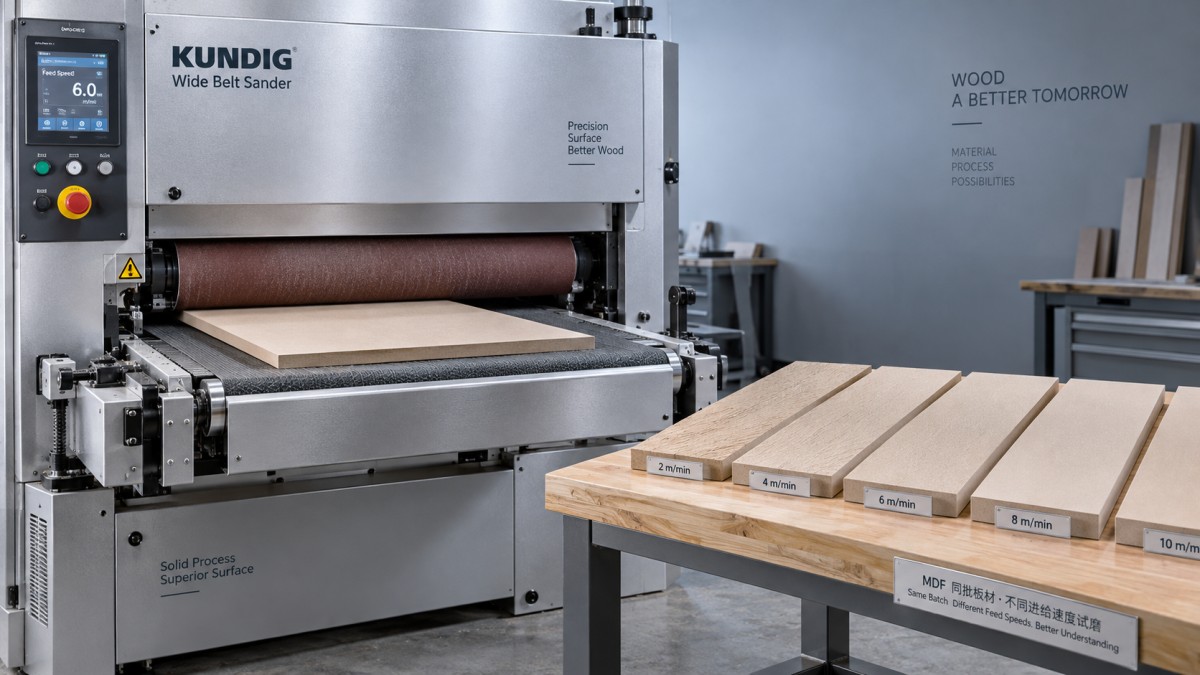
Una prueba significativa mantiene constantes las demás variables influyentes. Utilice paneles de un lote de material uniforme, documente su espesor y estado, y registre las especificaciones del abrasivo, el estado de la banda, los ajustes del cabezal, la velocidad de la banda y los ajustes de extracción. Comience dentro del rango de funcionamiento recomendado por el proveedor de la máquina y cambie únicamente la velocidad de avance durante la comparación.
Pruebe varios ajustes de avance dentro del rango de producción pertinente, en lugar de comparar solo una condición lenta con una rápida. Deje que el proceso se estabilice, identifique cada muestra y registre la carga del motor u otras señales de funcionamiento disponibles. Una superficie favorable obtenida con una carga inestable no constituye un ajuste de producción robusto.
Mida el espesor antes y después del lijado en ubicaciones repetibles a lo ancho y a lo largo del panel. Esto permite distinguir la mejora superficial de una eliminación adicional de material no deseada. Incluya las zonas de entrada y salida, donde el contacto transitorio puede diferir del de la parte central.
También deben controlarse las operaciones de preparación anteriores. Una máquina de corte de paneles como laSierra de viga MJ6226 realiza una operación distinta del lijado; su especificación de velocidad de corte no permite establecer un ajuste de velocidad de lijado. En una prueba de lijado, la relación pertinente consiste en mantener dimensiones uniformes de los paneles y condiciones de soporte adecuadas en la entrada y la salida.
Repita los ajustes prometedores con un abrasivo que haya alcanzado un estado de trabajo representativo. Una banda nueva puede ofrecer suficiente capacidad de corte para ocultar un margen de proceso insuficiente. El avance seleccionado debe seguir siendo aceptable durante un intervalo de vida útil definido de la banda, no solo inmediatamente después de sustituirla.
Defina la aceptación de la superficie más allá de un único valor de rugosidad
No existe un valor universal de velocidad de avance que garantice una superficie de MDF lista para pintar. Los criterios de aceptación deben describir el resultado real: la visibilidad de arañazos residuales, la variación de espesor, los defectos superficiales y el rendimiento con el proceso de recubrimiento o encolado previsto.
Las mediciones instrumentales de rugosidad pueden servir para comparar, pero el método debe ser repetible. Especifique el tipo de instrumento, los ajustes de filtrado y evaluación, la dirección de medición y las ubicaciones de muestreo. Las mediciones a lo largo y a través de la dirección predominante de los arañazos pueden diferir. Cambiar la configuración de medición entre muestras puede ocultar el efecto de la velocidad de avance.
Ra por sí solo no es suficiente, porque un promedio puede infravalorar arañazos profundos aislados o defectos localizados. Compleméntelo con un examen del perfil, un parámetro de pico a valle adecuado cuando corresponda y una inspección visual controlada. No establezca un límite de aceptación numérico universal sin una relación validada con el acabado posterior.
En el caso del MDF pintado, aplique a los paneles de prueba la secuencia prevista de imprimación y acabado. Después del recubrimiento y el secado, compruebe la traslucencia de los arañazos, la absorción irregular y el levantamiento de las fibras. Una superficie que parece satisfactoria inmediatamente después del lijado puede comportarse de otra manera una vez humedecida por el sistema de recubrimiento.
El ajuste de producción justificable es un rango de velocidades de avance vinculado a una especificación de panel definida, una secuencia de abrasivos, una configuración de cabezal y un método de aceptación. Su límite superior se alcanza cuando la eliminación de arañazos, la uniformidad dimensional o la carga de la máquina dejan de ser aceptables; su límite inferior, cuando una mayor exposición deja de ser beneficiosa o provoca calentamiento y trabajo excesivo. Operar con margen dentro de esos límites es más fiable que considerar como único objetivo la velocidad máxima del transportador o la rugosidad medida mínima.
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.