


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Cómo evitar el lijado excesivo de la chapa al utilizar una lijadora de chapa
Una pasada de lijado demasiado agresiva puede atravesar una chapa fina, dejar al descubierto el sustrato y convertir un panel valioso en un costoso trabajo de retrabajo. Para los operarios que utilizan una lijadora de chapas, evitar que el lijado atraviese la chapa empieza por controlar la cantidad de material que se retira, no simplemente por elegir un abrasivo más fino. El grosor de la chapa, la planitud del panel, la selección del grano, la presión de lijado y la velocidad de avance influyen en el resultado.
La dificultad es que los daños suelen comenzar en zonas localizadas. La mayor parte del panel puede tener un aspecto excelente, mientras que una esquina elevada, una línea de cola sobresaliente o un borde sin apoyo pierde su cara decorativa. Un proceso fiable protege estas zonas vulnerables y, al mismo tiempo, prepara el resto de la superficie para el acabado.
Determine cuánta chapa hay realmente disponible para lijar
El grosor nominal de la chapa no equivale al margen de lijado. Es posible que ya se haya retirado material de la cara durante la preparación de la chapa, el prensado del panel o un lijado anterior. El grosor también puede variar a lo largo de la hoja, especialmente en las uniones y las zonas reparadas.
Antes de configurar la máquina, compruebe las especificaciones del panel y averigüe si el grosor de chapa indicado corresponde a la chapa original o a la cara acabada. Cuando sea posible, examine un recorte o una sección transversal representativa con aumento. Medir el grosor total del panel no permite saber cuánta chapa decorativa queda.
Considere que un historial de lijado desconocido es motivo para actuar con cautela. Los paneles devueltos para retrabajo pueden parecer casi idénticos a los nuevos, pero su margen de lijado restante puede ser mucho menor. Manténgalos separados en lugar de procesarlos con los mismos parámetros.
Distinga también el objetivo de cada operación:
- Calibrado del núcleo: conseguir un grosor uniforme del sustrato antes del chapado.
- Preparación de la chapa: eliminar ligeras irregularidades superficiales y preparar la cara para el acabado.
- Lijado de acabado: perfeccionar una superficie ya preparada sin intentar corregir la geometría del panel.
Una cara chapada fina no debe convertirse en la capa de corrección de un núcleo mal calibrado. Si el sustrato es irregular, un lijado agresivo después del chapado elimina primero la chapa de las zonas más altas.
Inspeccione el panel antes de ajustar la máquina
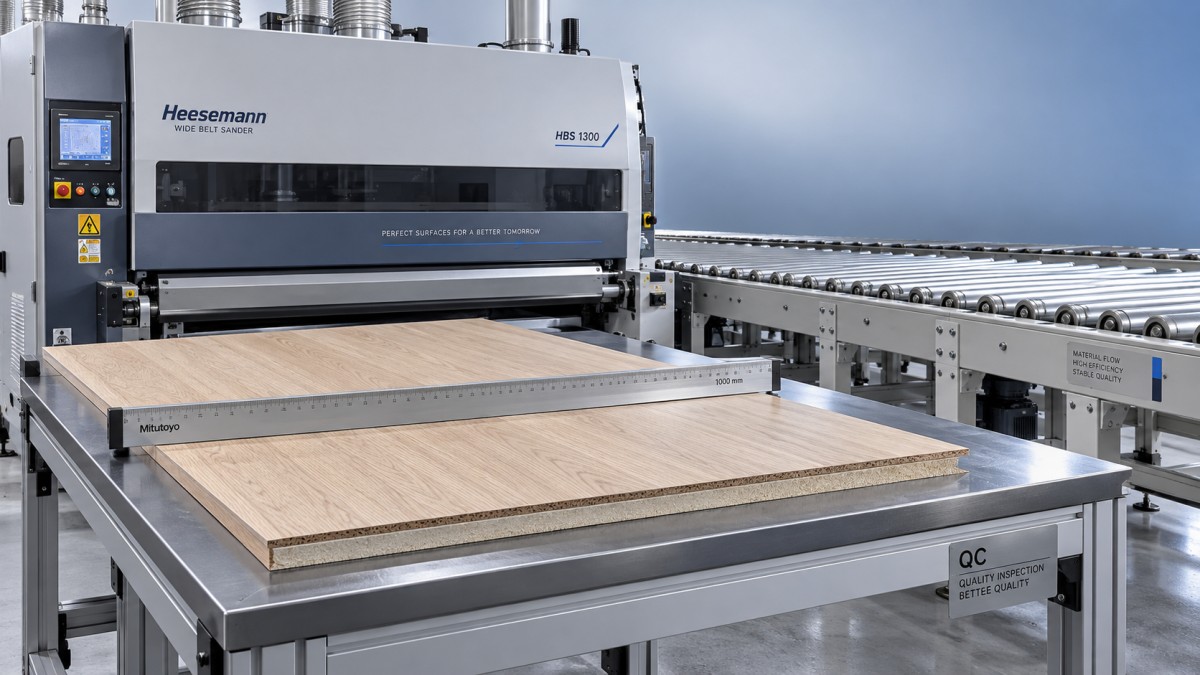
Coloque paneles representativos sobre una superficie de inspección adecuada y compruebe si presentan curvatura, torsión, uniones elevadas, hinchazón en los bordes o abultamientos localizados. Utilice una regla recta cuando corresponda. Inspeccione ambas caras, ya que los residuos o las irregularidades de la parte inferior pueden modificar el contacto de la cara superior con el cabezal de lijado.
Preste especial atención a las esquinas y a las primeras y últimas secciones que entran en la máquina. Un panel que se balancea, flexiona o cambia de apoyo durante el avance puede sufrir un contacto desigual aunque el ajuste de grosor parezca correcto.
Con una luz rasante, marque las zonas sospechosas en un registro de inspección independiente o mediante un método de marcado aprobado y fácil de retirar. Evite las marcas profundas de lápiz que puedan llevar al operario a seguir lijando hasta hacerlas desaparecer.
Si una zona elevada se debe a contaminación por cola o a un defecto de prensado, determine si puede corregirse sin rebajar la chapa circundante. Lijar toda la cara hasta hacer desaparecer una zona persistente es una causa habitual de desecho.
Configure la lijadora de chapas para controlar el contacto
Antes de probar un panel, confirme que la máquina esté limpia y en condiciones mecánicas adecuadas. Siga los procedimientos de aislamiento y bloqueo del fabricante antes de limpiar, inspeccionar o ajustar componentes dentro de zonas protegidas. No acerque nunca las manos a las bandas en movimiento ni intente sujetar un panel con la mano cerca de la zona de lijado.
Compruebe las superficies de referencia y el sistema de transporte
Una cinta transportadora contaminada, una presión de sujeción desigual, componentes de transporte desgastados o un cabezal de lijado mal alineado pueden causar una retirada irregular de material. Compruebe el seguimiento de la banda, el estado de la cinta transportadora, los elementos de presión y la alineación del cabezal según el manual de la máquina. Confirme que la lectura del grosor y la configuración real de la máquina coincidan mediante el procedimiento de calibración del fabricante.
No intente compensar un problema de alineación mecánica cambiando repetidamente el ajuste de grosor. Si un lado se lija sistemáticamente con más intensidad que el otro, investigue la máquina y la geometría del panel antes de sacrificar más material.
Utilice el cabezal y la disposición de contacto adecuados
Los distintos cabezales de lijado se comportan de manera diferente. Un rodillo de contacto duro concentra la acción de corte y, por lo general, tolera peor las variaciones localizadas de grosor. Una platina de acabado configurada correctamente o una disposición de contacto flexible pueden distribuir el contacto de forma más suave, pero también requieren una presión y un acoplamiento adecuados.
Si la máquina dispone de una almohadilla segmentada electrónica, compruebe que los ajustes de detección del panel y control de bordes correspondan a la pieza de trabajo. La segmentación puede ayudar a controlar el contacto en los bordes, pero no hace que la chapa fina sea inmune a una retirada excesiva de material.
Utilice únicamente configuraciones aprobadas para el procesamiento de chapas en su máquina. No existe una presión, posición del cabezal o profundidad de lijado universal que sea segura para todas las especies de madera, grosores de cara y diseños de máquina.
Equilibre el abrasivo, la presión y la velocidad de avance; no ajuste una sola variable de forma aislada
Una banda de grano más fino también puede atravesar la chapa si el contacto es excesivo o la exposición demasiado prolongada. Por el contrario, una banda de grano grueso inadecuada puede dejar rayas que exijan más lijado del que la cara puede soportar.
Para una cara de chapa relativamente limpia y prelijada, una prueba podría utilizar un abrasivo de grano P150–P180 y, después, una preparación más fina solo si lo exige la especificación del acabado. Este es un ejemplo, no una receta inicial válida para todos los paneles. Las caras más rugosas, determinadas especies, los tipos de abrasivo y los sistemas de recubrimiento pueden requerir una secuencia diferente.
Evite saltos grandes entre granos que dejen rayas que luego intente eliminar con pasadas repetidas de lijado fino. Asimismo, no añada una etapa de grano más fino simplemente porque haya otro cabezal de lijado disponible. Cada cabezal activo consume parte del margen restante.
Cuando una banda se sature, deténgase y corrija la causa mediante procedimientos aprobados. Puede deberse a resina, contaminación por adhesivo, una extracción deficiente o un abrasivo inadecuado. Aumentar la presión para que una banda desgastada vuelva a cortar es especialmente arriesgado con chapas finas.
Valide la configuración con un panel representativo
La mejor pieza de prueba coincide con el material de producción: misma chapa, núcleo, condiciones de prensado, dimensiones e historial de lijado. Un recorte grueso de madera maciza puede confirmar que la máquina funciona, pero no sirve para validar un proceso de lijado de chapa fina.
- Registre el estado inicial. Anote la orientación del panel, los defectos visibles, las especificaciones del abrasivo, los cabezales activos y los ajustes actuales de la máquina.
- Comience con un acoplamiento moderado. Siga el procedimiento de configuración de la máquina en lugar de estimar la profundidad de retirada de material basándose únicamente en la pantalla.
- Procese un panel de prueba. Espere a que salga completamente de la máquina antes de inspeccionarlo.
- Inspeccione toda la cara. Examine las esquinas, los bordes, las uniones y las zonas altas con una iluminación uniforme, no solo el centro.
- Cambie una sola variable cada vez. Realice un ajuste pequeño y documentado únicamente cuando la inspección confirme que es necesario.
- Confirme la repetibilidad. Compruebe otros paneles representativos antes de aprobar el lote.
Las mediciones antes y después en puntos marcados pueden ayudar a revelar una retirada irregular de material, siempre que el instrumento tenga una resolución y repetibilidad adecuadas. Sin embargo, las mediciones del grosor total del panel son datos complementarios, no una prueba de que quede suficiente chapa en todos los puntos.
Mantenga un registro acumulado cuando los paneles reciban varias pasadas o vuelvan para retrabajo. «Solo una pasada más» no es un ajuste inocuo cuando nadie sabe cuánto material han retirado las operaciones anteriores.
Utilice el patrón del daño para encontrar la causa
Cuando la chapa se atraviese, detenga el lote y ponga en cuarentena los paneles afectados. Reducir la presión puede ayudar, pero la ubicación del defecto suele ser un mejor punto de partida que cambiar los ajustes de forma general.
- Un lado se lija con más intensidad: compruebe la alineación transversal de la máquina, el grosor cónico del panel, el estado de la cinta transportadora y la uniformidad de la presión.
- Se dañan los extremos de entrada o salida: revise el funcionamiento de la sujeción, el apoyo del panel y el comportamiento del contacto al entrar o salir.
- Solo se dañan las esquinas o los bordes: compruebe la hinchazón de los bordes, las variaciones localizadas de grosor, el voladizo de la almohadilla y los controles de la almohadilla segmentada, si está instalada.
- Aparecen daños en zonas aisladas: inspeccione si hay zonas altas en el sustrato, residuos atrapados, cordones de cola o variaciones locales de la chapa.
- Se lija en exceso toda la cara: revise el acoplamiento total, la agresividad del abrasivo, el tiempo de exposición y el número acumulado de pasadas.
Las señales de advertencia pueden aparecer antes de que el sustrato quede claramente expuesto: cambios inesperados de color, un dibujo de veta que pierde definición o una textura diferente en el borde. La veta natural y el polvo de lijado pueden inducir a error, así que elimine el polvo con un método de extracción aprobado e inspeccione con cuidado. No siga lijando solo para comprobar si desaparece una zona sospechosa.
Si el sustrato ya está expuesto, seguir lijando no restaurará la chapa. Envíe la pieza para una evaluación de reparación aprobada, un nuevo chapado o su sustitución, en lugar de intentar disimular una pérdida estructural de material de la cara.
Evite que las operaciones posteriores vuelvan a generar retrabajo
El lijado de superficies es solo una etapa de la producción de muebles y armarios. El procesamiento de bordes, la manipulación y el acabado pueden introducir marcas que hagan que un panel vuelva innecesariamente a la zona de lijado. Acuerde entre las estaciones el estado superficial requerido y proteja las caras acabadas durante el traslado.
Para líneas que procesan componentes biselados de armarios o muebles, la máquina biseladora de cantos ZD450X es una opción independiente de procesamiento de bordes para paneles de madera, MDF y contrachapado. Combina alimentación automática, recorte y pulido para el acabado de bordes a 45°, con un rango especificado de grosor del panel de 10–25 mm. No es una lijadora de caras chapadas; su utilidad consiste en planificar operaciones de bordes y superficies compatibles, en vez de usar el lijado de caras para corregir defectos en los bordes.
Confirme la secuencia de producción según la construcción real del panel y el sistema de acabado. Una transferencia correcta entre máquinas suele ser más valiosa que otra pasada correctiva.
Mantenga una configuración segura y repetible en todos los turnos
Cuando un proceso dé buen resultado, guarde más que los valores numéricos de la máquina. Registre las especificaciones de la chapa, el estado de entrada del panel, el tipo y el desgaste del abrasivo, la configuración de los cabezales, la velocidad de avance, los ajustes de presión cuando corresponda y una muestra de inspección aceptada. Vuelva a validar el proceso después de cambiar la banda, realizar mantenimiento, cambiar de material o detectar variaciones superficiales inexplicables.
Qingdao Zhongding Machinery Co., Ltd., con más de 20 años de experiencia en maquinaria para trabajar la madera, ofrece asistencia técnica y suministro de repuestos junto con sus equipos. Al solicitar asistencia para resolver un problema, envíe fotografías claras del defecto, el modelo de la máquina, la construcción del panel, los detalles del abrasivo y la ubicación del daño. Esta información permite realizar un diagnóstico más útil que decir «la máquina lija demasiado».
El principio operativo es sencillo: retire únicamente lo que requiera el proceso de acabado y verifique el resultado antes de continuar. Una inspección constante, una máquina en buen estado y un procedimiento de prueba documentado ofrecen a los operarios un método repetible para proteger las chapas finas, sin depender de conjeturas ni de un lijado correctivo de última hora.
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.