


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Cómo reducir los arañazos transversales a la veta en una lijadora para madera maciza
Cómo reducir los arañazos transversales a la veta en una lijadora para madera maciza
Los arañazos transversales a la veta pueden convertir un panel de madera maciza lijado suavemente en un costoso retrabajo, sobre todo cuando el tinte hace que las marcas ocultas se hagan visibles. Si utiliza una lijadora para madera maciza, reducir estos defectos empieza por comprobar el estado del abrasivo, la progresión de los granos, la velocidad de avance y la presión de lijado, no simplemente por cambiar a una banda más fina. La acumulación de polvo y una eliminación desigual de material también pueden dejar marcas que afectan al acabado.
La pregunta útil no es solo «¿Qué grano debería usar?», sino «¿En qué punto se está generando este arañazo y por qué la operación siguiente no consigue eliminarlo?». Responder a esa pregunta permite realizar ajustes controlados y evita lijar material en buen estado sin solucionar la causa.
Analice el arañazo antes de cambiar los ajustes
Empiece con un panel rechazado, no con un ajuste de la máquina. Marque la dirección de avance y la dirección de la veta y, después, inspecciónelo con luz rasante. Revise el centro, ambos bordes y los extremos delantero y trasero. Un arañazo que cruza la veta no demuestra necesariamente que haya un problema con la banda transversal: una alimentación desalineada, residuos atrapados, un mecanizado anterior o la manipulación pueden producir defectos similares.
- Surcos largos que siguen la dirección de avance: compruebe si el abrasivo está dañado o embotado, o si hay alguna partícula atrapada en la zona de contacto.
- Marcas diagonales o curvas repetidas: revise el guiado de la banda, su oscilación, la contaminación y la dirección real del desplazamiento del abrasivo.
- Bandas regulares a lo ancho del panel: considere vibraciones, el impacto de la unión de la banda o una alimentación inestable, en lugar de atribuir el problema únicamente al grano.
- Arañazos aislados que aparecen después de descargar: compruebe los rodillos de transferencia, las superficies de apilado y las prácticas de manipulación.
Compare la superficie antes y después de cada etapa de procesamiento accesible, siguiendo únicamente el procedimiento de operación aprobado para la máquina. Nunca anule las protecciones para inspeccionar un cabezal de lijado en marcha. Desconecte y bloquee la máquina antes de tocar bandas, rodillos, platos o componentes internos.
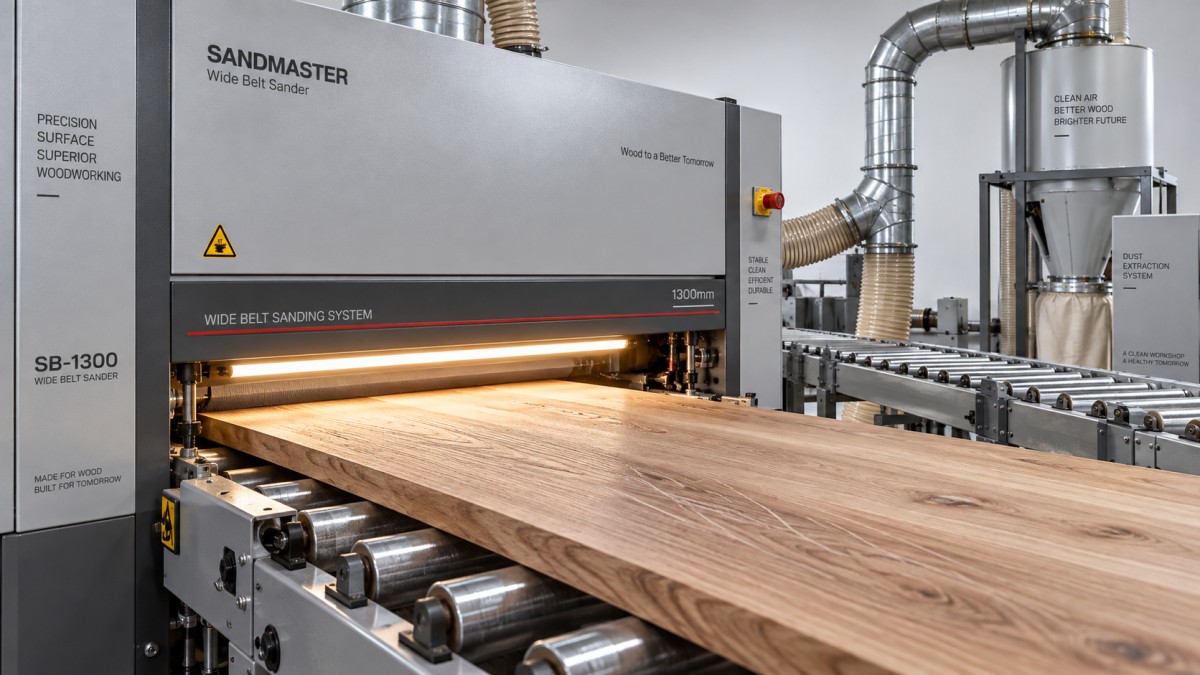
Compruebe el estado del abrasivo antes de pasar a un grano más fino
Una banda de grano nominalmente fino puede dejar marcas profundas si la resina y el polvo de lijado han formado depósitos duros en su superficie. En lugar de cortar de manera uniforme, estos depósitos arrastran sobre la madera. Un borde dañado de la banda, una unión defectuosa o un grano grueso suelto pueden causar un problema similar.
Con la máquina aislada de forma segura, examine toda la anchura de la banda. Busque zonas brillantes embotadas, bordes rasgados, desgaste desigual y daños localizados. Confirme que las dimensiones de la banda, el soporte, la construcción de la unión, el sentido de montaje cuando corresponda y la tensión sean adecuados para la máquina. Limpie o sustituya el abrasivo de acuerdo con las instrucciones del proveedor de la banda; una limpieza improvisada y agresiva puede dañarla.
Si una banda nueva con las especificaciones correctas elimina el defecto, no se limite a concluir que «la banda anterior estaba desgastada». Compruebe por qué se embotó o deterioró. Una eliminación excesiva de material, madera resinosa, una extracción insuficiente o una construcción de abrasivo inadecuada pueden reproducir el problema en el siguiente lote.
Almacene las bandas limpias y secas, en las condiciones recomendadas por el proveedor. Mantenga los residuos de abrasivos gruesos alejados de las bandas de acabado y de las mesas de inspección. La contaminación puede arruinar una secuencia de lijado que, por lo demás, sería correcta.
Asegúrese de que cada grano trabaje lo necesario, pero no en exceso
El lijado fino debe eliminar el patrón de arañazos de la etapa anterior. No puede ocultar de forma fiable los surcos profundos que deja una banda gruesa embotada. Si se espera que el cabezal final corrija marcas pronunciadas de calibrado, aumentar su presión suele generar calor y desgaste antes de conseguir una superficie uniforme.
Como secuencia de prueba, un operario podría evaluar abrasivos P80, P120 y P150 cuando la superficie de entrada y las especificaciones de acabado lo justifiquen. Este es un ejemplo, no una receta universal. La madera cepillada que solo requiere una preparación ligera puede necesitar un grano inicial distinto; los paneles rugosos o irregulares pueden requerir una operación de calibrado independiente.
Utilice abrasivos identificados según un sistema de clasificación uniforme e inspeccione entre etapas. Si quedan arañazos gruesos después del paso intermedio, soluciónelos en esa etapa. Añadir al final un paso con un grano extrafino suele alisar más la superficie circundante, pero deja visibles los surcos originales.
El grano final también debe ser compatible con el proceso de recubrimiento. Lijar progresivamente con granos más finos no siempre es mejor: puede modificar la absorción del tinte y el desarrollo del color. Apruebe la secuencia de lijado con el tinte y el acabado previstos, utilizando recortes representativos.
Equilibre la velocidad de avance, la presión y la cantidad de material eliminado
En una lijadora para madera maciza, estos ajustes interactúan. Una velocidad de avance más lenta aumenta el tiempo de contacto, pero también puede incrementar el calor y el embotamiento. Una velocidad más rápida puede dejar tiempo insuficiente para eliminar los arañazos de la etapa anterior. Una mayor presión puede profundizar el corte, pero también comprimir las fibras, sobrecargar la banda o acentuar un contacto irregular.
Empiece con los ajustes recomendados por el fabricante para la configuración de la máquina, la especie de madera, el abrasivo y la operación. Después, cambie una sola variable cada vez. Mantenga comparables el grosor y el estado inicial de los paneles; de lo contrario, la prueba no permitirá determinar qué ajuste ha influido.
Mida el grosor en puntos repetibles antes y después del lijado. El ajuste indicado por la máquina no determina por sí solo la cantidad de material realmente eliminado, sobre todo con paneles deformados, elementos de contacto compresibles o material de entrada irregular. Siempre que el equipo lo permita, mantenga las operaciones de dimensionado intensivo separadas de la preparación final de la superficie.
Los resultados desiguales a lo ancho del panel requieren una inspección mecánica. Revise el desgaste del plato, el estado del rodillo de contacto, la limpieza de la cinta transportadora, el rendimiento de los elementos de sujeción y la alineación, siguiendo las instrucciones de mantenimiento. No es posible corregir de forma uniforme una superficie de contacto desgastada añadiendo presión.
Controle la dirección de la veta y el patrón de contacto final
Cuando sea práctico, alimente los componentes de veta recta de modo que los principales arañazos de lijado sigan la veta. Sin embargo, la dirección de alimentación por sí sola no determina el patrón de arañazos. También influyen el desplazamiento del abrasivo, la oscilación de la banda, la configuración del cabezal y la alineación del panel.
Las unidades de banda transversal pueden ser útiles para nivelar y preparar superficies, pero la operación siguiente debe eliminar los arañazos transversales visibles. Compruebe que el cabezal longitudinal o de acabado posterior tenga un abrasivo en buen estado y capacidad suficiente para eliminar material de forma controlada. No dé por hecho que un cabezal de acabado está corrigiendo la superficie solo porque esté en marcha.
Las piezas de marco y panel, los patrones de parquet y los paneles encolados con direcciones de veta cambiantes requieren especial cuidado. Ninguna dirección de alimentación puede seguir todas las secciones de la veta. Según el equipo y los requisitos de acabado, puede ser adecuada una etapa controlada de acabado orbital o un lijado manual ligero.
La corrección manual debe ser una etapa de acabado definida, no una autorización ilimitada para reparar defectos. Utilice un abrasivo limpio y un soporte adecuado, trabaje a favor de la veta cuando sea posible y evite redondear los bordes o rebajar la zona alrededor de un arañazo.
Considere la extracción y la manipulación como parte de la calidad del lijado
La extracción de polvo influye en mucho más que la limpieza. Una captación deficiente puede dejar partículas en la zona de lijado, contribuir al embotamiento de la banda y contaminar la cara acabada. Compruebe las conexiones de extracción, las obstrucciones en los conductos, el estado de los filtros y el caudal de aire, de acuerdo con los requisitos de la máquina y del sistema de extracción. Que el ventilador se oiga no demuestra que la captación sea adecuada.
Utilice métodos de limpieza aprobados en lugar de esparcir por la máquina el polvo de madera acumulado con aire comprimido. Siga los procedimientos de la planta en materia de polvo, incendios y protección respiratoria. La limpieza interna y la eliminación de obstrucciones requieren un aislamiento seguro.
Inspeccione también los rodillos de salida, los carros, los materiales separadores y las mesas de apilado. Una cara lijada y limpia puede rayarse al arrastrarse sobre un soporte contaminado después de pasar por todos los cabezales de lijado. Revise la superficie de los paneles inmediatamente en la salida y de nuevo después de transferirlos para distinguir los defectos de mecanizado de los daños de manipulación.
Mantenga separados los ajustes de producción para distintos materiales
Las fábricas de muebles suelen procesar madera maciza junto con paneles compuestos y ligeros. Estas operaciones necesitan registros de configuración, rutinas de limpieza y criterios de aceptación distintos. Una velocidad de avance adecuada para el procesamiento de cantos no es una recomendación para el lijado.
Por ejemplo, la Enchapadora de cantos para paneles de aluminio alveolar ZD450G está diseñada para el procesamiento de cantos de paneles de aluminio alveolar y tableros compuestos, con un intervalo de avance especificado de 13–23 m/min. Esa especificación corresponde a su aplicación de enchapado de cantos; no establece ajustes adecuados para lijar madera maciza ni ofrece una solución para los arañazos en la cara. Mantener claros los límites entre procesos evita que se apliquen ajustes inadecuados de una línea de producción a otra.
Apruebe el resultado con el acabado aplicado y registre la configuración
El tacto por sí solo no es un método de inspección fiable. Un panel puede sentirse liso y, aun así, conservar arañazos que se hacen evidentes después del teñido. Inspeccione con una iluminación rasante y uniforme, elimine el polvo con un método aprobado y aplique el sistema de acabado previsto a una pieza de prueba representativa. No introduzca en producción una limpieza con disolvente no aprobada solo para revelar marcas.
Cuando el resultado sea aceptable, registre la especie de madera, el grosor y el estado iniciales, la secuencia de abrasivos, el estado de las bandas, la velocidad de avance, los ajustes de los cabezales y la cantidad de material medida. Incluya una muestra de referencia o fotografías tomadas con iluminación uniforme. Vuelva a comprobar la configuración al cambiar de lote de madera, abrasivos o sistemas de recubrimiento, en lugar de considerarla permanente.
Qingdao Zhongding Machinery Co., Ltd., fabricante y exportador de maquinaria para trabajar la madera con más de 20 años de experiencia en el sector, ofrece asistencia técnica y suministro de repuestos junto con sus equipos. Para obtener ayuda ante un defecto de lijado persistente, es útil proporcionar el modelo de la máquina, la configuración de los cabezales, los detalles del abrasivo, el historial de mantenimiento y fotografías de los arañazos claramente marcadas, en lugar de limitarse a solicitar una banda más fina.
Si los arañazos persisten después de sustituir el abrasivo y realizar pruebas controladas, deje de compensarlos con presión adicional. Determine en qué etapa se generan las marcas, compruebe los componentes de contacto y alimentación y confirme que la etapa siguiente realmente las elimina. Esta es una forma más fiable de obtener un acabado aceptable que lijar repetidamente el mismo panel hasta reducir su grosor.
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.