


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Cómo ajustar la presión de apriete en una máquina encoladora de cantos para madera
Ajuste la presión de apriete de una encoladora de cantos para madera haciendo coincidir la presión de unión requerida por el adhesivo con la fuerza de apriete documentada de la máquina y, a continuación, confirme el ajuste con un panel de prueba. Comience dentro del rango de proceso aprobado y ajuste solo después de comprobar el cierre de las juntas, la planitud del panel y la calidad de la unión curada. La lectura del regulador por sí sola no permite determinar si las juntas reciben una presión adecuada.
El ajuste correcto varía según el grosor del panel, la longitud de la junta, el estado de la madera, el adhesivo y la disposición de las mordazas. Si se necesita una fuerza excesiva para cerrar una junta, corrija la preparación de los cantos antes de aumentar la presión. El apriete debe poner en contacto firme las superficies preparadas con precisión, sin aplastar la madera ni doblar el conjunto.
Distinga la presión del manómetro de la presión en la junta
Un manómetro neumático o hidráulico mide la presión dentro de un circuito. Las instrucciones del adhesivo suelen especificar la presión aplicada sobre la superficie encolada. Ambos valores pueden usar unidades similares, pero representan condiciones diferentes.
La fuerza del cilindro depende de la presión del fluido y del área efectiva del pistón. La fuerza que llega al panel también depende de la dirección del cilindro, la ventaja mecánica, la fricción y la construcción de la máquina. Siempre que esté disponible, utilice la tabla de fuerzas del manual de la máquina o el procedimiento de conversión de presión indicado. La especificación de presión del suministro de aire del taller no determina la presión de la línea de cola.
En una disposición sencilla en la que varias mordazas presionan el mismo panel, la relación básica es:
Presión media en la junta = fuerza lateral efectiva total de apriete ÷ área de una línea de cola longitudinal.
En una junta de canto rectangular, el área es el grosor del panel multiplicado por la longitud de la junta. Utilice unidades compatibles: la fuerza en newtons dividida por el área en milímetros cuadrados da una presión en N/mm², equivalente a MPa. Este cálculo estima la presión media; no indica si la fuerza se distribuye uniformemente entre las mordazas.
En un montaje convencional con tablas paralelas comprimidas entre lados opuestos, las juntas están en la misma trayectoria de fuerza. No multiplique automáticamente el área por el número de líneas de cola. Las zonas de apriete separadas, los dispositivos inusuales o las secciones cargadas de forma independiente requieren el método de cálculo propio de la máquina.
Al registrar los ajustes, mantenga separadas las especificaciones de los equipos. Por ejemplo, el requisito indicado de presión de aire de 0.6–0.8 MPa para el torno CNC para madera CA-1530 corresponde a otro proceso de carpintería y no sirve de base para ajustar la presión de encolado de cantos.
Establezca un rango de presión adecuado antes de cargar
Consulte la ficha técnica del adhesivo junto con las instrucciones de la encoladora. Identifique la presión o fuerza de apriete requerida, el tiempo de montaje permitido, la temperatura mínima del material y la duración del apriete. Cuando las indicaciones del adhesivo solo proporcionen un rango amplio, elija el valor inicial según la recomendación documentada para la madera y la junta en cuestión.
La densidad de la madera influye en su resistencia a la compresión, pero la especie por sí sola no basta para determinar el ajuste. Un material más blando puede marcarse por las mordazas antes de que se cierre una junta mal ajustada. La madera densa con cantos lisos y mecanizados con precisión también necesita la presión de contacto especificada para el adhesivo. Aumentar la presión no compensa superficies contaminadas, un contenido de humedad inadecuado ni un adhesivo que ya haya formado una película superficial.
Al elegir y evaluar un ajuste inicial, tenga en cuenta las siguientes distinciones:
Prepare la carga para que la presión llegue a todas las juntas
Realice un montaje en seco con tablas representativas antes de aplicar el adhesivo. Los cantos deben unirse a lo largo de toda su longitud sin necesidad de aplicar mucha fuerza. Compruebe si hay huecos en los extremos, luz visible en el centro o balanceo debido a un canto que no está a escuadra. Retire las astillas y los restos de adhesivo curado de las superficies de apoyo, las guías y las zapatas de presión.
Las diferencias en el grosor de las tablas plantean otro problema: un prensador puede apoyarse sobre la tira más alta mientras las tiras adyacentes quedan libres para levantarse. Compruebe la uniformidad del grosor y la alineación de los apoyos antes de cambiar el ajuste del prensador. La presión lateral cierra las juntas de canto; la sujeción vertical evita que se levanten. Ajuste estos elementos por separado.
Cuando el diseño de la máquina permita ajustarla, aplique la fuerza lateral cerca de la mitad del grosor del panel. Una fuerza aplicada demasiado arriba o abajo genera un efecto de giro que favorece la deformación. La separación entre mordazas también importa: una fuerza total adecuada puede dejar zonas con poca compresión entre puntos de presión muy separados.
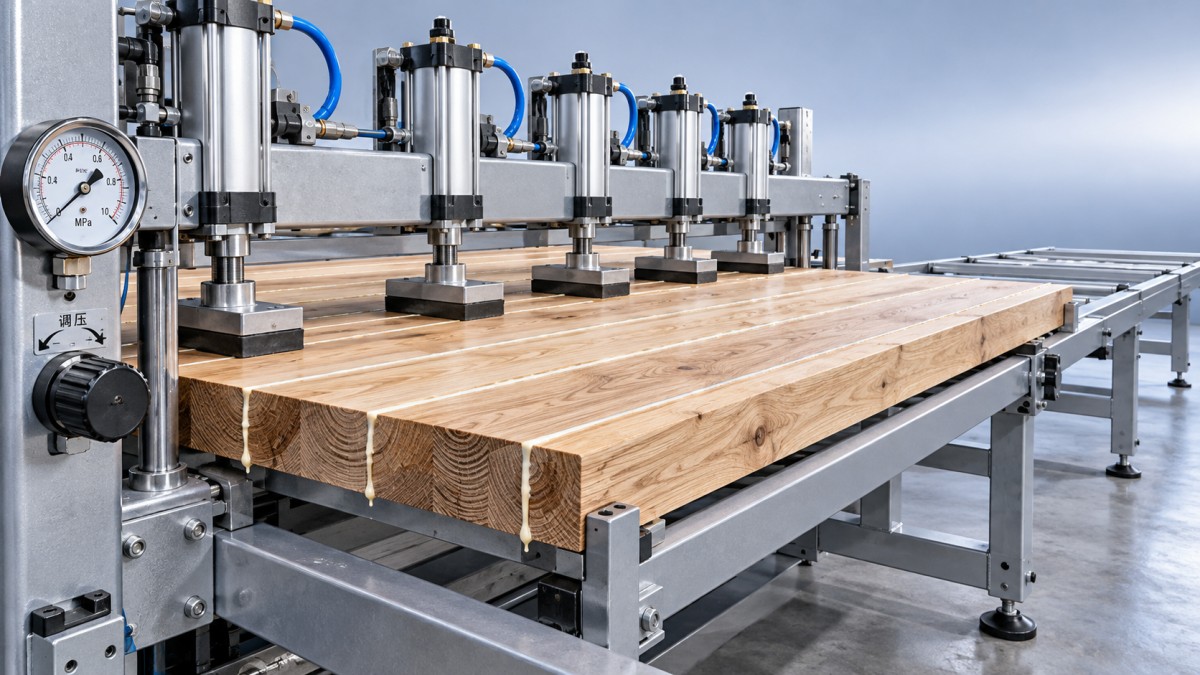
Coloque las mordazas según el esquema de carga de la máquina, incluidas las indicaciones para los extremos del panel. Mantenga las zapatas de presión bien asentadas y a escuadra. Si un cilindro llega al final de su carrera antes de que la zapata aplique carga al panel, la presión indicada en el circuito no demuestra que exista una fuerza de apriete efectiva.
Ajuste la máquina y realice una prueba controlada
Utilice material representativo, la aplicación de adhesivo prevista y el patrón de carga de producción. Una prueba con un recorte pequeño no permite validar un panel mucho más largo si cambian la separación entre mordazas y la distribución de la fuerza.
- Realice los ajustes mecánicos con las fuentes de energía peligrosas aisladas. Siga el procedimiento de aislamiento de la máquina, libere la presión neumática o hidráulica almacenada y asegure los componentes que puedan moverse. Ajuste los topes, los apoyos y la posición de las mordazas antes de restablecer la alimentación.
- Identifique el control y el manómetro correctos. La presión de suministro principal, la presión de apriete lateral y la presión del prensador pueden tener reguladores separados. Confirme las unidades y el circuito que se va a ajustar.
- Introduzca el ajuste inicial documentado. Respete los límites nominales de la máquina y el rango de proceso del adhesivo. En las máquinas que requieren ajuste bajo presión, utilice el modo de configuración protegido indicado y manténgase alejado de las piezas móviles.
- Aplique el adhesivo de manera uniforme y cargue el material dentro del tiempo de montaje permitido. Siga la secuencia de apriete especificada para que las tablas queden asentadas sin atrapar una tira levantada ni desplazar el panel contra un tope.
- Observe la presión durante el acoplamiento y a lo largo del periodo de mantenimiento. Registre la lectura con carga, cualquier fluctuación y si la máquina mantiene la presión mientras el conjunto se asienta.
Algunos reguladores requieren una dirección de ajuste específica o un ciclo de descarga de presión para establecer con precisión un valor más bajo. Siga las instrucciones del componente y de la máquina en lugar de girar repetidamente el mando cuando haya presión atrapada aguas abajo. Nunca afloje conexiones para liberar presión.
Durante la prueba, inspeccione el conjunto desde la posición de observación designada. Detenga y aísle la máquina antes de introducir las manos en la zona de apriete o de volver a colocar el material. El cierre de un hueco es una indicación útil solo si el panel permanece correctamente asentado y la madera no presenta daños localizados.
Evalúe el panel, no solo el adhesivo expulsado
Un cordón de adhesivo fino y razonablemente continuo puede indicar que el adhesivo ha llegado a los bordes de la junta. No demuestra que la presión sea suficiente, que la aplicación haya sido correcta ni que la unión curada sea sólida. El tamaño del cordón varía según la viscosidad del adhesivo, la cantidad aplicada, la absorción de la madera y el tiempo transcurrido entre la aplicación y el apriete.
Por tanto, una gran cantidad de adhesivo expulsado no significa automáticamente que la presión sea excesiva; puede deberse a que se haya aplicado demasiado adhesivo. Por el contrario, una cantidad escasa puede deberse a una aplicación insuficiente o a un montaje tardío, incluso cuando la fuerza de apriete sea adecuada. Ajuste la aplicación del adhesivo y la presión como variables independientes.
Observe las diferencias a lo largo del panel. Un hueco limitado a la zona central entre dos mordazas apunta a la geometría de los cantos o a la distribución de la fuerza. Un hueco junto a una zapata de presión sugiere un mal asentamiento, una limitación de carrera o un problema mecánico localizado. Aumentar la presión de todo el circuito puede sobrecargar las zonas que ya tienen buen contacto.
La deformación del panel durante el apriete requiere otra respuesta. Examine la altura de aplicación de la fuerza, la orientación de las tablas, la alineación de los apoyos y el momento de actuación del prensador. Una mayor fuerza vertical puede aplanar temporalmente un panel sin resolver la causa de la deformación. Vuelva a comprobar su forma después de soltarlo.
Si la presión disminuye durante el periodo de mantenimiento, determine primero si la máquina está diseñada para mantenerla automáticamente o para conservarla en un circuito cerrado. El asentamiento de la madera y del adhesivo puede afectar a la lectura; una pérdida continuada sin explicación también justifica revisar el sistema de control de presión. Resuelva cualquier comportamiento anómalo de la presión antes de aprobar un ajuste para producción.
Confirme la junta curada antes de aumentar la producción
Mantenga el panel de prueba sujeto durante el tiempo especificado para el adhesivo, en las condiciones reales del material y del taller. El tiempo de liberación de las mordazas y el tiempo de curado completo son distintos. Que un panel resista la descarga no significa necesariamente que haya alcanzado la resistencia necesaria para un mecanizado intensivo o una prueba de unión significativa.
Después de soltarlo, compruebe el cierre de las juntas y la planitud sin forzar el panel contra una mesa. Una junta que vuelve a abrirse indica que persiste un problema, como un mal ajuste, tensiones en la madera, una unión insuficiente o una liberación prematura. Registre dónde se abre; la ubicación ayuda a distinguir un defecto de mecanizado de un problema de distribución del apriete.
Una vez que el adhesivo haya alcanzado las condiciones de prueba requeridas, examine muestras sacrificables mediante el procedimiento de calidad aprobado del taller. Las muestras tomadas cerca de los extremos y entre los puntos de apriete aportan más información sobre la distribución de la presión que un único recorte elegido por comodidad. Evalúe tanto el interior de la junta como la superficie visible.
La rotura de la madera junto a la junta aporta información útil sobre el rendimiento de la unión, pero su interpretación depende de la calidad de la madera y del método de prueba. La separación limpia por la línea de adhesivo requiere investigar la preparación de las superficies, la aplicación, el tiempo de montaje, la presión y las condiciones de curado. No dé por sentado que la presión es la causa solo porque sea el control más fácil de cambiar.
Si la prueba muestra un contacto incompleto y el montaje en seco es correcto, aumente la presión en un incremento controlado, sin salir del rango aprobado, y repita la prueba. Si aparecen aplastamientos, hendiduras o deformaciones, revise la carga local y reduzca la fuerza según lo permitido. Cambie una sola variable del proceso cada vez para que los resultados puedan interpretarse.
Guarde un ajuste reproducible
Registre la máquina y el circuito de apriete activo, la lectura del manómetro con carga, la disposición de las mordazas, las dimensiones del panel, la especie de madera y su estado de humedad, el adhesivo, el método de aplicación, el tiempo de montaje y la duración del apriete. Incluya el resultado de la inspección de prueba. Un valor de presión guardado sin estas condiciones no constituye una receta de producción completa.
Repita la validación si cambia el grosor o la longitud del panel, se introduce otro adhesivo, se desplazan las mordazas o una reparación afecta a la transmisión de la fuerza. Si un ajuste establecido empieza a producir huecos, compruebe la precisión del manómetro, la estabilidad del regulador, el movimiento de las mordazas y la preparación del material antes de aumentar la presión. El siguiente ajuste debe abordar la causa observada del defecto.
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.