


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Cómo configurar una máquina de espigar para carpintería para obtener hombros de espiga repetibles
Un hombro de espiga se vuelve repetible cuando la máquina se referencia desde una línea de base estable y cada ajuste se realiza en el orden correcto. El hombro no se controla únicamente con la fresa. Es el resultado de la posición de la guía, el apoyo de la pieza de trabajo, la altura de la fresa, el registro del material y la forma en que la pieza se presenta a la máquina.
En unaMáquina de Espigado para Carpintería, un pequeño cambio en cualquiera de estos ajustes puede producir piezas que parecen casi idénticas pero que se ensamblan de forma diferente. Un travesaño puede sobresalir del montante, otro puede dejar una separación visible y un tercero puede desescuadrar el marco durante el apriete. El objetivo práctico no es simplemente cortar una espiga que encaje. Es establecer una configuración que produzca hombros que posicionen cada pieza de trabajo en el mismo lugar en todo el lote.
Comience por definir la referencia del hombro
Antes de mover una guía o instalar una fresa, decida qué cara y canto del componente serán las superficies de referencia. En la construcción de marcos, normalmente son la cara vista y el canto que controla el ancho acabado. Márquelos de forma coherente antes del mecanizado. Si algunas piezas se referencian desde la cara opuesta, las longitudes de los hombros pueden variar aunque la máquina no se haya movido.
Este aspecto es especialmente importante con material que no es perfectamente uniforme. Las piezas cepilladas aún pueden variar ligeramente en espesor y pueden presentar una pequeña torsión o curvatura. Una configuración de espigado solo puede repetir su referencia. No puede corregir una preparación inconsistente del material.
Mecanice todas las piezas con la misma cara de referencia contra la mesa, el carro o el soporte de posicionamiento, según el diseño de la máquina. Mantenga el canto de referencia contra la misma superficie de la guía. No dé la vuelta a las piezas simplemente porque parezca más fácil manipularlas; eso crea una segunda referencia e introduce otra fuente de variación.
Prepare el material antes de ajustar la máquina
Los hombros repetibles comienzan antes del mecanizado. Corte los componentes a una longitud controlada, escuadre o mecanice los cantos de referencia e inspeccione si hay curvatura, torsión o nudos sueltos cerca de la zona de la espiga. Una pieza deformada puede balancearse sobre la mesa deslizante o contra una guía de apoyo. El corte puede ser preciso con respecto a la máquina, mientras que el hombro es impreciso con respecto a la pieza.
Para una producción en serie, clasifique el material antes de la preparación. Si el espesor del material varía de forma notable, corríjalo antes del espigado o sepárelo en grupos. Intentar que un único ajuste de fresa sirva para espesores de material muy diferentes suele generar espesores desiguales de las mejillas y un mal ajuste de la unión.
Escuadre las referencias de la máquina antes de ajustar la fresa
Un error común es ajustar repetidamente la fresa cuando el problema real es una guía que no está a escuadra con la dirección de avance. En una espigadora de mesa deslizante, la guía de corte transversal, el tope del carro y la abrazadera de la pieza establecen la posición del hombro. En una máquina de mesa fija, el sujetapiezas y la referencia de avance cumplen la misma función. Compruebe primero estas referencias.
Con la máquina desconectada de la alimentación eléctrica, limpie la mesa, las guías del carro, las caras de las guías y los topes de posicionamiento. Virutas finas o resina endurecida bajo un bloque de guía pueden desplazar su posición lo suficiente como para afectar una unión de ajuste preciso. Confirme que la guía se bloquea sin desplazarse y que el tope no se mueve cuando la pieza de trabajo se presiona contra él.
Utilice una escuadra fiable para comprobar que la guía esté perpendicular a la dirección de avance. Después, compruébelo con una tabla de muestra recta, no solo con una herramienta de medición. Coloque la tabla contra la guía, deslícela por la trayectoria de recorrido normal y observe si se aleja de la cara de la guía. Una guía puede parecer escuadrada en un punto, pero cambiar su relación a medida que el carro se mueve si el montaje o el mecanismo deslizante tiene holgura.
Para piezas con un rebajo de espiga, una espiga corta o distintas ubicaciones de hombro en cada extremo, establezca qué tope controla cada operación. Identifique claramente las posiciones de los topes en lugar de depender solo de una escala. Las escalas de la máquina son útiles para volver aproximadamente a una posición conocida, pero una pieza de prueba determina el ajuste final.
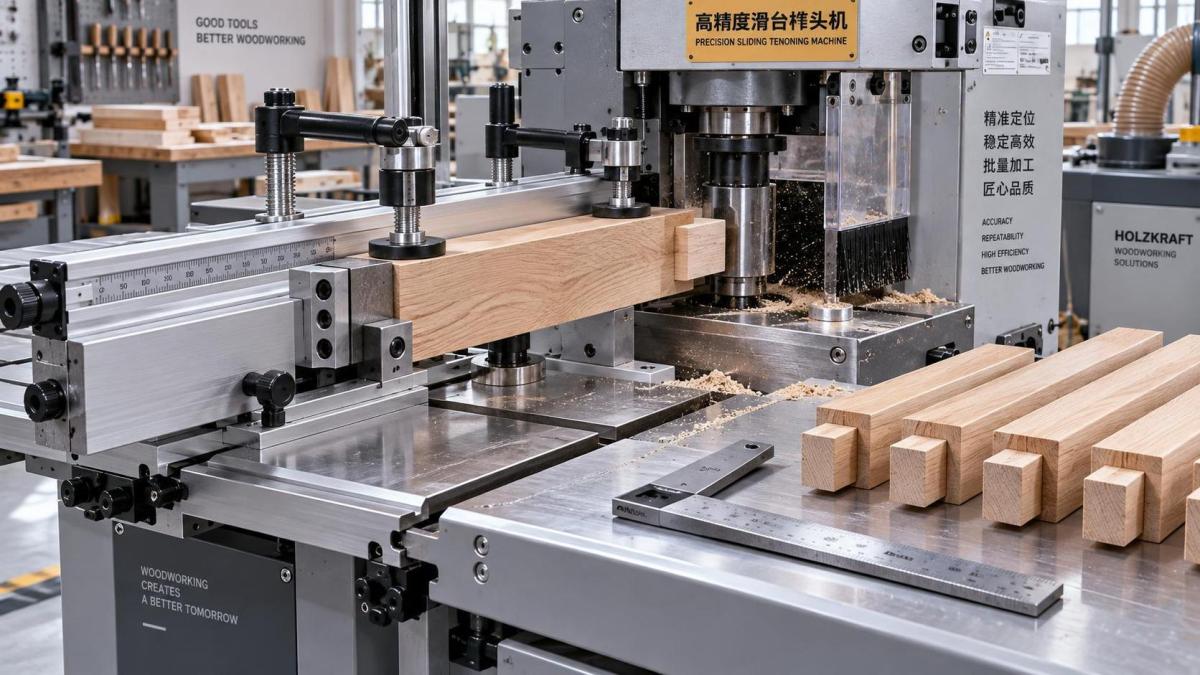
Ajuste el conjunto de fresas a la unión y luego ajuste el tope del hombro a la pieza
La disposición de las fresas controla la longitud de la espiga, el espesor de las mejillas, la profundidad del hombro y cualquier característica relacionada con ranuras. El tope o la guía controla dónde esa disposición se encuentra con la pieza de trabajo. Considérelos tareas separadas. Si se ajustan juntos sin una secuencia, resulta difícil identificar qué causó un cambio dimensional.
Instale la herramienta correcta para el diseño de la unión y asegúrese de que todos los bloques de fresa, espaciadores, collarines y componentes del árbol estén limpios y correctamente asentados. Una viruta atrapada, un espaciador dañado o una fresa mal asentada pueden provocar descentramiento. Esto puede manifestarse como un hombro áspero, escalonado o inconsistente de una pasada a la siguiente.
Ajuste la altura de la fresa utilizando la cara de referencia elegida. Para una espiga centrada, el objetivo habitual es dejar mejillas equilibradas, pero la espiga no siempre debe estar centrada. Una espiga referenciada a una cara puede ser intencional cuando una cara debe permanecer al ras en el ensamblaje terminado. Lo importante es que la altura de la fresa coincida con el plano de la unión y que cada componente se presente desde la misma referencia.
A continuación, ajuste la posición longitudinal del hombro con el tope o la guía. Es útil considerar el proceso de esta manera: la fresa define la forma de la espiga; el tope determina dónde queda el hombro. Mida desde el extremo de referencia real de la muestra, no desde un canto supuesto que pueda recortarse posteriormente.
Bloquee el ajuste solo después de haberlo verificado mediante un corte de prueba. La presión manual contra un tope puede revelar un bloqueo débil o un bloque de tope que se flexiona. Si el tope se mueve bajo una carga normal, apretar el ajuste de la fresa no resolverá el problema.
Utilice cortes de prueba para diagnosticar, no solo para aprobar
Realice el primer corte de prueba en material de la misma especie, espesor y preparación que el material de producción. Los recortes son aceptables solo si comparten las mismas superficies de referencia y dimensiones. Una pieza de prueba de material más delgado o más plano puede dar un resultado engañoso.
Compruebe la precisión del hombro de dos maneras. Primero, mida desde el extremo de la pieza hasta el hombro en ambos cantos de la cara. Segundo, coloque la pieza espigada contra su componente de unión o una superficie de referencia recta. Un hombro puede tener la longitud nominal correcta y aun así no estar a escuadra, produciendo una separación en un lado de la unión.
Cambie solo una variable entre pruebas. Si el hombro es demasiado largo, ajuste el tope del hombro en la cantidad necesaria y corte otra muestra. No cambie al mismo tiempo la posición de la guía, la altura de la fresa, la disposición de las abrazaderas y la técnica de avance. Múltiples cambios simultáneos pueden producir por casualidad una muestra de mejor aspecto, mientras dejan la configuración inestable.
Una vez que la posición del hombro sea correcta, corte varias piezas de prueba consecutivas. Esto revela más que aprobar una sola pieza. Compare las dimensiones de sus hombros y ajústelas en seco con piezas de unión representativas. Una configuración que produce una buena pieza de prueba pero se desvía durante varios ciclos necesita atención antes de iniciar la producción.
La sujeción de la pieza determina si el ajuste se mantiene durante la producción
Las fresas de espigado generan fuerza lateral. Si el material se desplaza aunque sea ligeramente contra el tope, la ubicación del hombro cambia. Si se levanta de la mesa, la posición de la mejilla también cambia. La pieza de trabajo debe mantenerse contra las superficies de posicionamiento sin deformarse por una fuerza de apriete excesiva.
Ajuste las abrazaderas para que presionen firmemente la pieza de trabajo sobre la mesa y contra la guía, manteniendo las manos alejadas de la zona de corte. Los travesaños largos y estrechos necesitan apoyo lo suficientemente cerca como para evitar el balanceo, especialmente cuando se forma la espiga cerca del extremo. Una extensión de soporte o una guía auxiliar pueden ayudar a mantener la misma condición de contacto desde la primera pieza hasta la última.
No confíe en la presión manual como método principal de registro para trabajos repetitivos. La presión manual varía según la posición del operador, el peso del material y la fatiga. Puede ser aceptable para una operación única cuidadosamente controlada con equipos adecuados, pero no es una base fiable para trabajos repetibles por lotes.
Para componentes cortos, utilice un dispositivo de sujeción o portapiezas aprobado y diseñado para la máquina. Las piezas pequeñas son más difíciles de registrar de forma segura y puede resultar inseguro alimentarlas directamente. El dispositivo debe referenciar las mismas superficies utilizadas por la configuración de producción. Un dispositivo que introduce su propio desplazamiento requiere un ajuste verificado por separado.
Controle la secuencia de corte para obtener hombros limpios
El orden de las operaciones afecta tanto a la precisión como a la apariencia. En muchas máquinas de espigado, los operadores realizan una pasada de formación de hombro y después forman las mejillas, aunque la secuencia adecuada depende de la configuración de las fresas y del diseño de la unión. Siga la disposición de las herramientas y el procedimiento de la máquina previstos para la operación, en lugar de improvisar la secuencia.
Cuando un corte de hombro es propenso al astillado, una ligera acción de marcado o una disposición adecuada de las fresas puede mejorar la calidad del borde. Sin embargo, un hombro más limpio no debe confundirse con un hombro más preciso. Deben comprobarse tanto la calidad del acabado como la precisión de ubicación. Una fresa afilada puede ocultar un problema de registro porque deja una línea nítida en el lugar equivocado.
Mantenga una presión de avance constante durante toda la pasada. La vacilación normalmente no altera un tope mecánico fijado de forma segura, pero puede afectar la calidad de la superficie y puede animar al operador a reposicionar la pieza. Los cambios de avance también pueden revelar vibración, una sujeción insuficiente o una fresa que necesita mantenimiento.
Elabore un registro de configuración que realmente pueda repetirse
Cuando una unión esté comprobada, registre más que la lectura de la escala de la guía. Un registro de configuración útil incluye el nombre de la unión, la cara y el canto de referencia, la disposición del conjunto de fresas, la referencia de altura del husillo o de la fresa, la ubicación del tope, la disposición de las abrazaderas o del dispositivo y los resultados medidos de la pieza de prueba aprobada. Una foto del conjunto de fresas y de la disposición del tope puede evitar errores cuando la configuración se repita posteriormente.
Conserve una muestra maestra etiquetada si el trabajo se repite con regularidad. Proporciona una comparación física directa para la posición del hombro, el espesor de la espiga, la ubicación del rebajo y el ajuste general. La muestra maestra debe protegerse contra daños e identificarse claramente; un recorte sin marcar pronto deja de ser fiable.
Las escalas y las lecturas digitales reducen el tiempo de preparación, pero no eliminan los cortes de prueba. Los cambios de herramientas, el mantenimiento, los diferentes conjuntos de fresas y la variación del material pueden alterar el resultado final. La rutina más eficiente suele consistir en devolver la máquina aproximadamente a la posición registrada, realizar una muestra controlada, hacer la corrección mínima necesaria y luego bloquear la configuración para el lote.
Cuando los hombros siguen sin ser repetibles
Si la máquina produce longitudes de hombro variables después de haber comprobado la guía y el tope, busque movimientos mecánicos en lugar de seguir compensando con ajustes. Inspeccione los bloqueos de la guía, los bloques de tope, los rodamientos o deslizaderas del carro, los componentes de las abrazaderas, el asentamiento del árbol y la limpieza de la mesa. Inspeccione también los extremos del material. Un extremo mal escuadrado puede hacer que un hombro correctamente ubicado parezca inconsistente al medirse desde la esquina.
Los problemas que aparecen solo con componentes más largos suelen indicar un apoyo inadecuado o curvatura del material. Los problemas que aparecen solo después de un cambio de herramienta suelen indicar el montaje del conjunto de fresas, el asentamiento del árbol o un ancho efectivo de fresa diferente. Los problemas que aparecen en ambos extremos de un componente de marco pueden deberse a que se cambian las caras de referencia entre operaciones.
La capacidad de la máquina es importante en este caso. Una mesa rígida, un sistema deslizante estable, topes repetibles, una sujeción adecuada y herramientas con el mantenimiento correcto facilitan mantener la configuración. Qingdao Zhongding Machinery Co., Ltd. suministra maquinaria para carpintería junto con soporte técnico y servicio de repuestos, lo que puede ser relevante cuando un taller necesita mantener la repetibilidad durante una producción prolongada en lugar de resolver un único problema de configuración.
La comprobación final es el ensamblaje, no solo la regla. Corte varias piezas, ajústelas en seco con sus piezas de unión e inspeccione las líneas de los hombros desde la cara visible. Cuando las uniones cierran sin forzarlas, las caras permanecen al ras y las líneas de los hombros se alinean en ensamblajes consecutivos, la configuración está lista para la producción. Conserve el método de referencia y las condiciones físicas que crearon ese resultado; son las que hacen repetible el siguiente lote.
Envíe su consulta
Le damos la bienvenida a colaborar con nosotros y creceremos juntos.