


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
¿Cuándo necesita el equipo de prensado para carpintería control de presión hidráulica?
El control de presión hidráulica se vuelve necesario en los equipos de prensado para carpintería cuando una operación de prensado ya no puede depender del criterio de un operario, de un ajuste neumático fijo o de una fuerza mecánica desigual de tornillo. La decisión rara vez consiste en elegir la abrazadera «más potente». Se trata de controlar la fuerza lo suficientemente bien como para crear uniones encoladas fiables, mantener los paneles planos, proteger las chapas y los perfiles de canto, y repetir el mismo resultado durante todo un turno de producción.
Para un evaluador técnico, esta distinción es importante. Una abrazadera que produce fuerza suficiente en un lote puede seguir generando problemas de calidad si su presión varía de una estación a otra, cambia a medida que cambia el espesor del material o no puede reducirse para conjuntos frágiles. Los sistemas hidráulicos son más valiosos cuando la fuerza debe ser considerable y repetible, especialmente en fábricas de muebles, plantas de paneles, fabricación de puertas, producción de componentes laminados y otras operaciones en las que el prensado es una etapa crítica de producción y no una tarea ocasional de banco.
El umbral práctico: cuando el prensado se convierte en un proceso controlado
Las abrazaderas manuales siguen siendo adecuadas para prototipos, trabajos de reparación, carpintería a medida y montaje de bajo volumen. Son sencillas, económicas y flexibles. Sin embargo, su resultado depende en gran medida de la persona que las utiliza. Un operario puede apretar una abrazadera de tornillo hasta que aparezca el exceso de adhesivo; otro puede aplicar mucha más fuerza para evitar una unión débil. En un panel encolado ancho, esta diferencia puede afectar a la planitud, la calidad de la línea de cola y la estabilidad del mecanizado posterior.
El prensado neumático suele ser un avance útil. Proporciona ciclos más rápidos y puede ser adecuado para conjuntos ligeros o piezas con dimensiones relativamente uniformes. Sin embargo, el aire comprimido es intrínsecamente más elástico que el aceite hidráulico. La presión puede fluctuar según la demanda en otras áreas de la planta, y los sistemas basados en aire pueden no proporcionar la densidad de fuerza o la carga finamente estable requeridas para prensas más grandes, maderas duras densas, paneles multicapa o tareas de laminado de precisión.
El control de presión hidráulica debe incluirse en la discusión de selección cuando el prensado debe tratarse como un parámetro de fabricación medible. En otras palabras: si la fuerza requerida, la distribución de presión, el tiempo de mantenimiento y la secuencia de liberación influyen en la aceptación del producto, la hidráulica merece una consideración seria.
Situaciones en las que el control hidráulico suele estar justificado
1. Paneles encolados grandes y prensado de áreas amplias
Las cubiertas de mesa, los paneles laterales de armarios, los componentes de escaleras, los paneles de madera maciza, los tableros laminados y los conjuntos chapados necesitan presión distribuida sobre un área considerable. En estas aplicaciones, unos pocos puntos de contacto aislados no son suficientes. La prensa debe mantener la fuerza sobre la pieza de trabajo, evitando al mismo tiempo que una sección se comprima en exceso y otra reciba presión insuficiente.
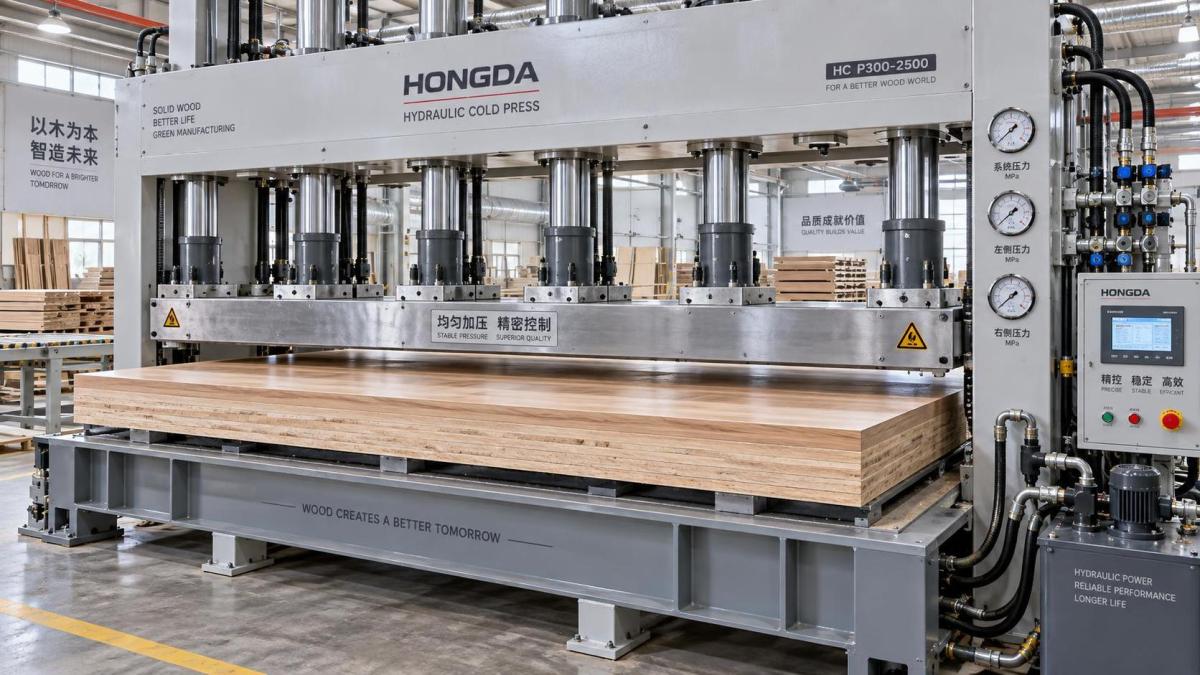
Los cilindros hidráulicos pueden aplicar una fuerza elevada dentro de una configuración compacta de máquina. Más importante aún, un circuito hidráulico correctamente diseñado puede suministrar presión equilibrada a varios cilindros, ayudando a que la placa de prensado o la viga de sujeción actúe uniformemente sobre la pieza. Esto es particularmente útil cuando las variaciones en el espesor del material podrían dejar huecos o concentrar la carga en los puntos más altos.
2. Maderas duras, tableros de ingeniería y líneas de cola exigentes
El tipo de material modifica el requisito de prensado. Las maderas duras densas pueden necesitar una presión más alta y más uniforme que las maderas blandas para poner las superficies de unión completamente en contacto. Al mismo tiempo, los materiales de ingeniería como MDF, tableros de partículas, contrachapado y tableros laminados pueden dañarse por una carga localizada excesiva. Sus capas superficiales, núcleos, chapas o películas decorativas pueden reaccionar de forma distinta bajo presión.
Un sistema hidráulico con presión ajustable permite a la planta establecer una receta de prensado repetible para cada familia de materiales. Esto no elimina la necesidad de seleccionar correctamente el adhesivo, controlar la humedad, mantener la precisión de mecanizado y asegurar el ajuste del conjunto. Sí hace que la parte de presión del proceso dependa menos de la intuición. Cuando se procesan múltiples sustratos en la misma línea, esta capacidad de ajuste suele ser el punto en el que el control hidráulico se amortiza.
3. Producción repetitiva con tolerancia limitada a la variación
En un pequeño taller, un encolado defectuoso ocasional puede detectarse y corregirse antes del envío. En una línea de producción que fabrica cientos de puertas de armario, marcos laminados o paneles de muebles similares, la variación se propaga rápidamente. Un ajuste de prensa ligeramente incorrecto puede crear un día entero de uniones que al principio parecen aceptables, pero que posteriormente presentan huecos, recuperación elástica, marcación o deformación.
Los equipos hidráulicos de prensado para carpintería son adecuados para trabajos repetibles porque la presión puede ajustarse, supervisarse y mantenerse de un ciclo a otro. Combinados con una velocidad de cierre controlada y un período de mantenimiento definido, proporcionan una ventana de proceso más estable. Esto reduce la tentación de compensar una fuerza incierta simplemente aumentando la presión, una práctica habitual que puede crear sus propios defectos.
4. Conjuntos con superficies frágiles o geometría compleja
Una fuerza elevada por sí sola no es señal de un buen prensado. Una puerta chapada, un marco perfilado, un componente curvo o un panel con delicado canteado puede requerir una presión firme pero cuidadosamente limitada. Demasiada carga puede dejar marcas de abrazadera, aplastar núcleos blandos, deformar largueros y travesaños, o expulsar adhesivo de una unión que necesita una línea de cola controlada.
La regulación hidráulica es valiosa en este caso porque permite ajustar la presión en lugar de tratarla como una acción de todo o nada. El evaluador debe mirar más allá del tonelaje nominal y preguntar si la máquina permite un ajuste práctico por zonas, si la presión permanece estable durante el mantenimiento y si el utillaje de contacto soporta el componente sin concentrar la carga en áreas vulnerables.
Lo que el control de presión hidráulica realmente aporta a la máquina
El beneficio central no es simplemente «más presión». Es la capacidad de convertir la fuerza de prensado requerida en un ajuste operativo repetible. Los sistemas hidráulicos utilizan fluido presurizado para mover cilindros. Puesto que el fluido es comparativamente incompresible, el sistema puede proporcionar fuerza controlada con un comportamiento menos elástico que el aire comprimido. En un bastidor de prensado, prensa en frío, prensa de laminado, prensa de puertas o prensa de montaje, esa fuerza puede aplicarse mediante un cilindro o mediante un grupo coordinado de cilindros.
Para la revisión técnica, conviene separar cuatro elementos que suelen analizarse conjuntamente, pero que deben evaluarse de forma individual:
- Fuerza disponible: ¿Puede la prensa generar carga suficiente para la pieza de mayor tamaño, el material y el método de unión previstos?
- Regulación de presión: ¿Pueden los operarios establecer una presión menor o mayor de forma precisa y repetible para distintos trabajos?
- Distribución de presión: ¿El bastidor, la placa de prensado, la viga y la disposición de cilindros distribuyen la fuerza sobre el trabajo en lugar de cargar solo unas pocas áreas?
- Comportamiento del ciclo: ¿El equipo se cierra suavemente, mantiene la presión durante el período de mantenimiento requerido y libera sin dañar ni desplazar el conjunto?
Estos puntos están interconectados. Una prensa con una fuerza nominal impresionante puede seguir siendo inadecuada si sus placas no son lo suficientemente rígidas para el tamaño del panel, si la presión hidráulica no se ajusta fácilmente o si la disposición de las fijaciones permite que las piezas se muevan durante el cierre. Por el contrario, una abrazadera hidráulica de capacidad moderada puede ser una mejor elección cuando se adapta al área real de trabajo y ofrece un control fiable.
Un cálculo de fuerza es un punto de partida, no una decisión de compra
Los evaluadores suelen comenzar con requisitos de presión expresados por unidad de área y luego calculan la fuerza total según el área efectiva de unión. Este es un primer paso sensato, pero no debe confundirse con una especificación final de máquina. El área de trabajo no siempre equivale al área total de la placa. Un conjunto de marco contacta la prensa de manera distinta a un panel macizo; un componente curvo puede requerir calzos dedicados; y una pieza con geometría irregular puede necesitar zonas de presión separadas.
También debe considerarse cómo se transmite la fuerza. La presión hidráulica dentro de un cilindro, el área del cilindro, la ventaja mecánica, la separación entre cilindros y la rigidez de la placa influyen en la carga real que llega a la pieza. Un proveedor debe poder explicar claramente estas relaciones en lugar de basarse únicamente en una etiqueta general de «tonelaje».
El enfoque más seguro consiste en definir condiciones de producción representativas: las piezas más grandes y más pequeñas, las especies de madera o tipos de tablero, el diseño de la unión, el sistema adhesivo, la producción diaria esperada y las marcas superficiales permitidas. Una solución de prensado debe evaluarse frente a esas condiciones, incluido el componente menos tolerante, no solo el más sencillo.
Señales de que el prensado neumático o manual puede seguir siendo la mejor opción
La hidráulica no es automáticamente la respuesta correcta. Un equipo técnico puede evitar costes y complejidad innecesarios reconociendo las situaciones en las que un equipo más sencillo sigue siendo adecuado. Si las piezas son pequeñas, el área de encolado es limitada, el volumen de ciclos es moderado y los conjuntos varían demasiado para una fijación de prensa fija, las abrazaderas manuales o neumáticas pueden ofrecer mayor flexibilidad. También son más fáciles de reposicionar para trabajos únicos y pueden ser más prácticas en un taller donde el espacio de suelo cambia con frecuencia.
El equipo neumático puede ser eficaz para la sujeción ligera, el posicionamiento, el montaje de marcos pequeños y operaciones de manipulación rápida. Su velocidad es atractiva cuando la función de la abrazadera es asegurar una pieza durante el mecanizado o la unión, en lugar de crear una unión estructural de adhesivo de alta calidad sobre un área grande.
La decisión cambia cuando los operarios empiezan a añadir abrazaderas adicionales «por si acaso», cuando la planitud de los paneles se vuelve impredecible o cuando el personal de calidad observa variaciones recurrentes entre turnos. No siempre son problemas de adhesivo. Pueden ser evidencia de que la fuerza de prensado ya no está bajo un control de proceso adecuado.
Preguntas que deben formularse antes de especificar una prensa hidráulica o un sistema de abrazaderas
Una revisión productiva del equipo profundiza más allá de la capacidad, las dimensiones y el precio. Las siguientes preguntas ayudan a revelar si el control de presión hidráulica respaldará las condiciones reales de producción:
- ¿Cuáles son las dimensiones máximas de las piezas, el rango de espesores y la mezcla de productos prevista?
- ¿Qué materiales se prensarán y cuán sensibles son sus superficies, chapas o núcleos a la compresión?
- ¿Se necesita presión uniforme en todo un panel o solo en ubicaciones de unión definidas?
- ¿Puede ajustarse la presión sin una intervención manual difícil y pueden documentarse los ajustes para trabajos repetidos?
- ¿Cómo están dispuestos los cilindros y se necesitan zonas independientes para conjuntos irregulares o de múltiples piezas?
- ¿Qué evita la deflexión de la placa, el desplazamiento de las piezas y los picos de presión localizados?
- ¿La velocidad de cierre permite una alineación segura antes de aplicar toda la fuerza?
- ¿Cómo se inspeccionarán y mantendrán el aceite hidráulico, las juntas, las mangueras, las válvulas y los filtros?
- ¿Puede el proveedor ofrecer orientación técnica para adaptar la máquina, el utillaje y las condiciones del proceso?
El mantenimiento merece atención durante la selección, no después de la instalación. Los sistemas hidráulicos requieren aceite limpio, niveles correctos de fluido, juntas en buen estado e inspecciones periódicas para detectar fugas o pérdidas de presión. Son responsabilidades manejables, pero deben incluirse en el plan de mantenimiento de la planta. Un sistema bien diseñado con componentes accesibles y repuestos disponibles es mucho más fácil de mantener estable que una máquina cuyos puntos de servicio son difíciles de alcanzar.
No utilice la presión para compensar una preparación deficiente
Uno de los conceptos erróneos más costosos en carpintería es creer que una mayor presión de prensado puede corregir un mecanizado deficiente o una unión mal ajustada. No puede. Si las superficies de contacto son imprecisas, la humedad del material varía excesivamente, la aplicación de adhesivo es irregular o las piezas están deformadas antes del prensado, una fuerza adicional puede ocultar temporalmente el problema mientras introduce nuevas tensiones en el conjunto.
El control hidráulico es más eficaz cuando respalda un proceso previo disciplinado. Las piezas deben entrar en la prensa con dimensiones uniformes, aplicación correcta de adhesivo, tiempo abierto apropiado y fijaciones que las posicionen con precisión. En este entorno, el control de presión se convierte en una etapa final fiable de la secuencia de unión, en lugar de una herramienta de corrección de emergencia.
Selección de un socio para la aplicación completa de prensado
Para las fábricas que amplían su producción de muebles o paneles, la mejor evaluación rara vez se limita a la propia prensa. Incluye el flujo de carga y descarga, las necesidades de fijación, el acceso de los operarios, las disposiciones de seguridad, el mecanizado posterior y el soporte de servicio durante la vida útil de la máquina. Qingdao Zhongding Machinery Co., Ltd. aborda la maquinaria para carpintería desde esta perspectiva de producción más amplia, basándose en más de dos décadas de experiencia al servicio de talleres y fabricantes industriales.
Al revisar los equipos hidráulicos de prensado para carpintería, los equipos técnicos se benefician de analizar el componente y el proceso reales en lugar de seleccionar dentro de una gama de capacidad genérica. El producto previsto, el comportamiento del material, la producción requerida y el riesgo de defectos aceptable deben orientar la configuración. Con un control de presión adecuado, una estructura robusta y soporte técnico práctico, el prensado se convierte menos en una variable que debe gestionarse manualmente y más en una parte estable del sistema de fabricación.
Por tanto, la respuesta más clara es sencilla: el control de presión hidráulica es necesario cuando la consistencia importa tanto como la fuerza. Si una operación de carpintería requiere presión de unión repetible sobre materiales variados, superficies más grandes, acabados sensibles o ciclos de producción continuos, el prensado hidráulico proporciona el control necesario para tomar decisiones de selección acertadas y proteger la calidad incorporada en cada panel, marco y pieza terminada.
Envíe su consulta
Le damos la bienvenida a colaborar con nosotros y creceremos juntos.