


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Explicación de las prensas de ensamblaje hidráulicas: fuerza de prensado, alineación y control de ciclos
Una prensa puede aplicar suficiente fuerza para cerrar un panel encolado y aun así producir un ensamblaje débil, torcido o irregular. El problema habitual no es simplemente «demasiada poca presión». En una ensambladora hidráulica para carpintería, la calidad de la unión depende de tres controles que trabajan conjuntamente: la fuerza de prensado debe ser adecuada para la unión y el material, las piezas deben mantenerse alineadas mientras aumenta la fuerza y el ciclo debe proporcionar al adhesivo tiempo suficiente en condiciones estables.
Esto se hace evidente cuando un marco de puerta ensamblado presenta un desnivel en una unión, un componente laminado recupera su forma tras la liberación o las líneas de pegamento parecen estar faltas de adhesivo en una zona y abiertas en otra. La respuesta práctica consiste en ajustar la fuerza según los requisitos de unión en lugar de basarse en la capacidad máxima del cilindro, establecer la alineación antes de aplicar presión y utilizar una secuencia repetible de cierre, prensado, mantenimiento y liberación. Una ensambladora hidráulica para carpintería es más fiable cuando se considera un sistema de ensamblaje controlado, en lugar de una máquina que simplemente aprieta piezas entre sí.
Qué controla la ensambladora hidráulica
Una ensambladora hidráulica se utiliza generalmente para colocar varias piezas de madera, secciones laminadas o componentes enmarcados en una posición definida y mantenerlos allí mientras el adhesivo desarrolla una resistencia de unión suficiente. Los cilindros convierten la presión hidráulica en fuerza de apriete lineal. Los dispositivos de presión vertical, horizontal o lateral pueden actuar conjuntamente según la configuración de la máquina y la pieza que se esté ensamblando.
El bastidor proporciona la geometría de referencia. Las vigas de prensado, almohadillas de presión, topes y guías de posicionamiento transmiten la fuerza a la pieza de trabajo. El circuito hidráulico determina la suavidad con la que se genera esa fuerza y la consistencia con la que se mantiene. Ninguno de estos elementos puede compensar por completo una pieza de trabajo mal preparada. Las piezas deformadas, cortadas fuera de escuadra, excesivamente rugosas o recubiertas con pegamento irregular seguirán siendo difíciles de ensamblar correctamente.
La palabra «fuerza» suele utilizarse de forma imprecisa, pero el operario debe diferenciar tres condiciones relacionadas:
- Presión del sistema: la presión indicada en el circuito hidráulico.
- Fuerza del cilindro: la fuerza de empuje generada por un cilindro a esa presión del sistema.
- Presión en la unión: la fuerza efectiva distribuida sobre el área real de contacto de la pieza de trabajo ensamblada.
Una lectura alta del manómetro no significa automáticamente que cada unión reciba una presión adecuada. El tamaño de la almohadilla, la forma de la pieza, el área de contacto, la ubicación de la abrazadera y las variaciones del material influyen en cómo llega la carga a la línea de pegamento.
Fuerza de prensado: suficiente para cerrar la unión, no para aplastarla
El objetivo de la fuerza de prensado es poner las superficies de unión en contacto íntimo y mantenerlas así sin dañar las fibras de madera, deformar un perfil ni expulsar tanto adhesivo que se debilite la línea de unión. El ajuste correcto depende de las instrucciones del proveedor del adhesivo, la densidad del sustrato, el diseño de la unión, la preparación de la superficie, las condiciones de humedad y la geometría del ensamblaje.
Los operarios a veces aumentan la presión hidráulica después de observar una unión abierta. Esa puede ser la respuesta correcta solo cuando las piezas están mecanizadas correctamente y la prensa aplica la fuerza en la dirección adecuada. Si un componente está arqueado, un hombro está fuera de escuadra o un tope impide el asentamiento completo, una fuerza adicional puede fijar el defecto en el ensamblaje. También puede generar tensión interna que aparece después de que la pieza sale de la prensa.
Señales de que la fuerza es demasiado baja
Una fuerza insuficiente puede dejar huecos visibles, transferencia irregular de pegamento entre las superficies de unión o uniones que se desplazan ligeramente durante el periodo de mantenimiento. En ensamblajes anchos, un lado puede cerrarse mientras otro permanece abierto porque la almohadilla de presión no está centrada o no cubre el área uniformemente. Una pieza puede parecer aceptable inmediatamente después de retirarla, pero abrirse más tarde cuando la manipulación revele un contacto insuficiente.
Señales de que la fuerza es demasiado alta
Una presión excesiva puede producir una gran expulsión de pegamento, fibra de testa aplastada, chapa dentada, travesaños deformados o un desnivel visible cuando una pieza ha sido empujada más allá de su posición prevista. Los componentes delgados y las piezas perfiladas son especialmente vulnerables porque la presión se concentra en un área pequeña. La fuerza excesiva también es una señal de advertencia cuando un operario intenta superar un problema de alineación o mecanizado.
Comience con la especificación del adhesivo y las indicaciones de operación del fabricante de la prensa. Después, verifique el resultado mediante controles reales de producción: busque un cierre continuo de las uniones, inspeccione la expulsión de pegamento para comprobar la uniformidad en lugar de solo el volumen y revise las piezas después de que el adhesivo haya alcanzado la condición de manipulación especificada para el proceso. Cambie un ajuste relevante cada vez. Aumentar la presión, prolongar el tiempo de mantenimiento y cambiar simultáneamente la aplicación de pegamento dificulta identificar qué corrigió o causó el problema.
La alineación debe establecerse antes de que los cilindros carguen la pieza
La fuerza hidráulica es potente, pero no selectiva. Un cilindro empuja dondequiera que su almohadilla contacte la pieza de trabajo. Sin superficies de posicionamiento fiables, el ensamblaje puede deslizarse, girar o elevarse a medida que aumenta la presión. Por eso la alineación no es un elemento de inspección final; es una condición que se crea durante la carga.
Antes de una serie de producción, inspeccione los topes, guías, bloques de referencia y almohadillas de presión. Deben estar limpios y libres de adhesivo endurecido, virutas de madera o fragmentos de embalaje protector. Incluso una pequeña acumulación puede impedir que una pieza de trabajo se asiente contra su superficie de referencia. Compruebe que las guías móviles vuelvan a la misma posición y que las almohadillas de apriete contacten la pieza uniformemente, en lugar de tocar primero una esquina.
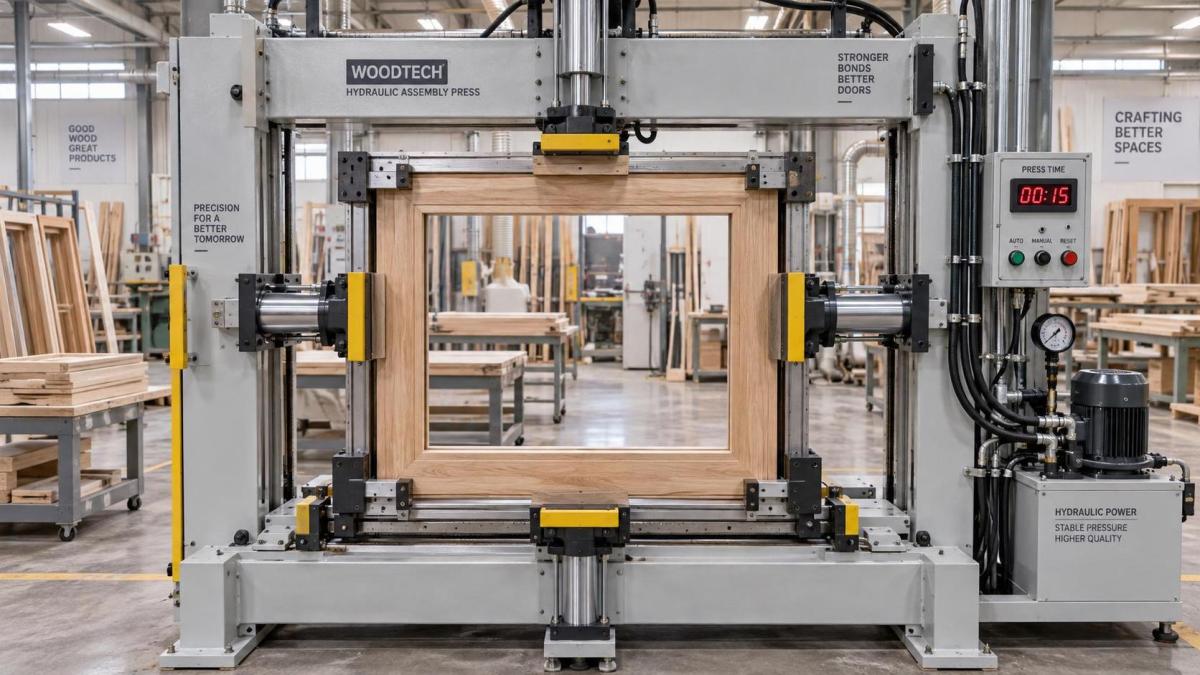
Para puertas con marco, los travesaños y montantes necesitan puntos de referencia estables que controlen tanto la escuadra como la uniformidad de las caras. Para paneles laminados, el soporte debe evitar que el conjunto se desplace lateralmente a medida que desciende la viga de presión superior. Los componentes largos o flexibles pueden necesitar soporte adicional para que su propio peso no cree una condición de alineación falsa antes de comenzar el prensado.
La preparación de la pieza de trabajo afecta a la alineación
Una ensambladora no puede hacer que piezas inconsistentes se vuelvan uniformes simplemente mediante el apriete. Confirme que las caras de unión estén limpias, mecanizadas con el perfil requerido y libres de fibras levantadas o astillas sueltas. La aplicación desigual de pegamento también puede actuar como una cuña. Los depósitos gruesos de adhesivo en una sección pueden mantener una unión separada mientras otra sección alcanza la compresión total.
Cuando las piezas tengan distintos espesores o perfiles de superficie, utilice reglas de presión, bloques de respaldo o almohadillas adecuadamente diseñadas para distribuir la carga sin alterar la geometría prevista. Cualquier soporte añadido debe ser plano, estable y estar colocado de modo que no cree un nuevo punto de giro. Los rellenos blandos improvisados pueden ocultar el problema real al comprimirse de forma impredecible de un ciclo a otro.
Un ciclo repetible es más valioso que un ciclo rápido
El control del ciclo determina cuándo se cierra la prensa, cómo se genera la fuerza, cuánto tiempo permanece la pieza bajo presión y cómo la máquina la libera. La secuencia correcta protege tanto el desarrollo de la unión como la posición de la pieza de trabajo. En la operación manual, la inconsistencia suele derivar de cambiar la secuencia para ahorrar unos segundos: aplicar presión total antes de comprobar los topes, liberar inmediatamente después de que termine el temporizador o descargar mientras el ensamblaje aún no tiene soporte.
Una secuencia de operación útil es sencilla, pero cada etapa tiene un propósito:
- Prepare y disponga las piezas. Confirme los componentes correctos, el estado del adhesivo, la aplicación de pegamento y la orientación antes de que entren en la prensa.
- Coloque contra las referencias. Asiente completamente el ensamblaje contra los topes y soportes. Compruebe las caras y esquinas críticas antes de aplicar fuerza.
- Cierre a una velocidad controlada. Lleve las almohadillas al contacto sin impacto. Observe si hay movimiento, cierre desigual o una pieza que se eleva de la superficie de referencia.
- Aumente hasta la condición de prensado aprobada. Aplique la fuerza requerida de forma suficientemente gradual para observar si la pieza de trabajo se mantiene alineada.
- Mantenga durante el tiempo de prensado definido. Mantenga la presión para el proceso del adhesivo en lugar de confiar únicamente en la apariencia.
- Libere de manera controlada. Una descarga repentina puede permitir que los componentes sometidos a tensión se muevan o generar un riesgo de manipulación alrededor del área de prensado.
- Inspeccione y soporte después de retirar. Compruebe las uniones clave, la uniformidad de las caras y la escuadra; luego coloque el componente donde no se deforme durante el curado posterior.
El tiempo de prensado y el tiempo de manipulación posterior al prensado no son intercambiables. Un ensamblaje puede estar listo para retirarse de la ensambladora y aun así requerir un soporte cuidadoso antes del mecanizado, lijado o transporte. Siga las instrucciones del adhesivo sobre el tiempo abierto, el tiempo de ensamblaje, el tiempo de prensado y las condiciones de curado. La temperatura de la madera y las condiciones del taller pueden afectar la tolerancia de esos intervalos de tiempo.
Cómo encontrar el origen de un ensamblaje inconsistente
Cuando un defecto aparece repetidamente, inspeccione el proceso en el orden en que la pieza de trabajo lo experimenta. Esto evita que un ajuste hidráulico oculte un problema de preparación.
La pérdida de presión, el movimiento lento del cilindro, el ruido inusual, las fugas de aceite o el recorrido desigual entre puntos de prensado son condiciones de la máquina que requieren atención. No introduzca la mano en el área de prensado para reposicionar piezas mientras el sistema esté activo o sostenido únicamente por presión hidráulica. Utilice el procedimiento especificado de aislamiento y mantenimiento de la máquina antes de limpiar, ajustar o inspeccionar dentro de la zona de apriete.
Dónde encaja el prensado de chapa con calor en el flujo de trabajo
No todas las tareas de unión utilizan el mismo equipo ni la misma lógica de ciclo. Una ensambladora hidráulica suele seleccionarse para ensamblar componentes donde el posicionamiento y la dirección de apriete son los aspectos principales. La laminación de chapa añade otra variable importante del proceso: el calor. Cuando se une chapa de madera natural a contrachapado, MDF, tablero de partículas u otros paneles derivados de la madera, tanto la uniformidad térmica como la presión hidráulica influyen en la superficie acabada.
Para este tipo de operación, unamáquina de prensa en caliente para chapa de madera utiliza calor uniforme y presión hidráulica para favorecer la unión entre la chapa y el sustrato. Su estructura de prensado multicapa puede adaptarse a flujos de trabajo que requieren prensar más de un panel a la vez. Se aplican los mismos principios de operación: los paneles deben estar limpios y planos, la presión debe distribuirse uniformemente y el ciclo de prensado debe corresponder al proceso de adhesivo y chapa, en lugar de ajustarse únicamente para el rendimiento.
Un bastidor robusto y un sistema hidráulico fiable ayudan a mantener la repetibilidad, pero los operarios deben seguir comprobando la limpieza de las placas, el orden de apilado de los paneles, el soporte de los bordes y la protección de la superficie. Los defectos de la chapa suelen ser visibles de inmediato, mientras que la debilidad de la unión puede no ser evidente hasta una manipulación posterior. Evite considerar una prensa en caliente como sustituto de una preparación adecuada del sustrato.
Pequeños controles que evitan retrabajos repetidos
Registre los ajustes aprobados por familia de productos en lugar de confiar en la memoria. El registro no necesita ser complicado: identifique el tipo de componente, el adhesivo, el ajuste de presión relevante, el tiempo de prensado, la disposición de posicionamiento y las reglas de presión o soportes requeridos. Esto crea una referencia útil cuando el mismo producto vuelve después de un cambio de configuración o cuando es necesario rastrear un defecto.
Limpie las almohadillas de presión y las superficies de posicionamiento a intervalos planificados, especialmente cuando sea habitual la expulsión de adhesivo. Verifique las lecturas del manómetro y el funcionamiento del temporizador con respecto a la operación prevista de la máquina. Durante la configuración, realice una prueba en seco con piezas sin encolar cuando se introduzca una nueva forma de componente, disposición de utillaje o ubicación de almohadillas. Esta comprobación revela interferencias y desviaciones de alineación sin desperdiciar material ni contaminar la prensa.
El resultado más fiable se obtiene manteniendo una secuencia disciplinada: prepare piezas precisas, posiciónelas de forma segura, aplique solo la fuerza necesaria para un contacto adecuado, mantenga esa condición durante el tiempo correcto e inspeccione las primeras piezas antes de continuar la producción. Estos controles convierten la potencia hidráulica en un proceso de ensamblaje repetible, en lugar de una fuente de presión variable.
Envíe su consulta
Le damos la bienvenida a colaborar con nosotros y creceremos juntos.