


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Maquinaria para el procesamiento de MDF: requisitos de control de polvo y calidad de los cantos
Maquinaria para el procesamiento de MDF: requisitos de control de polvo y calidad de cantos explicados
El procesamiento de MDF suele evaluarse por el resultado visible: precisión de corte, perfiles limpios, canteado uniforme y una superficie lista para el acabado. En la práctica, los problemas menos visibles suelen determinar si una línea de producción se mantiene estable con el tiempo. El polvo fino se acumula en los conductos de extracción y armarios eléctricos, el desgaste de las herramientas de corte modifica la calidad del canto antes de que los operarios lo adviertan, y un panel que parece aceptable tras el mecanizado puede revelar fibras astilladas o defectos en la línea de encolado después de la pintura.
Por ello, la maquinaria para el procesamiento de MDF debe evaluarse como un sistema conectado, en lugar de como un conjunto de máquinas individuales. El aserrado, fresado, taladrado, lijado, preparación de cantos, canteado, recorte y pulido se influyen mutuamente. Una fresadora CNC de alta velocidad con una captación de polvo deficiente puede dejar polvo sobre la superficie del panel. Ese polvo puede interferir posteriormente con la adhesión de la cinta de canto. Del mismo modo, una canteadora no puede ocultar de forma constante un corte de sierra deficiente o un perfil fresado desgarrado.
Para fábricas de muebles, plantas de fabricación de armarios y operaciones de carpintería a medida, el objetivo práctico no es simplemente disponer de una máquina rápida. Es lograr una producción repetible con una limpieza manejable, condiciones seguras para los operarios, vida útil predecible de las herramientas y cantos que requieran una corrección manual mínima antes del acabado o ensamblaje.
Por qué el polvo de MDF requiere más atención que los residuos ordinarios de taller
El MDF genera una fracción de polvo muy fino y ligero durante el corte, perfilado, taladrado y lijado. A diferencia de las virutas más grandes de la madera maciza, este material puede permanecer suspendido en el aire durante más tiempo, depositarse sobre guías y sensores de la máquina y escapar de puntos de captación que parecen adecuados para residuos más gruesos. El contenido de resina del MDF también implica que el polvo no debe tratarse a la ligera como si fuera aserrín inofensivo. Durante la planificación de la línea, deben revisarse los controles de exposición específicos del sitio, las prácticas de gestión de residuos y los requisitos locales aplicables al lugar de trabajo.
El error habitual consiste en especificar un extractor únicamente por el caudal total de aire. El volumen de aire es importante, pero no cuenta toda la historia. Una captación eficaz depende de la velocidad de captura en la zona de corte, la geometría de la campana, el diámetro de los conductos, el número de máquinas que funcionan simultáneamente, las pérdidas de presión estática, el estado de los filtros y el equilibrado de la red. Un sistema central puede funcionar bien cuando opera una sola fresadora y resultar insuficiente cuando se ponen en marcha a la vez una sierra seccionadora, una unidad de lijado y una línea de canteado.
Por tanto, el diseño de la extracción debe comenzar con el ciclo de trabajo real. Debe considerarse qué estaciones funcionan simultáneamente, si los operarios abren los resguardos con frecuencia, si el material se procesa manualmente o mediante alimentación automática y con qué frecuencia la línea cambia de paneles rectangulares estándar a componentes conformados. Los trabajos curvos y las piezas estrechas son especialmente propensos a dejar polvo fuera de la trayectoria de extracción prevista.
La captación en el origen es más útil que la limpieza posterior
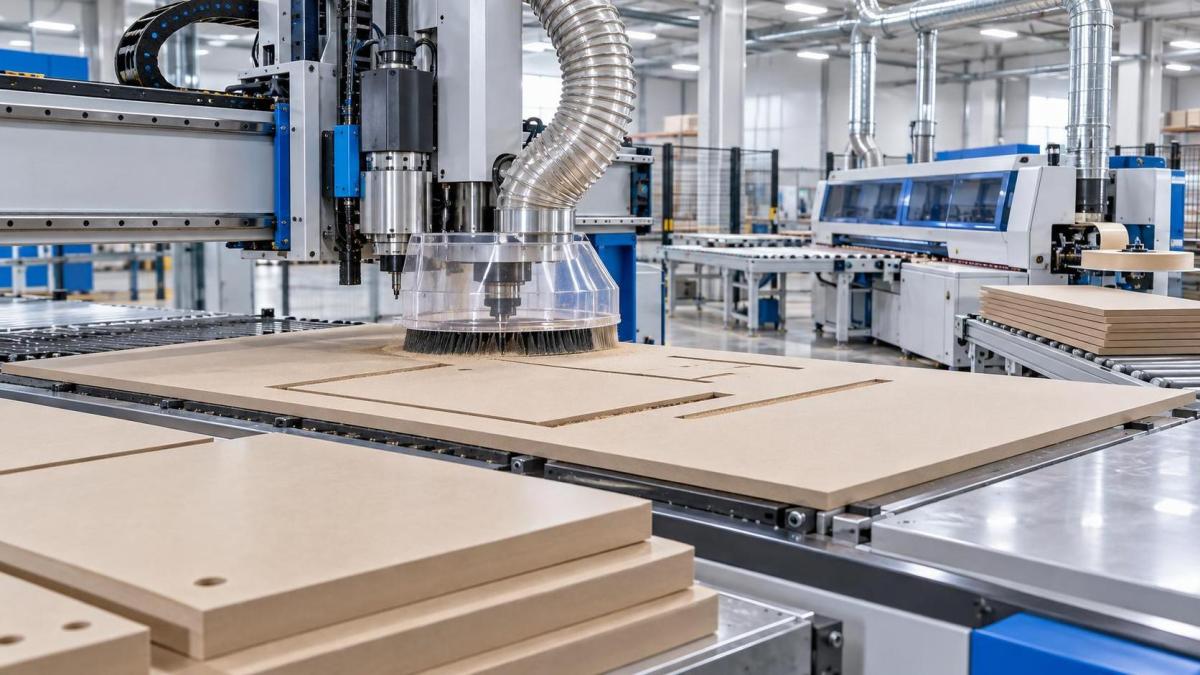
El mejor control de polvo se logra donde la herramienta de corte entra en contacto con el tablero. En una máquina CNC de nesting, esto normalmente implica una campana que siga al husillo lo más cerca posible, junto con una mesa de sacrificio y una disposición de vacío que no permita que las virutas se dispersen por la placa. En una sierra seccionadora, tanto los puntos de extracción inferiores como los superiores son importantes. En una canteadora, las estaciones de recorte, raspado y pulido necesitan sus propios puntos de captación bien posicionados, ya que también se genera polvo fino después del corte principal.
Existe una compensación. Los cerramientos y las campanas ajustadas mejoran la captación, pero no deben dificultar innecesariamente los cambios de herramienta, las comprobaciones de ajuste o la eliminación de atascos. Si los resguardos son incómodos, tienden a permanecer abiertos. En una fábrica real, una función de control de polvo solo funciona cuando se adapta al comportamiento operativo normal.
Los conductos deben ser accesibles para su inspección. Los tramos horizontales largos, los codos bruscos, las uniones mal selladas y las conexiones de derivación improvisadas pueden reducir gradualmente el rendimiento del sistema. Los operarios pueden compensarlo aumentando la velocidad de la máquina o utilizando aire comprimido para eliminar residuos; ambos hábitos suelen empeorar el problema subyacente. El aire comprimido es especialmente inadecuado como método de limpieza rutinario alrededor de la maquinaria de MDF, ya que redistribuye el polvo fino hacia el área de trabajo circundante y el interior de las máquinas.
La calidad del canto comienza antes del canteado
Un canto de MDF limpio no es una simple preferencia estética. Afecta al contacto del adhesivo, la cobertura de la cinta de canto, la absorción de pintura y la calidad percibida del mueble acabado. Los defectos más comunes —desprendimiento de fibras, cantos vellosos, pequeñas astillas, marcas de quemado, ondulaciones y falta de escuadría— suelen comenzar con la relación entre la densidad del tablero, la geometría de la herramienta, la velocidad de avance, el estado del husillo y el soporte del panel.
El MDF es comparativamente uniforme, pero no es idéntico de un tablero a otro. La densidad puede variar dentro de una misma placa y entre proveedores. Una configuración de herramienta y avance que deja un canto nítido en un tablero puede producir un ligero levantamiento de fibras en otro, especialmente alrededor de perfiles conformados o radios interiores cerrados. Por este motivo, una configuración de producción debe validarse con la calidad y el espesor reales del tablero que se compra, y no solo con un panel de muestra suministrado durante la aceptación de la máquina.
La afiladura de las herramientas merece más atención de la que recibe. Una herramienta de corte desafilada no siempre produce un defecto catastrófico evidente. Con mayor frecuencia, genera un canto ligeramente comprimido o desgarrado que parece aceptable hasta que la imprimación, la laca o una cinta de canto resaltan la irregularidad. La acumulación de calor también puede oscurecer el canto y aumentar el riesgo de que la resina se adhiera a la herramienta. Sustituir las herramientas solo después de un fallo visible suele ser demasiado tarde para productos sensibles al acabado.
El equilibrio entre velocidad de avance y velocidad de corte
Una mayor velocidad del husillo no significa automáticamente un mejor corte. Si la velocidad de avance, el número de filos de corte y la velocidad del husillo no están bien equilibrados, la herramienta puede rozar en vez de cortar, o eliminar demasiado material por diente. Ambas condiciones pueden dañar el aspecto del canto. El equilibrio correcto depende del diámetro de la herramienta, el perfil, el material de la herramienta de corte, la especificación del tablero y la rigidez de la máquina. Debe establecerse mediante pruebas controladas y documentarse como una ventana operativa, no tratarse como un valor fijo para todos los trabajos de MDF.
La rigidez de la máquina es igual de importante en los trabajos contorneados. La vibración puede crear un tenue patrón ondulado a lo largo de un canto, especialmente cuando una herramienta larga sobresale demasiado de la pinza o cuando un panel tiene un soporte insuficiente. Un husillo estable, rodamientos con mantenimiento adecuado, guías lineales precisas y una sujeción fiable de la pieza no son características abstractas de ingeniería; se reflejan directamente en la calidad del acabado del canto.
Del canto mecanizado al canto acabado
Para armarios laminados y muebles personalizados, el canteado añade otra capa de control. El canto debe ser recto o estar perfilado con precisión, libre de fibras sueltas y suficientemente limpio para la aplicación del adhesivo. El polvo que permanece en el canto del panel puede impedir una unión constante. El astillado excesivo puede obligar a la máquina a eliminar más material durante el prefresado, lo que puede alterar las dimensiones finales o dificultar el procesamiento de componentes estrechos.
El prefresado suele ser conveniente cuando el proceso de corte anterior deja cantos variables. Crea una superficie de unión más uniforme, pero no debe utilizarse para ocultar problemas graves en procesos anteriores. Si el prefresado debe eliminar una gran cantidad de material para obtener un canto limpio, deben investigarse la sierra, la fresadora, las herramientas de corte o la disposición de soporte del panel.
Los componentes conformados y de conformado suave son menos tolerantes que los paneles rectos. Las puertas curvas de armarios, los paneles laterales decorativos y las piezas de mobiliario perfiladas pueden plantear requisitos distintos en cuanto al ancho de la cinta, el espesor del panel, la geometría de recorte y los ajustes de presión. Una máquina destinada a este trabajo debe evaluarse con la familia real de perfiles, no solo con una muestra recta. El radio interior más pequeño, el panel más estrecho y el material de canto más difícil suelen ser las pruebas que revelan si una configuración es realmente adecuada.
Por ejemplo, laMáquina de canteado de conformado suave ZD880S está diseñada para el procesamiento de cantos de paneles curvos y conformados en aplicaciones como armarios y muebles personalizados. La capacidad especificada para paneles incluye condiciones de canto estándar de 18 mm y 22 mm, junto con procesamiento oblicuo de 25 mm, mientras que el espesor de canteado admitido es de 0.5–0.75 mm. Estas cifras son puntos de partida útiles, pero no sustituyen una prueba de perfil. El comportamiento de la cinta en curvas, la respuesta del adhesivo y la calidad de recorte pueden variar según la densidad del sustrato, el radio, la superficie decorativa y la temperatura de producción.
La ZD880S funciona a una velocidad de transporte indicada de 6–8 m/min y utiliza una presión de trabajo de 0.6–0.8 MPa. Para un evaluador, estos valores deben considerarse junto con la calidad del aire comprimido y la capacidad disponible de la planta. La humedad o contaminación en el suministro de aire puede afectar a la fiabilidad neumática, mientras que una presión inestable en la línea puede manifestarse como un prensado o movimiento inconsistente en estaciones críticas. Es un pequeño detalle de infraestructura que puede convertirse en una queja recurrente de calidad.
La inspección debe seguir la ruta del producto
No basta con comprobar un panel terminado al final de la línea. La inspección de calidad es más útil cuando sigue el recorrido de la pieza de trabajo. Después del aserrado o fresado, deben inspeccionarse astillados, marcas de quemado, escuadría y contaminación superficial. Después del prefresado, debe comprobarse que el canto del sustrato sea uniforme. Después de aplicar el canto, deben verificarse la continuidad de la unión y la posición de la cinta. Después del recorte y raspado, debe examinarse el panel bajo luz angular; esto revela marcas de vibración, residuos de adhesivo y transiciones irregulares que una inspección frontal puede pasar por alto.
Una distinción práctica sencilla ayuda: los defectos que se repiten a un intervalo fijo suelen indicar un problema en una herramienta giratoria, rodamiento, rodillo de presión o componente del transportador. Los defectos que aparecen aleatoriamente pueden estar relacionados con variaciones del tablero, contaminación por polvo, carga inconsistente o manipulación por parte del operario. Esto no diagnostica todos los problemas, pero evita que los equipos cambien múltiples ajustes sin una hipótesis clara.
El mantenimiento forma parte del control de calidad
Las líneas de MDF tienden a revelar rápidamente una disciplina de mantenimiento deficiente. El polvo fino puede ocultar sensores, acortar el intervalo útil entre limpiezas y acumularse en zonas móviles que nunca fueron diseñadas para actuar como estantes de almacenamiento. Un plan de mantenimiento debe incluir inspecciones de extracción, limpieza de sensores de seguridad y posicionamiento, comprobaciones del husillo y la pinza, alineación del transportador, verificaciones del sistema de presión y evaluación programada de las herramientas de corte y de recorte.
El soporte de piezas de repuesto también merece atención durante la selección de maquinaria. Los componentes de desgaste, sensores, piezas neumáticas y elementos eléctricos no fallan con la misma frecuencia, y una máquina por lo demás capaz puede permanecer inactiva si es difícil obtener piezas de sustitución habituales. Generalmente se espera que los fabricantes con amplia experiencia en maquinaria para madera, como Qingdao Zhongding Machinery Co., Ltd., respalden la máquina más allá de la entrega mediante orientación técnica, disponibilidad de repuestos y servicio ágil. Estos compromisos deben aclararse en términos prácticos: idioma de la documentación, proceso de solución remota de problemas, lista de repuestos recomendados y plazo de entrega de componentes críticos.
La configuración de procesamiento de MDF más fiable no suele ser la que tiene la mayor velocidad anunciada. Es aquella en la que la capacidad de extracción se ajusta a la producción real, las herramientas se cambian antes de que la calidad del canto se deteriore, la capacidad para paneles conformados se demuestra con piezas representativas y los operarios pueden mantener el equipo sin eludir las medidas de seguridad. Cuando se cumplen estas condiciones, los cantos limpios y el polvo controlado se convierten en resultados rutinarios de producción en lugar de requerir un trabajo correctivo constante.
Envíe su consulta
Le damos la bienvenida a colaborar con nosotros y creceremos juntos.