


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
¿Qué maquinaria se necesita para una producción uniforme de paneles de puerta?
¿Qué maquinaria se necesita para una producción uniforme de paneles de puertas?
La producción de paneles de puertas parece sencilla hasta que un proyecto alcanza un volumen considerable. Un taller puede fabricar algunas puertas atractivas con equipos de uso general, pero lograr una producción repetible es un reto distinto. Los paneles deben cortarse a escuadra, fresarse de forma uniforme, cantearse limpiamente, perforarse en las posiciones correctas y acabarse sin crear cuellos de botella entre los procesos. Si alguna operación se desvía, el problema suele aparecer más tarde durante el montaje o la instalación, cuando corregirlo resulta costoso y los plazos ya son ajustados.
Para los responsables de proyecto, la cuestión no es simplemente qué máquina puede procesar un tablero. Es qué combinación demaquinaria para la fabricación de productos de madera destinados a puertas puede mantener las dimensiones de los paneles, la calidad de la superficie y el rendimiento para la combinación real de puertas: puertas lisas planas, componentes de estilo shaker, paneles decorativos fresados, puertas de armarios, frentes de armarios roperos o paneles de muebles conformados. La respuesta adecuada depende del material, la geometría del panel, la variación de los pedidos, el ritmo de producción previsto y la fiabilidad del soporte posterior a la instalación.
Un plan de maquinaria práctico suele comenzar por la ruta de producción, en lugar de por un catálogo de máquinas. Trace el recorrido del panel desde el tablero en bruto hasta el producto embalado y, a continuación, identifique dónde se introduce la variación en el proceso. En la mayoría de las fábricas de puertas, los puntos críticos son el corte de paneles, la preparación de cantos, el mecanizado de perfiles, la perforación, el canteado o la aplicación de chapa, el lijado, el acabado y la manipulación entre estaciones.
Comience por la construcción de la puerta, no por la lista de máquinas
La primera decisión es determinar si la planta produce puertas de madera maciza, puertas de armarios de MDF o tablero de partículas, paneles de contrachapado, puertas enchapadas o componentes de puertas de ingeniería compuestas. Estos materiales se comportan de forma diferente. La madera maciza incorpora al proceso la dirección de la veta, el movimiento por humedad y defectos ocasionales. El MDF ofrece un sustrato estable para el perfilado y las puertas aptas para pintar, pero sus cantos expuestos requieren un sellado y acabado cuidadosos. El tablero recubierto de melamina exige un corte preciso y un canteado limpio, ya que los cantos astillados o los defectos en la línea de pegamento son muy visibles.
El estilo de la puerta es igual de importante. Una puerta lisa rectangular puede procesarse eficientemente mediante una sierra para paneles, una canteadora rectilínea, una unidad de perforación y una línea de lijado o acabado. Una puerta con cantos conformados, esquinas curvas, biseles o perfiles de forma suave necesita un procesamiento de cantos más avanzado. Una puerta shaker de cinco piezas añade el mecanizado de marcos y paneles, la preparación de espigas o espigas cilíndricas/uniones, el prensado y el control del ensamblaje. Intentar procesar todos estos formatos mediante una única ruta “universal” suele generar tiempos de preparación excesivos y una calidad inconsistente.
Antes de seleccionar el equipo, defina las dimensiones mínimas y máximas de los paneles, los espesores, los tipos de perfil de canto, el material de la superficie, los patrones de agujeros, el patrón diario de turnos y el tiempo de cambio aceptable. Este trabajo a veces se omite porque parece administrativo. En realidad, evita el error habitual de comprar una máquina rápida que no puede admitir una dimensión o un perfil de puerta clave requerido por el proyecto.
La ruta de maquinaria esencial para puertas de panel
Una línea uniforme para puertas de panel no necesita estar completamente automatizada desde el primer día, pero sí requiere una capacidad de proceso compatible. Las categorías de maquinaria esenciales suelen ser las siguientes.
Dimensionado de paneles y corte de precisión
El corte es el punto de referencia para casi todo lo que sigue aguas abajo. Las sierras seccionadoras suelen seleccionarse para el corte de alto volumen de materiales en lámina porque pueden procesar pilas y respaldar una producción por lotes repetible. Las sierras de mesa deslizante siguen siendo útiles para volúmenes más bajos, trabajos mixtos, materiales sobredimensionados y cortes secundarios, siempre que se controle la configuración del operario. Para una producción flexible con cambios frecuentes de diseño, una fresadora CNC de nesting puede combinar corte, ranurado y perforación en un solo paso controlado por programa.
La cuestión importante no es solo la precisión dimensional de la sierra. Es si las piezas cortadas llegan a la siguiente estación con cantos limpios y sin astillas, y con un sistema lógico de identificación. Si las piezas se apilan sin etiquetas ni control de secuencia, incluso un corte preciso puede provocar programas de perforación incorrectos, materiales de canteado equivocados y retrabajos evitables.
Fresado CNC, perfilado y centros de mecanizado
Una fresadora CNC o un centro de mecanizado de puertas adquiere valor cuando el diseño de la puerta incluye ranuras, patrones elevados o rebajados, cavidades para tiradores, preparación para cerraduras, recortes de ventilación, contornos conformados o ubicaciones repetidas para bisagras y herrajes. La principal ventaja no es simplemente la complejidad, sino la repetibilidad. Un programa almacenado puede reducir la dependencia del marcado manual, especialmente cuando un proyecto incluye muchos paneles similares con pequeñas variaciones dimensionales.
Sin embargo, los equipos CNC deben ajustarse a la estrategia de alimentación y al método de fijación. Los sistemas de ventosas de vacío o de tablero sacrificable necesitan ofrecer suficiente capacidad de sujeción para el material del tablero y la carga de mecanizado. Los paneles delgados, los largueros estrechos y los componentes con mecanizado intensivo pueden requerir una atención adicional a la fijación de la pieza. Un husillo rápido no puede compensar una sujeción deficiente; el desplazamiento durante el mecanizado puede arruinar un panel y generar un riesgo de seguridad.
Perforación, taladrado de bisagras y preparación de herrajes
Los errores de herrajes se encuentran entre los defectos más perjudiciales en la producción de puertas, ya que suelen descubrirse durante la instalación. Una máquina de perforación dedicada de múltiples husillos puede ser eficaz para patrones de bisagras estables y repetitivos. Un centro de perforación CNC ofrece mayor flexibilidad cuando las posiciones de los agujeros varían según la altura de la puerta, el estilo del tirador, la configuración de los cajones o la especificación regional de herrajes.
La decisión sobre la maquinaria debe estar vinculada al sistema de instalación. Confirme el diámetro real de la cazoleta de bisagra, la distancia al borde, el patrón de tornillos, las dimensiones del cuerpo de la cerradura y cualquier requisito de fijación oculta antes de finalizar los bloques de perforación o los programas. Es sorprendentemente fácil estandarizar la producción en torno a una familia de herrajes y descubrir después que la especificación del proyecto requiere otra.
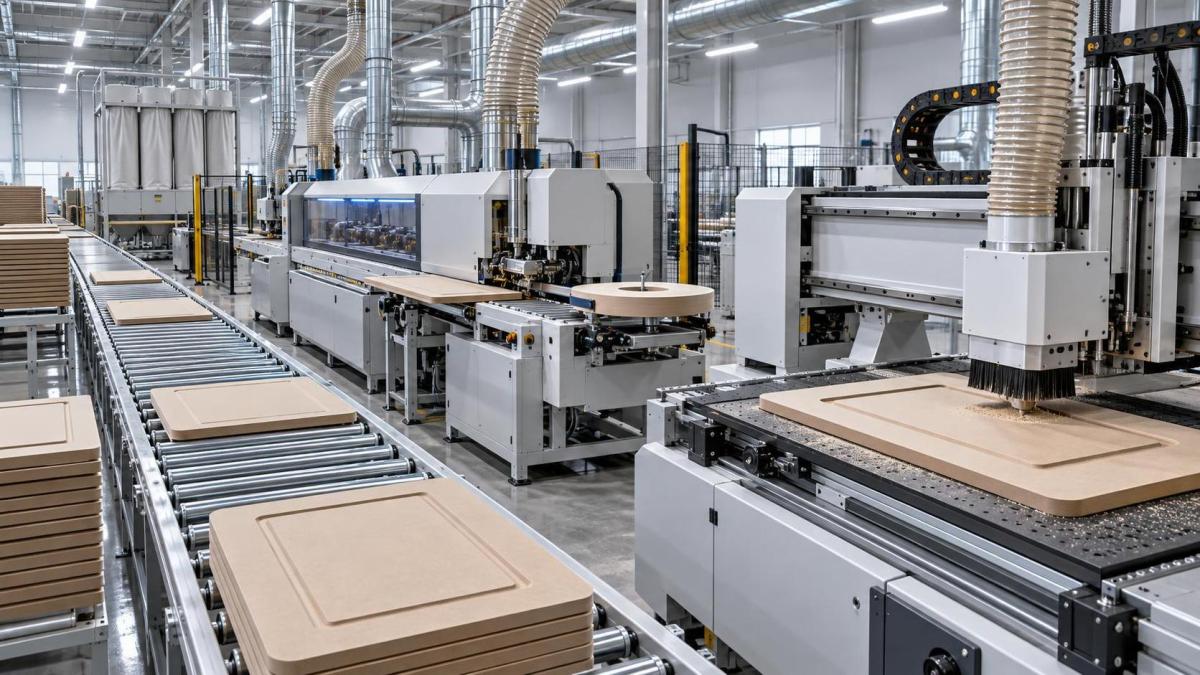
El procesamiento de cantos suele ser donde se hace visible la calidad de la puerta
Para puertas de panel de MDF, tablero de partículas, contrachapado y laminado, el canto no es un detalle menor. Es la línea que los usuarios tocan cada día y normalmente donde se evalúan la resistencia a la humedad, la uniformidad visual y la durabilidad. Una canteadora rectilínea básica puede ser suficiente para puertas de armarios cuadradas, siempre que el prefresado, la aplicación de adhesivo, el recorte de extremos, el raspado y el pulido estén configurados adecuadamente. Pero no resolverá todos los diseños de puertas.
Cuando un proyecto incluye cantos redondeados, oblicuos, envueltos o conformados, la planta necesita equipos de canteado diseñados para esos perfiles. Los frentes de puertas curvos y los componentes de forma suave no deben tratarse como excepciones que se resuelven totalmente a mano. El trabajo manual puede ser aceptable para prototipos o cantidades muy bajas, pero se vuelve difícil de controlar cuando los paneles deben coincidir en un paquete de habitaciones de hotel, un desarrollo residencial o un gran programa de muebles.
Para operaciones que procesan muebles conformados y paneles relacionados con puertas, lamáquina de canteado de conformado suave ZD980S está destinada al procesamiento de cantos de paneles curvos y conformados, con funciones automáticas de control, recorte y pulido. Su capacidad declarada para cantos de panel cubre cantos rectos de 14 a 50 mm y cantos oblicuos de 18 a 25 mm. Estos límites deben revisarse frente a los planos reales de las puertas, en lugar de asumir que se adaptan a todos los perfiles. La máquina también requiere paneles de al menos 100 mm de ancho y 250 mm de largo, por lo que las piezas decorativas pequeñas o los largueros estrechos pueden necesitar una ruta de procesamiento independiente.
Este es un ejemplo útil de cómo evaluar correctamente una máquina. La ZD980S tiene una potencia nominal total de 70.5 kW, funciona con una presión de trabajo declarada de 0.6 a 0.8 MPa y presenta unas dimensiones totales de 10800 × 1150 × 1850 mm con un peso indicado de 7000 kg. Estas cifras no son simples detalles de catálogo. Afectan al dimensionamiento del compresor, la planificación eléctrica, la carga del suelo, el acceso para la instalación, el espacio de mantenimiento y la secuencia física de la línea. Una máquina puede adaptarse técnicamente al proceso y aun así crear una distribución deficiente de la planta si el material no puede entrar y salir sin cruzar rutas de circulación.
El lijado y el acabado deben corresponder al material y al estándar de acabado
El lijado se subestima con frecuencia porque se considera una preparación en lugar de producción. Sin embargo, un lijado desigual puede hacerse visible a través de la pintura, dejar expuesto un espesor de chapa inconsistente, redondear un perfil definido o dejar zonas de canto que absorben el acabado de forma diferente. Las lijadoras de banda ancha son adecuadas para calibrar paneles y crear una superficie controlada antes del recubrimiento. Las lijadoras de perfiles, las unidades de lijado con cepillo o las estaciones de acabado manual pueden seguir siendo necesarias para puertas fresadas, detalles rebajados y cantos conformados.
El equipo de acabado depende de si las puertas se suministran revestidas, pintadas, lacadas, teñidas, laminadas o sin acabar. Una línea de acabado puede incluir cabinas de pulverización, equipos de secado, sistemas de transporte, extracción de polvo e iluminación de inspección. Pero instalar una línea de recubrimiento sofisticada antes de estabilizar la preparación del sustrato puede ser un error costoso. Si el espesor de los paneles varía o los cantos están mal sellados, el departamento de acabado termina compensando defectos aguas arriba en lugar de producir una superficie final uniforme.
No trate la manipulación de materiales como algo secundario
En la producción de paneles de puertas, las máquinas solo son productivas cuando las piezas les llegan en el orden y estado correctos. Los transportadores de rodillos, transportadores de banda, sistemas de retorno, elevadores por vacío, apiladores y mesas de transferencia pueden reducir los daños de manipulación y evitar que los operarios se conviertan en la limitación que marca el ritmo. También ayudan a proteger las caras acabadas, especialmente en paneles laminados de alto brillo o tableros preacabados.
El nivel adecuado de automatización depende del volumen y de la combinación de productos. Una línea de alto volumen con dimensiones repetitivas puede justificar la carga automática, los transportadores de retorno y las estaciones de trabajo conectadas. Un taller por contrato que produce muchas dimensiones personalizadas puede beneficiarse más de células de manipulación flexibles y zonas de preparación claramente definidas. El objetivo no es automatizar todos los movimientos; es eliminar los movimientos que provocan esperas, daños en los paneles, confusiones o levantamientos inseguros.
La extracción de polvo pertenece a la misma conversación de planificación. El fresado, el aserrado, la perforación y el lijado producen diferentes tamaños de viruta y cargas de polvo. La capacidad de extracción, el trazado de conductos, el mantenimiento de filtros y los sistemas de recogida deben diseñarse en torno a la combinación real de máquinas. Una extracción deficiente afecta al acabado de la superficie, la vida útil de las herramientas, la visibilidad del operario y el tiempo de limpieza. También hace que una línea de producción bien especificada parezca poco fiable en el uso diario.
Elegir una línea en función del rendimiento, no de la velocidad nominal
Un plan de proyecto debe identificar la operación fiable más lenta, no la más rápida anunciada. Si el corte puede suministrar piezas rápidamente pero el procesamiento de cantos requiere cambios frecuentes de perfil, la canteadora puede convertirse en la verdadera limitación. Si el fresado es rápido pero los paneles esperan la carga y descarga manuales, la célula CNC puede estar infrautilizada. Si el acabado necesita un tiempo de secado prolongado, añadir otra sierra no mejorará el rendimiento de entrega.
Por esta razón, la planificación de capacidad debe incluir el tiempo de preparación, la manipulación de piezas, los cambios de herramienta, la inspección, los rechazos, el acceso para mantenimiento y el movimiento de materiales. Es mejor planificar una línea en torno a un flujo realista que a la velocidad teórica de una máquina. Las pruebas piloto con dimensiones representativas de puertas, materiales de canto y patrones de herrajes resultan especialmente útiles antes de comprometerse con un proyecto importante.
También existe una compensación práctica entre los equipos especializados y la flexibilidad. Las máquinas dedicadas pueden tener sentido cuando las dimensiones y los perfiles son estables. Los equipos basados en CNC ofrecen una capacidad más amplia cuando los proyectos cambian con frecuencia, aunque requieren programación disciplinada, gestión de herramientas y operarios capacitados. Muchas fábricas exitosas utilizan ambos: maquinaria dedicada para trabajos repetitivos y células CNC flexibles para paneles no estándar, muestras y tiradas cortas.
El soporte, las herramientas y el mantenimiento determinan la uniformidad a largo plazo
La selección de maquinaria debe incluir lo que sucede después de la puesta en marcha. La producción de puertas depende de hojas de sierra, fresas, brocas, rodillos de presión, sistemas de adhesivo, bandas de lijado, sensores y componentes neumáticos. Una línea de producción puede perder mucho más tiempo por una pieza de repuesto no disponible o una herramienta con mantenimiento deficiente que por una reparación importante ocasional.
Qingdao Zhongding Machinery Co., Ltd. ha evolucionado de un pequeño taller a un fabricante y exportador de maquinaria para trabajar la madera con más de 20 años de experiencia en el sector. Para los compradores que construyen o actualizan una operación de paneles de puertas, el punto relevante no es solo la historia de la empresa; es si el suministro de equipos está acompañado de orientación técnica, disponibilidad de repuestos, soporte de instalación y servicio ágil. Estos son los factores que ayudan a que una máquina siga formando parte de un sistema de producción estable, en lugar de convertirse en un activo aislado en el suelo de la fábrica.
La configuración de producción de puertas más fiable rara vez es la que cuenta con el mayor número de máquinas. Es aquella en la que la precisión de corte, la capacidad de perfilado, la calidad de los cantos, la precisión de perforación, los requisitos de acabado y la logística interna se han planificado como una ruta conectada. Revise los planos reales de las puertas, el programa de materiales y los herrajes de instalación antes de realizar pedidos de equipos. Esta disciplina inicial suele evitar la costosa solución improvisada que aparece después: intentar que la máquina equivocada produzca una puerta para la que nunca fue diseñada.
Envíe su consulta
Le damos la bienvenida a colaborar con nosotros y creceremos juntos.