


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Máquinas encoladoras de cantos para chapa de madera: ajustes del proceso para cantos limpios y sin desgarros
Un borde de chapa limpio suele perderse en los últimos segundos del ciclo de canteado: la tira entra ligeramente desalineada, los rodillos de presión aplastan una veta frágil, el adhesivo está demasiado frío para humedecer correctamente la chapa, o una cuchilla desafilada arranca fibras en lugar de cortarlas. El resultado puede ser pequeños desconchados en la esquina de entrada, un borde recortado con aspecto fibroso, grietas finas en la cara de la chapa o un borde que parece aceptable antes del lijado, pero se rompe durante la manipulación.
En una máquina encoladora de cantos para chapa de madera, los resultados sin desgarros dependen de ajustar cinco parámetros a las condiciones del material: velocidad de avance, temperatura y aplicación del adhesivo, fuerza de los rodillos de presión, geometría de recorte y filo de la cuchilla. No considere estos ajustes como controles independientes. Una mayor velocidad de avance, por ejemplo, puede requerir una temperatura de adhesivo más estable y una unidad de recorte más afilada; reducir la presión de los rodillos puede evitar grietas, pero puede revelar una preparación deficiente del panel o una humectación insuficiente del adhesivo.
Comience identificando dónde se inicia el daño
Antes de modificar los ajustes, inspeccione varios paneles rechazados en secuencia. La ubicación y el aspecto del defecto suelen indicar la estación que requiere atención. Un borde desconchado después del recorte de desbaste es diferente de una grieta que aparece inmediatamente después de los rodillos de presión. Los operarios pueden ahorrar tiempo separando los defectos de encolado de los defectos de corte, en lugar de aumentar al mismo tiempo la presión, el calor y la profundidad de recorte.
Examine tanto la chapa de la cara como el borde recortado bajo luz oblicua. Una línea blanca o una zona aplastada cerca del borde suele indicar compresión antes del recorte. Un aspecto rugoso y desgarrado limitado a la línea de corte es más probable que sea un problema de herramienta o de avance. Cuando el defecto sigue la veta solo en determinadas zonas, la calidad de la chapa y la orientación de la veta merecen tanta atención como los ajustes de la máquina.
Prepare el borde del panel y la tira de chapa antes de ajustar la máquina
El canteado no puede corregir por completo un sustrato irregular. El borde del panel debe estar a escuadra, limpio y libre de marcas de sierra, fibras sueltas, polvo, agentes desmoldeantes o residuos de adhesivo anteriores. Las marcas profundas de sierra pueden crear huecos que requieran un exceso de adhesivo; el adhesivo adicional puede entonces ser empujado hacia la cara de la chapa por los rodillos de presión. Este rebose puede contaminar la superficie y hacer que el recorte posterior sea menos estable.
Compruebe si el borde del panel es realmente perpendicular a la cara. Un borde ligeramente biselado cambia el punto donde se aplica la carga del rodillo y puede dejar un lado de una chapa fina sin suficiente soporte. En tableros ligeros, los bordes dañados de aglomerado o los poros abiertos pueden absorber el adhesivo de forma desigual. Un ligero pase de prefresado suele ser más útil que aumentar la salida de adhesivo, ya que crea una superficie de unión uniforme y elimina material debilitado por cortes anteriores.
Las tiras de chapa requieren una atención similar. La chapa natural fina reacciona intensamente a los cambios de humedad, temperatura y estructura de la veta. El material almacenado en una zona muy seca puede volverse quebradizo; el material que no se ha estabilizado después de trasladarse desde otro entorno puede curvarse o variar de anchura. Cuando sea posible, deje reposar las tiras en condiciones razonablemente cercanas a las del área de producción. No suponga que cada rollo o paquete se comportará de manera idéntica simplemente porque tiene el mismo espesor nominal.
La dirección de la veta es especialmente importante en las esquinas y en paneles cortos. Una cuchilla que corta limpiamente a favor de la veta puede arrancar fibras sueltas al encontrarse con una sección a contraveta, una veta catedral, una zona con nudos o una chapa reparada. Marcar la dirección de alimentación de la chapa durante la preparación ayuda al operario a reconocer si el daño sigue un patrón del material o de la máquina.
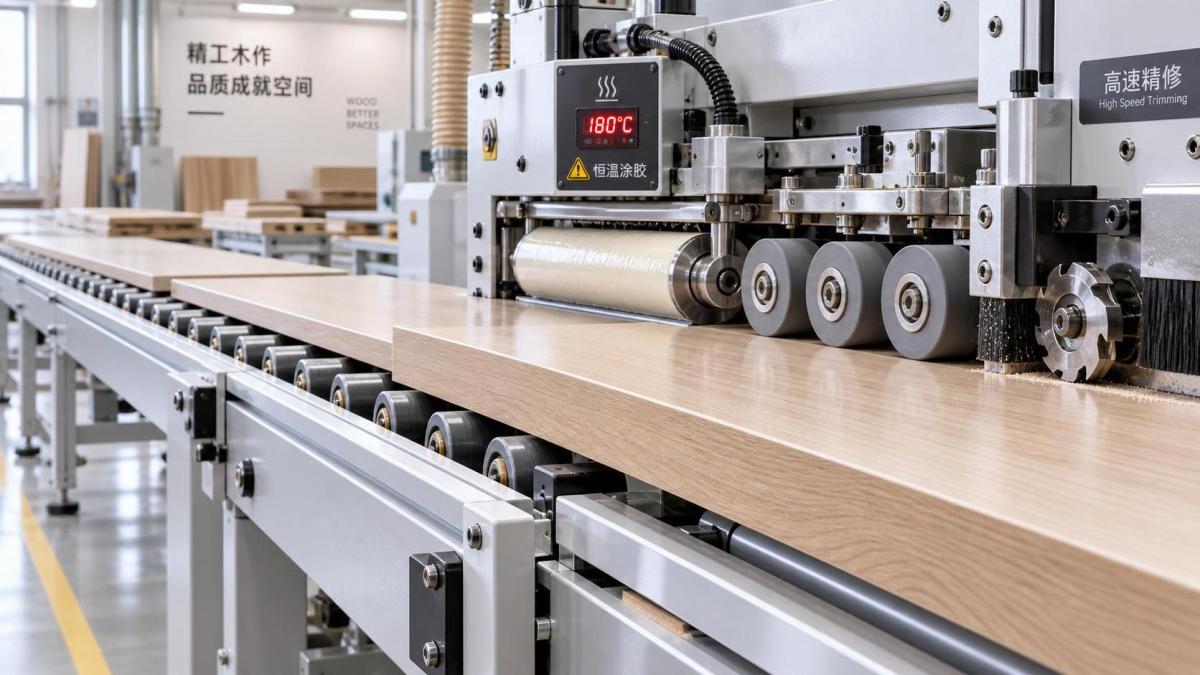
Ajuste conjuntamente el calor del adhesivo y la velocidad de avance
El adhesivo debe ser lo bastante fluido para extenderse uniformemente y humedecer ambas superficies, pero no debe permanecer sobrecalentado el tiempo suficiente para degradarse o generar una penetración excesiva. Siga el rango de funcionamiento recomendado por el proveedor del adhesivo y, después, confirme la temperatura real en el depósito de adhesivo en lugar de basarse solo en el valor mostrado. Un sensor, calentador o ajuste de control puede desviarse, y una zona fría de adhesivo cerca del rodillo aplicador puede no comportarse como el material a granel del depósito.
Cuando aumenta la velocidad de avance, la máquina dispone de menos tiempo para transferir el adhesivo, posicionar la tira y desarrollar el contacto inicial bajo los rodillos de presión. Por tanto, una configuración estable a alta velocidad depende de una viscosidad de adhesivo constante, rodillos de aplicación correctamente ajustados y una temporización de presión fiable. Si la línea se reduce considerablemente, no deje sin cambios todos los demás ajustes. Un movimiento más lento puede aumentar la exposición al calor y modificar el comportamiento del adhesivo, especialmente durante operaciones repetidas de parada y arranque.
Utilice la línea de unión terminada como indicador práctico. Después de que una pieza de prueba controlada se haya enfriado suficientemente, inspeccione el borde en busca de zonas secas, áreas con poco adhesivo y rebose excesivo. Es preferible una línea de adhesivo continua pero contenida a un cordón grueso forzado sobre la cara de la chapa. Si la unión es débil, primero verifique que ambas superficies estén limpias y que el adhesivo llegue uniformemente al borde del panel. Aumentar la temperatura sin comprobar la cobertura puede hacer que el proceso sea menos predecible en vez de más resistente.
Las interrupciones de producción requieren atención. El adhesivo mantenido a temperatura de funcionamiento mientras los paneles no se desplazan puede cambiar sus características, según el tipo de adhesivo y las instrucciones de manipulación. Reiniciar a plena velocidad sin una pieza de prueba corta puede aplicar una unión deficiente o adhesivo sobrecalentado sobre el siguiente panel terminado. Purgue o estabilice el sistema de aplicación de acuerdo con el procedimiento del adhesivo y de la máquina antes de reanudar trabajos críticos.
Los rodillos de presión deben asentar la chapa, no aplastarla
Los rodillos de presión tienen dos funciones: llevar la chapa a contacto total con el adhesivo y mantenerla en posición mientras el adhesivo comienza a fraguar. Más presión no es automáticamente mejor. Con chapa fina, una fuerza excesiva puede transmitir las irregularidades del sustrato a través de la cara, generar tensión a lo largo del borde e iniciar grietas que solo se hacen evidentes después del recorte.
Comience con fuerza suficiente para eliminar los huecos visibles a lo largo de un panel de prueba recto. Después, inspeccione la cara de la chapa junto a la línea de unión. Si hay marcas de compresión, rebose excesivo de adhesivo o grietas repetidas en la misma posición del rodillo, reduzca la fuerza en pequeños incrementos y vuelva a realizar la prueba. La alineación de los rodillos es igual de importante. Un rodillo que entra en contacto con la parte superior o inferior de la tira antes que con el resto de la chapa puede concentrar la carga en una línea estrecha.
El primer rodillo normalmente establece el contacto, mientras que los rodillos posteriores lo mantienen. Sus ajustes deben favorecer una progresión uniforme en lugar de crear cambios bruscos de carga. Confirme que los rodillos giren libremente y que sus superficies estén limpias. El adhesivo endurecido sobre un rodillo puede presionar un relieve localizado en la chapa, y un rodillo que no gira suavemente puede arrastrar la tira en lugar de comprimirla.
Observe la relación entre el sobrante de la tira y la posición del rodillo
Un pequeño sobrante controlado de chapa proporciona a las herramientas de recorte suficiente material para crear un borde terminado limpio. Sin embargo, un sobrante excesivo deja una sección sin soporte más ancha que puede vibrar o flexionarse al llegar a la estación de recorte. Un sobrante muy pequeño puede obligar a la cuchilla a contactar el borde acabado con demasiada agresividad. Ajuste las guías de modo que la tira quede centrada de forma constante y, después, verifique el sobrante superior e inferior en un panel de prueba en lugar de juzgar solo por el lado de entrada.
Realice un corte de recorte pequeño, afilado y bien apoyado
La mayoría de los problemas de desgarro atribuidos a la calidad de la chapa se generan o se agravan en la unidad de recorte. La cuchilla debe cizallar el material limpiamente mientras el panel se apoya contra las guías. Un inserto desgastado, una cuchilla mellada, una fresa contaminada o un husillo flojo pueden dejar un borde de aspecto desgarrado incluso cuando la unión es sólida.
Inspeccione el estado de la cuchilla antes de cambiar la velocidad de avance. Una herramienta afilada produce un corte limpio con resistencia predecible. Una herramienta desafilada genera calor y fuerza de tracción, lo que hace que la chapa delicada tenga más probabilidades de fracturarse a lo largo de la veta. Sustituya o gire los insertos desechables según el estado real de su filo, no solo según un intervalo de producción fijo. Los acabados abrasivos de chapa, la contaminación mineral y el material del panel afectan a la vida útil de la herramienta.
La profundidad de recorte debe eliminar el sobrante previsto con la menor retirada práctica de material. Un corte profundo exige que la herramienta retire más material, aumenta la fuerza de corte e incrementa la posibilidad de arrancar fibras de una sección a contraveta. Ajuste el recorte de desbaste para que deje un margen moderado para el recorte de acabado cuando el diseño de la máquina utiliza etapas separadas. La cuchilla de acabado debe retirar solo lo necesario para producir un borde a ras.
Compruebe la dirección de rotación de la cuchilla y la geometría de la herramienta respecto a la configuración de la máquina. El fresado ascendente y el fresado convencional pueden producir resultados diferentes según el soporte, la dirección de la veta y el espesor del material. No existe un ajuste universal adecuado para todas las chapas, pero la configuración correcta debe mantener la fuerza de corte dirigida hacia una condición de apoyo estable, en lugar de levantar la chapa del panel.
La vibración merece una comprobación directa. Escuche los cambios en el sonido del husillo, inspeccione los rodamientos y portaherramientas, y asegúrese de que los dispositivos de presión, las guías y los componentes del transportador sujeten firmemente el panel. Un panel que se desplaza ligeramente en la cuchilla puede presentar desconchados intermitentes que se parecen a un problema de herramienta desafilada. Las piezas de prueba deben ser lo bastante largas para revelar si el daño ocurre solo en la entrada, solo en la salida o aleatoriamente durante el corte.
Utilice ajustes de recorte de esquinas y extremos para proteger vetas frágiles
Las esquinas de entrada y salida son especialmente vulnerables porque la chapa no está totalmente apoyada en el instante en que la herramienta entra o sale. Si los desconchados se limitan a las esquinas, es poco probable que cambiar la temperatura del adhesivo los resuelva. Céntrese en el guiado del panel, la sincronización del recorte de extremos, el filo de la cuchilla y la cantidad de material retirada en la esquina.
Confirme que el panel se detecte de forma constante y que la temporización del recorte de extremos coincida con la longitud real del panel y el movimiento de avance. Un recorte mal temporizado puede golpear demasiado pronto, dejar una cola sin apoyo o retirar una sección mayor de la prevista. En piezas cortas, los arranques y paradas frecuentes también pueden afectar a la estabilidad del transportador. Procese varias piezas, no solo una, antes de decidir que un cambio de temporización es correcto.
Para chapa con veta muy marcada o quebradiza, utilice un enfoque de acabado conservador. Reduzca la carga de recorte cuando sea posible, mantenga el soporte cerca de la pieza de trabajo y evite imponer una alta tasa de producción que el material no pueda tolerar. Una velocidad de producción adecuada para un canteado uniforme de melamina puede no ser adecuada para chapa natural delicada.
No utilice el lijado para ocultar un mal recorte
Las estaciones de raspado y lijado deben refinar un borde casi limpio, no corregir un desgarro severo. Un lijado agresivo puede adelgazar la chapa en el borde, redondear un perfil que debería mantenerse nítido o exponer una línea de sustrato más clara. También puede ocultar la verdadera fuente del defecto hasta que los paneles lleguen al montaje o al acabado.
Ajuste la presión del raspador y del lijado de forma suficientemente ligera para eliminar pequeñas marcas de cuchilla sin penetrar en la cara de la chapa. Compruebe el estado del abrasivo y mantenga una extracción de polvo eficaz; los abrasivos cargados pueden calentar la superficie y dejar bruñido o marcas irregulares. Inspeccione el borde después de cada estación posterior. Si el defecto empeora después del raspado, el raspador puede estar ajustado demasiado profundo o su filo puede estar dañado.
Cuando la chapa se prepara internamente, controle también la unión previa
Algunos problemas de calidad del borde comienzan antes del canteado, especialmente cuando la chapa de cara o los paneles revestidos de chapa se han prensado con temperatura o presión desiguales. Una chapa de cara débilmente adherida puede levantarse en el borde del panel durante el fresado, el encolado o el recorte. Cuando se sospeche esto, inspeccione el panel antes de que entre en la canteadora: sondee suavemente la cara cerca del perímetro y busque zonas sueltas, burbujas o adherencia irregular.
Para el procesamiento de chapa y paneles que requiere prensado controlado, equipos como unaMáquina de Prensa Hidráulica en Caliente de 200 Toneladas pueden proporcionar una sujeción uniforme en grandes superficies de panel. Su presión nominal de 200 toneladas, tres capas de trabajo, calentamiento eléctrico con aceite de transferencia térmica y temperatura máxima de 150°C son relevantes cuando la uniformidad de la prensa forma parte del proceso de preparación del panel. Los parámetros de prensado aún deben ajustarse a la chapa, el sustrato, el adhesivo y el ensamblaje; una sujeción más fuerte por sí sola no corrige condiciones inadecuadas de temperatura o curado.
Un orden práctico de ajuste para obtener resultados repetibles
Cuando aparezcan defectos, cambie un grupo de variables a la vez. Comience por el estado del material y del borde del panel, porque ninguna estación posterior puede compensar de forma fiable una chapa suelta, bordes contaminados o marcas de sierra graves. A continuación, verifique la temperatura y aplicación del adhesivo, así como la limpieza de los rodillos. Después ajuste los rodillos de presión, seguidos de las herramientas de recorte, el margen de recorte y la velocidad de avance. Este orden evita que un operario oculte una cuchilla desafilada con una producción más lenta o disimule una transferencia deficiente de adhesivo con una fuerza excesiva de los rodillos.
- Prepare varios paneles de prueba representativos, incluida la veta de chapa y el tipo de panel que causan el problema.
- Compruebe la escuadra del borde, el estado de la chapa, la limpieza del adhesivo, la alineación de las guías y el filo de la cuchilla antes de ajustar los controles.
- Realice una prueba a una velocidad de avance moderada y estable, e inspeccione el panel después del encolado, recorte y acabado final.
- Ajuste un parámetro en un incremento medido y, después, procese suficientes piezas para confirmar que el resultado es repetible.
- Registre la combinación comprobada de velocidad de avance, ajuste de adhesivo, posición de rodillos, margen de recorte y estado de la herramienta para ese material.
Una configuración registrada es especialmente útil al cambiar entre especies de chapa, espesores o sustratos de panel. No elimina las piezas de prueba, pero proporciona al siguiente operario un punto de partida fiable. Los bordes de chapa limpios rara vez se producen mediante un único ajuste «correcto»; provienen de una secuencia controlada en la que el panel está bien preparado, la chapa está apoyada, el adhesivo es estable y la cuchilla retira solo lo que necesita retirar.
Envíe su consulta
Le damos la bienvenida a colaborar con nosotros y creceremos juntos.