


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
¿Cuándo es adecuada una prensa en caliente para reciclaje de plástico para los recortes de film?
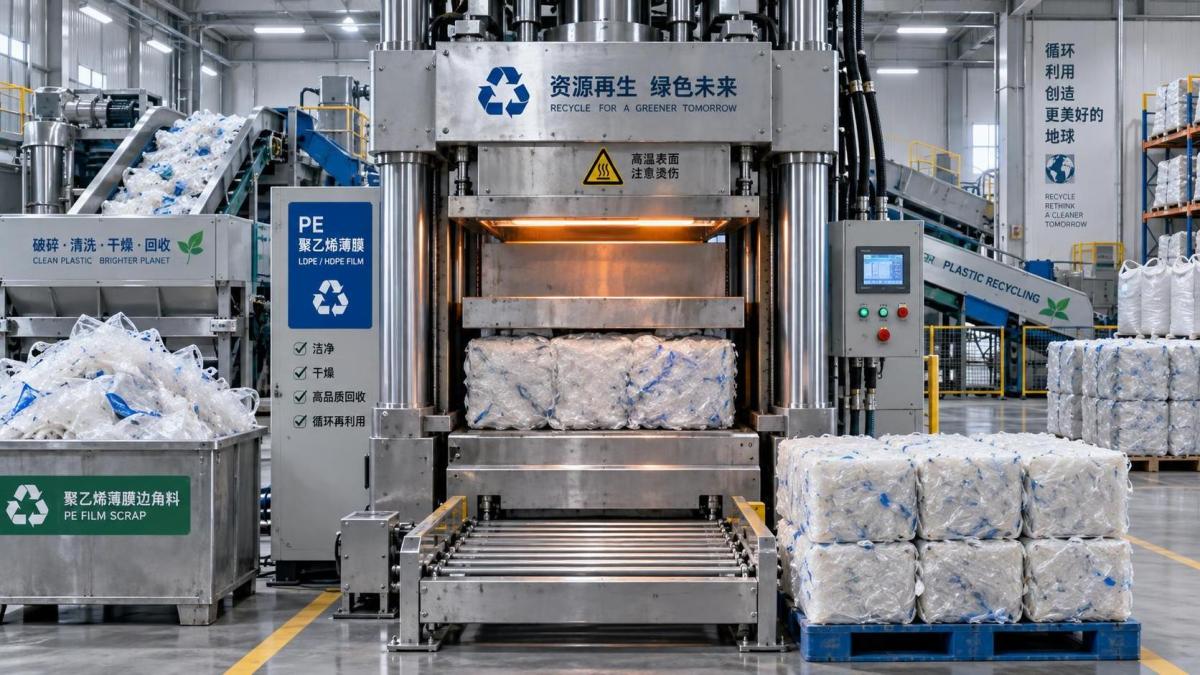
Los residuos de película son buenos candidatos para el prensado en caliente cuando su principal problema es el volumen, más que la contaminación. La película suelta de polietileno o polipropileno ocupa una cantidad desproporcionada de espacio en el suelo, atrapa aire durante la manipulación y resulta costosa de transportar en cargas de baja densidad. Una prensa en caliente es adecuada para esta situación cuando el material ya ha sido recogido, clasificado a un nivel utilizable y preparado para comprimirse en bloques estables destinados al almacenamiento, transporte o alimentación de una etapa posterior de reciclaje.
El equipo no sustituye la clasificación, el lavado, el secado ni la peletización. Su función más eficaz se sitúa entre esas etapas: transforma una película ligera e irregular en una forma más densa, más fácil de apilar, contar, proteger y transferir. Por lo tanto, las mejores aplicaciones se definen por el estado del residuo y las necesidades del proceso posterior, más que por el material de la película por sí solo.
Comience por el estado de la película
Los recortes limpios de producción suelen ser la opción más evidente. Los recortes de bordes, bolsas rechazadas, películas impresas fuera de especificación, sobrantes de envases y residuos de fábrica similares suelen llegar con una fuente de material conocida y una contaminación relativamente limitada. Si la película está razonablemente seca y no contiene una cantidad excesiva de materias extrañas, la compresión puede reducir la carga de manipulación sin introducir una etapa de preparación compleja.
La película posconsumo lavada también puede ser adecuada, pero solo después de controlar la humedad. El agua superficial atrapada dentro de un bloque comprimido genera problemas prácticos: añade peso innecesario, favorece los olores durante el almacenamiento y puede producir vapor cuando el bloque se abre o recalienta posteriormente. Una prensa debe recibir película que haya pasado por un secado mecánico eficaz u otra etapa de secado apropiada. El material que parece seco por fuera pero aún contiene grumos húmedos en el centro requiere mayor atención, ya que esas zonas suelen permanecer ocultas hasta después de la compactación.
La contaminación cambia rápidamente la respuesta. La arena, las etiquetas de papel, los residuos de alimentos, los fragmentos metálicos, las piezas de plástico rígido y los materiales tejidos no desaparecen bajo presión. Permanecen en el bloque y pueden dañar los equipos posteriores, reducir la calidad del material reciclado o dificultar la separación de un paquete compactado. Cuando la calidad del residuo varía considerablemente de una carga a otra, una prensa en caliente puede seguir incluyéndose en la línea, pero la inspección de recepción y la preclasificación deben definirse antes de la prensa, en lugar de dejarse al criterio visual en la zona de descarga.
El tipo de película importa porque el calor no afecta a todas las corrientes de la misma manera
La mayoría de los residuos de película contienen poliolefinas, pero las películas mezcladas no son automáticamente intercambiables. La película de polietileno de baja densidad, la película de polietileno lineal de baja densidad, la película de polietileno de alta densidad, la película de polipropileno, los envases multicapa y las estructuras laminadas responden de forma diferente al calor y la presión. Su comportamiento de reblandecimiento, fricción, liberación de aire atrapado y tendencia a fusionarse varían. Una corriente de material con una composición limitada y documentada es más fácil de prensar en bloques repetibles que una corriente compuesta por películas de envases desconocidas.
Para los residuos homogéneos generados internamente, normalmente es más fácil establecer la ventana de prensado. La temperatura debe reblandecer suficientemente los puntos de contacto para que la masa se consolide, sin convertir el material en una placa excesivamente fundida que resulte difícil de separar posteriormente. Con películas mezcladas, el calor debe aplicarse con mayor cautela. Algunas capas pueden reblandecerse antes, mientras otros componentes permanecen rígidos, lo que provoca una densidad desigual o una capa exterior dura alrededor de un núcleo elástico.
La película impresa merece una revisión independiente. La tinta en sí no siempre impide la compactación, pero una alta cobertura de tinta, los recubrimientos, los adhesivos y los residuos de disolventes pueden modificar el olor, la adherencia y la respuesta al calor. Una película que parece limpia aún puede liberar vapores al calentarse si contiene productos químicos residuales del proceso. La declaración del material, el proceso de impresión y el historial de almacenamiento son más útiles que una comprobación visual rápida.
Los bloques densos solo son útiles cuando la siguiente etapa puede aceptarlos
Una máquina de prensado en caliente para reciclaje de plástico es adecuada cuando los bloques densificados mejoran el siguiente movimiento físico o etapa de procesamiento. Esto incluye habitualmente el almacenamiento en almacén, el traslado interno mediante carretilla elevadora, la carga de contenedores, el envío a un reciclador externo o la alimentación controlada de una trituradora, cortadora, aglomerador o sistema de preparación para extrusión.
Para el transporte, la ventaja proviene de la reducción del espacio vacío. La película suelta se desplaza, se expande y deja gran parte de la caja de un camión o contenedor llena de aire. Los bloques prensados se apilan de forma más predecible, siempre que sus dimensiones se adapten al palé, al contenedor y al sistema de elevación. El método de envío previsto debe considerarse antes de elegir el tamaño del bloque. Un bloque fácil de fabricar pero incómodo de cargar puede generar retrasos de manipulación en cada punto de transferencia.
Para el reciclaje posterior, la cuestión clave es si el bloque debe abrirse antes del procesamiento. Algunas trituradoras y cortadoras solo pueden aceptar material denso después de dividirlo en secciones manejables. Si el sistema de alimentación previsto está diseñado para película esponjosa, los bloques firmemente consolidados pueden formar puentes en la entrada o sobrecargar la etapa inicial de corte. En ese caso, la prensa no es inherentemente inadecuada, pero la línea necesita un sistema de ruptura de bloques o de alimentación dosificada entre el almacenamiento y la reducción de tamaño.
La compresión es especialmente valiosa cuando la película se acumula más rápido de lo que puede procesarse. Una línea de reciclaje puede operar por lotes, mientras que los residuos de película se generan todos los días. Densificar el material crea un stock intermedio más ordenado y evita que los residuos sueltos se extiendan hacia los pasillos o las zonas de producción. Ese beneficio desaparece cuando los bloques permanecen almacenados durante tanto tiempo que se pierde la identidad del material, la separación por lotes o el estado de humedad. Cada bloque necesita un método práctico de identificación vinculado al origen, la familia de polímeros, la fecha y cualquier estado de limpieza relevante.
La capacidad de procesamiento debe ajustarse al patrón real de acumulación
La capacidad nominal de la prensa puede malinterpretarse fácilmente al evaluar una aplicación de película. Una máquina puede ejercer fuerza suficiente y, aun así, no adaptarse bien al flujo de material que llega desde la clasificación o el lavado. La película es voluminosa antes de la compresión, por lo que la tolva de recepción, el área de precarga y la zona de preparación del material suelen determinar si la prensa funciona sin problemas. Una cámara pequeña que se llena repetidamente con película suelta puede requerir más mano de obra y tiempo de lo previsto, incluso cuando los bloques finales son densos.
Considere todo el ciclo: carga, liberación de aire, calentamiento, prensado, tiempo de permanencia, enfriamiento o estabilización, descarga y retirada del bloque. La prensa debe evaluarse frente a la acumulación máxima, no solo frente a la cantidad media de residuos generada durante un periodo prolongado. Los residuos de película rara vez llegan en un flujo perfectamente uniforme. Una línea de fabricación de bolsas, una operación de conversión de envases, un turno de limpieza o un programa de recepción de almacén pueden crear grandes picos a corto plazo.
La transferencia de calor es otro límite práctico. Una carga gruesa no se calienta de manera uniforme desde el exterior hacia el interior. Si el ciclo se acorta de forma demasiado agresiva, las capas externas pueden parecer consolidadas mientras el centro retiene aire y se expande de nuevo tras la descarga. Aumentar únicamente la presión no resuelve esa condición. Puede crear una cubierta densa que haga menos visible el problema interno. La consistencia del bloque debe comprobarse después de que se haya estabilizado, no solo en el momento de la expulsión.
También existe un punto en el que el prensado en caliente es innecesario. La película limpia y seca destinada a una reducción de tamaño inmediata puede transferirse directamente a la siguiente máquina si el espacio en el suelo y las rutas de manipulación lo permiten. Utilizar calor únicamente porque la película es ligera puede añadir consumo de energía, tiempo de ciclo y una operación de transferencia adicional sin mejorar la línea. El enfardado en frío puede ser suficiente cuando la paca permanece estable y el equipo posterior ya está diseñado para abrirla. El prensado en caliente resulta más convincente cuando se requiere una mayor densidad, una forma de bloque más firme o una menor recuperación elástica.
Separe la eliminación de aire de la fusión del material
La compresión de película implica dos efectos diferentes que a menudo se confunden. En primer lugar, la película se pliega, colapsa y libera el aire atrapado. En segundo lugar, el calor reblandece las superficies del polímero para que la masa mantenga su forma comprimida. La buena formación de bloques requiere ambos efectos en el orden adecuado. Si la película suelta se fuerza hacia abajo demasiado rápido, el aire atrapado puede resistir la compresión y producir capas irregulares. Si se aplica demasiado calor o durante demasiado tiempo, el material puede fusionarse más allá de las necesidades de almacenamiento y manipulación.
Los bloques excesivamente fusionados generan varias dificultades posteriores. Pueden requerir más energía de corte, producir fragmentos grandes en lugar de una alimentación controlada y limitar la capacidad de retirar un contaminante que no se detectó antes del prensado. Un exterior brillante y muy duro no siempre es señal de un buen resultado. Puede indicar que las capas superficiales recibieron más calor que el núcleo, especialmente cuando la carga era desigual.
Los bloques insuficientemente calentados presentan el problema contrario. Parecen compactos mientras permanecen en la cámara, pero se expanden tras su liberación, pierden su forma cuadrada o desprenden película suelta durante el movimiento con carretilla elevadora. La recuperación elástica es especialmente común con películas muy elásticas y cargas que contienen espesores mezclados. El objetivo es un bloque lo suficientemente estable para la ruta logística prevista, no la máxima dureza posible.
Las condiciones de instalación pueden determinar si la disposición es práctica
Una prensa reduce el volumen de los residuos, pero necesita espacio a su alrededor para el material antes y después de la compresión. El plano de planta debe permitir la preparación de película suelta, una carga segura, espacio libre para la descarga, el enfriamiento de los bloques cuando sea necesario, acceso para carretillas elevadoras y una ruta hacia el siguiente punto de procesamiento. Planificar únicamente en torno a la superficie ocupada por la prensa suele generar congestión porque el material entrante ocupa mucho más volumen que el bloque terminado.
La ventilación merece atención cuando intervienen películas calentadas, residuos impresos, recubrimientos o productos químicos residuales de lavado. La necesidad depende de la corriente de material real y de la temperatura de funcionamiento. Los puntos de extracción deben captar las emisiones cerca del proceso, en lugar de depender únicamente de la ventilación general del edificio. La misma revisión debe incluir la carga eléctrica, el control de calentamiento, el acceso para el mantenimiento hidráulico y el espacio libre para abrir protecciones o retirar un bloque que no se libere correctamente.
Los sistemas de manipulación deben ajustarse a la masa y al estado de la superficie del bloque. Un bloque denso puede ser estable sobre un palé plano, pero deslizarse cuando se inclina o se transfiere sobre horquillas lisas. Los bloques de película suelen ser menos tolerantes que las pacas rígidas porque sus superficies pueden reblandecerse, deformarse o volverse irregulares. La selección de palés, la altura de apilamiento, el enfardado cuando sea apropiado y la separación entre calidades de material incompatibles deben establecerse antes de iniciar la producción regular.
Cuando la máquina no es una buena opción
El prensado en caliente es una opción poco adecuada para residuos de película húmedos, muy contaminados, químicamente inciertos o destinados a procesamiento inmediato sin limitaciones de almacenamiento o transporte. También es poco adecuado cuando la composición del material cambia constantemente y no es posible una segregación fiable. En esas condiciones, la compactación puede ocultar problemas de calidad dentro de un bloque denso y trasladar la carga al siguiente proceso.
Las películas muy finas con contaminación adhesiva, los envases multicapa de barrera y los materiales flexibles mezclados requieren pruebas con residuos representativos, en lugar de muestras seleccionadas por su apariencia. El resultado del prensado debe evaluarse después del enfriamiento y tras abrir o alimentar el bloque en el equipo posterior previsto. Un bloque que parece aceptable en la descarga puede seguir resultando inadecuado cuando llega a una cortadora, extrusora o ruta de transporte.
Una evaluación sensata comienza con una corriente de material definida, un estado de humedad representativo, la acumulación diaria prevista, las dimensiones del bloque y el destino exacto después del prensado. Estos detalles revelan si el prensado en caliente resuelve un problema real de logística o alimentación, o si simplemente añade otra operación. Cuando la película está limpia o correctamente lavada, seca, razonablemente clasificada y limitada por una baja densidad aparente, el proceso puede crear una forma intermedia controlada que respalde el resto de la línea de reciclaje.
Envíe su consulta
Le damos la bienvenida a colaborar con nosotros y creceremos juntos.